 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Cómo preparar una fábrica para la instalación de la línea de papas fritas
Contenido
- Cómo preparar una fábrica para la instalación de la línea de producción de papas fritas fabricadas
- 1. Por qué la preparación de la fábrica debe comenzar antes de la entrega del equipo
- 2. Disposición de la fábrica, posicionamiento de los equipos y acceso
- 3. Preparación de servicios públicos e infraestructura
- 3.1 Interfazs de suministro eléctrico, puesta a tierra y control
- 3.2 Aire comprimido
- 3.3 Requisitos de energía de calefacción y sistema de fritura
- 3.4 Extracción, ventilación y eliminación de calor.
- 3.5 Disposiciones de drenaje, limpieza e higiene
- 3.6 Elaborar un cronograma de servicios públicos específico del proyecto
- 4. Instalación mecánica e interfaces de línea de proceso
- 5. Lista de verificación de preparación de la fábrica
- 6. Errores comunes de instalación y cómo prevenirlos
- 6.1 Error 1: Diseñar la fábrica basándose únicamente en el espacio que ocupa la máquina
- 6.2 Error 2: Preparar servicios públicos a partir de estimaciones en lugar de especificaciones
- 6.3 Error 3: Tratar las conexiones de las máquinas como intercambiables
- 6.4 Error 4: Ignorar el entorno de la freidora durante la planificación de la fábrica
- 6.5 Error 5: Completar la instalación mecánica sin revisar la integración del control
- 6.6 Error 6: Dejar los arreglos de limpieza para después de la instalación
- 6.7 Error 7: Enviar el equipo antes de que se haya verificado el sitio
- 7. Coordinación de Responsabilidad Proveedor-Cliente
- 8. ¿Cuándo está lista una fábrica para su puesta en servicio?
- Preguntas frecuentes
- 1. ¿Qué información se debe confirmar antes de enviar una línea de producción de papas fritas fabricadas?
- 2. ¿Cómo puede una fábrica verificar los requisitos eléctricos y de servicios públicos?
- 3. ¿Por qué los espacios libres de instalación deben seguir el diseño aprobado?
- 4. ¿Puede comenzar la puesta en servicio antes de que todos los servicios públicos e interfaces estén listos?
- 5. ¿Qué información debe solicitar un cliente al proveedor?
- 6. ¿Todas las líneas de papas fritas fabricadas requieren los mismos arreglos de base, escape y drenaje?
- 7. ¿Cómo puede un cliente determinar si la fábrica está lista para la instalación?
- Conclusión: la preparación de la fábrica es parte de la ingeniería de procesos
Cómo preparar una fábrica para la instalación de la línea de producción de papas fritas fabricadas
Instalar una línea de producción de patatas fritas fabricadas no es simplemente una cuestión de entregar el equipo, posicionar las máquinas y conectar la fuente de alimentación. Es un proyecto de ingeniería que requiere coordinación entre la infraestructura de la fábrica, los equipos de proceso, los sistemas de servicios públicos, las interfaces mecánicas y la seguridad operativa.
Una línea de producción puede fabricarse correctamente y probarse individualmente y aun así experimentar retrasos en la instalación si el piso de la fábrica no está listo, las conexiones de servicios públicos están ubicadas incorrectamente, el equipo posterior no coincide con el diseño aprobado o se ha pasado por alto el acceso de mantenimiento.
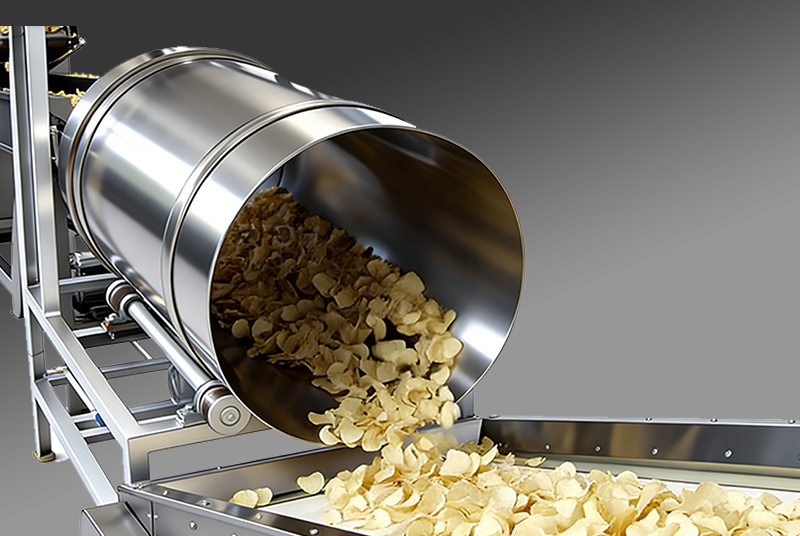
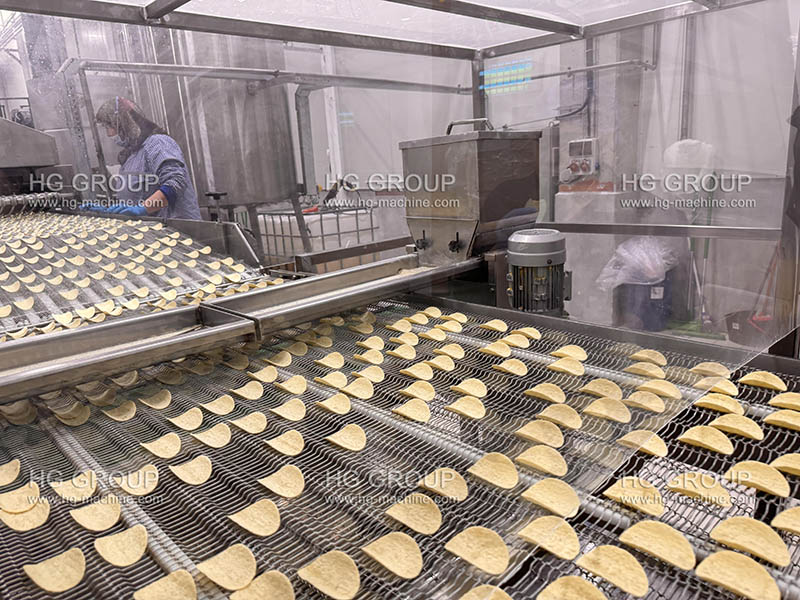
En el caso de las patatas fritas fabricadas o apilables, estas cuestiones son particularmente importantes porque la producción implica varias operaciones conectadas: preparación de la masa, laminado, corte, formación, fritura, enfriamiento, sazonado y manipulación posterior. La configuración exacta depende del producto, modelo de máquina y alcance del proyecto acordado.
Los proveedores de procesamiento industrial, como Calor y control, ilustran cómo el procesamiento de chips fabricados integra la fritura, la filtración de aceite, el calentamiento de aceite, el enfriamiento de productos, el condimento, la gestión de gases de escape y los controles.
Heat and Control
1
Esto ilustra un principio central de ingeniería: la preparación de la fábrica debe evaluarse para todo el sistema de producción, no solo para las máquinas individuales.
Esta guía explica cómo preparar una fábrica antes de la entrega del equipo, cómo verificar la preparación de la instalación y cómo el proveedor y el cliente del equipo pueden reducir los riesgos evitables del proyecto.
1. Por qué la preparación de la fábrica debe comenzar antes de la entrega del equipo
La preparación de la fábrica debe comenzar durante la ingeniería del proyecto, no después de que llegue el equipo.
Una vez que una máquina ha sido fabricada y enviada, cambiar su posición, reubicar una conexión de servicios públicos, modificar una plataforma o alterar un transportador aguas abajo puede requerir trabajo adicional por parte del cliente, los contratistas locales o el proveedor del equipo. Estos cambios también pueden afectar la secuencia de instalación y la puesta en servicio.
El objetivo de Factory Readiness es confirmar que el sitio puede recibir físicamente el equipo, acomodar su operación y mantenimiento, proporcionar los servicios públicos especificados y respaldar la integración segura con el proceso de producción completo.
1.1 La preparación de la fábrica afecta todo el cronograma del proyecto
Considere la siguiente secuencia:
1. Ingeniería de proyectos
Confirmar los requisitos del producto, la configuración de la máquina, el diseño y las interfaces.
2. Preparación de fábrica
Completar obras civiles, servicios públicos, vías de acceso, drenaje e infraestructura de soporte según corresponda.
3. Entrega e instalación de equipos.
Recibir, posicionar, alinear, conectar e inspeccionar el equipo suministrado.
4. Puesta en marcha y pruebas de productos.
Verificar la seguridad, las funciones de la máquina, la integración de procesos y el rendimiento del producto.
Estas etapas están relacionadas pero no son intercambiables. Un edificio terminado no significa necesariamente que los servicios públicos estén listos, y una línea instalada mecánicamente no significa necesariamente que el proceso esté listo para las pruebas de productos.
1.2 El costo de descubrir problemas demasiado tarde
Los problemas de preparación de las fábricas normalmente se dividen en cuatro categorías.
-
Restricciones físicas: el equipo no puede ingresar al edificio, caber en su posición prevista ni se puede acceder a él para mantenimiento.
-
Deficiencias de servicios públicos: la capacidad eléctrica, la infraestructura de calefacción, el aire comprimido, la ventilación o el drenaje no cumplen con los requisitos confirmados.
-
Discrepancias de interfaz: las alturas del transportador, los puntos de transferencia, las señales de control o los equipos posteriores no coinciden con la configuración aprobada.
-
Restricciones operativas: El acceso a la limpieza, el movimiento del operador, el manejo de materiales o las medidas de seguridad son inadecuados.
Cada problema puede provocar trabajo adicional del contratista, reposicionamiento de equipos, cambios de conexión, nuevas pruebas o retrasos en la puesta en servicio.
La lección práctica es identificar estas limitaciones mientras aún se pueden revisar los dibujos y planificar las modificaciones.
1.3 Establecer una línea base de preparación de fábrica
Antes de completar la fabricación o enviar el equipo, el proveedor y el cliente deben acordar un conjunto documentado de información de referencia:
-
Disposición del equipo aprobada y dimensiones generales.
-
Requisitos de instalación y cimentación específicos del equipo, si corresponde.
-
Especificaciones eléctricas, neumáticas, de calefacción y de otros servicios públicos.
-
Ubicaciones de conexión y dibujos de interfaz.
-
Arreglos de acceso a la entrega e instalación de equipos.
-
Asignación de responsabilidad sobre la infraestructura suministrada por el cliente.
-
Requisitos previos a la puesta en marcha y criterios de aceptación.
Regla de ingeniería: Los documentos de proyecto aprobados, en lugar de una lista de verificación de instalación genérica, deben determinar los requisitos técnicos reales.
2. Disposición de la fábrica, posicionamiento de los equipos y acceso
Una fábrica puede tener suficiente superficie total y aun así no ser adecuada para una línea de producción. La pregunta crítica es si la configuración completa del equipo cabe dentro del espacio disponible y al mismo tiempo preserva el acceso seguro, el flujo de material viable, la autorización de mantenimiento y todas las conexiones de servicios públicos requeridas.
2.1 Verificar el diseño del equipo frente a las condiciones reales del sitio
El diseño aprobado debe compararse con un estudio actual de la fábrica en lugar de basarse exclusivamente en dibujos arquitectónicos.
La encuesta debe identificar:
-
Largo, ancho y altura interior útil del edificio.
-
Columnas, vigas, puertas, obstrucciones estructurales y servicios fijos.
-
Niveles de suelo, pendientes, escalones, zanjas y desagües.
-
Ubicaciones de equipos de distribución eléctrica y puntos de conexión de servicios públicos.
-
Cimentaciones de equipos o estructuras de soporte cuando sea necesario.
-
Espacio disponible para equipos de preparación y sazonado, transporte y envasado posteriores.
La revisión debe considerar la huella real del equipo, incluidos motores sobresalientes, gabinetes eléctricos, puertas de acceso, plataformas, tuberías y otros componentes suministrados o proporcionados por el cliente.
Un diseño que acomode los cuerpos principales de la máquina puede seguir siendo inadecuado si no se puede retirar un motor para realizarle mantenimiento o si no se puede abrir completamente una puerta de mantenimiento.
2.2 Diseño para mantenimiento, no solo instalación
El espacio libre para mantenimiento es el espacio necesario para inspeccionar, limpiar, ajustar o reemplazar componentes durante la vida útil del equipo.
Para una línea de papas fritas fabricadas, esto puede incluir acceso a equipos de mezcla, componentes de laminado y conformado, transportadores, conjuntos de freidoras, componentes de manejo de aceite, equipos de sazonado y gabinetes eléctricos, según la configuración.
¿Por qué esto importa?
Si una máquina se coloca demasiado cerca de una pared u otra máquina, es posible que el personal de mantenimiento no pueda alcanzar un conjunto de transmisión, inspeccionar una correa, quitar un componente o aislar de manera segura el equipo para realizarle mantenimiento. Por lo tanto, un pequeño compromiso de diseño durante la instalación puede convertirse en un problema operativo recurrente.
La autorización correcta depende del equipo. Debe establecerse a partir de la documentación de instalación y mantenimiento del proveedor, no de una distancia universal supuesta.
Método de verificación: Revisar el plano de disposición general aprobado y confirmar físicamente las áreas de acceso relevantes en el sitio. Preste especial atención a las piezas extraíbles, las puertas de servicio, los medios de elevación y el espacio necesario para retirar los componentes.
2.3 Confirmar acceso a entrega e instalación
La posición final de una máquina es sólo una parte del problema de diseño. También debe ser posible mover el equipo a esa posición.
Antes del envío, verifique:
-
Las dimensiones de las entradas de los edificios y de los pasillos internos.
-
Alto y ancho de la apertura de la puerta, incluidas las obstrucciones.
-
Espacio de giro para montacargas, transpaletas u otros equipos de manipulación aprobados.
-
Capacidad de carga del piso y posibles restricciones en las rutas de transporte.
-
Acceso con grúa o ascensor si el método de instalación lo requiere.
-
Las dimensiones y pesos de los paquetes o módulos de envío reales.
-
Espacio de almacenamiento temporal para equipos en espera de instalación.
Las dimensiones empaquetadas pueden diferir sustancialmente del espacio operativo. Una máquina que cabe dentro de la sala de producción aún puede resultar imposible de mover a través de una puerta o alrededor de una columna.
Los medios de elevación y manipulación también deben tener en cuenta los puntos de elevación designados por el fabricante, el centro de gravedad del paquete, la capacidad de carga del equipo de manipulación y los requisitos locales de seguridad en el lugar de trabajo.
Método de verificación: compare la información de envío y los planes de manipulación con las dimensiones medidas de acceso al sitio. Confirme cualquier requisito especial de elevación con el proveedor antes de la entrega del equipo.
2.4 Coordinar el flujo de materiales y los equipos posteriores.
La producción de patatas fritas fabricadas es un proceso conectado. Una línea típica puede incluir:
Preparación y mezcla de ingredientes secos → adición de agua y mezcla húmeda → laminado → corte y formación rotativos → separación y manipulación adecuada de los recortes → fritura → enfriamiento → sazonado → apilado y manipulación posterior.
La disposición exacta puede variar. Algunos sistemas integran operaciones particulares, mientras que otros utilizan módulos separados o diferentes disposiciones de manejo de productos.
Por lo tanto, se debe comprobar la disposición en la dirección de movimiento del producto.
Por ejemplo, si la sección de laminado y formación se descarga a una altura o posición que no coincide con la alimentación de la sección de freír, la interfaz puede requerir modificación mecánica. Si el equipo de sazonado está ubicado demasiado lejos de la descarga de enfriamiento, es posible que se necesite un transportador o dispositivo de transferencia adicional.
Estas no son meras preocupaciones de planificación espacial. Afectan la transferencia de productos, la continuidad del proceso, el acceso y la integración de los controles de la línea.
El diseño también debe identificar por dónde entran las materias primas, por dónde sale el producto terminado, dónde trabajan los operadores y dónde se manipulan los desechos o residuos del proceso.
2.5 Confirmar los requisitos estructurales y del piso.
No asuma que cada máquina requiere una base de hormigón especial. Los requisitos dependen del diseño de la máquina, las cargas operativas, las disposiciones de soporte y las instrucciones de instalación.
El cliente y el ingeniero estructural local deben verificar la idoneidad del piso para:
-
Cargas estáticas de equipos.
-
Cargas dinámicas y vibraciones, cuando corresponda.
-
Cargas concentradas en los pies de apoyo.
-
Cargas adicionales provenientes de plataformas, tanques, tuberías o equipos auxiliares.
-
Cualquier perno de anclaje, placa incrustada o cimientos especificados.
La planitud, el nivel y la elevación del piso deben evaluarse con respecto a los requisitos de instalación reales del proveedor. Un suelo irregular puede complicar el posicionamiento y la alineación, mientras que unas condiciones de soporte inadecuadas pueden provocar inestabilidad o dificultades para conectar los módulos adyacentes.
Decisión de preparación de fábrica: el diseño estará listo solo cuando el equipo suministrado pueda entregarse, instalarse, operarse, limpiarse y mantenerse en la disposición aprobada.
3. Preparación de servicios públicos e infraestructura
La planificación de servicios públicos es una de las partes más importantes de la preparación de la instalación porque una máquina no puede funcionar según lo previsto si los servicios de soporte son inadecuados o incompatibles.
Sin embargo, no todas las líneas de producción de patatas fritas fabricadas tienen requisitos de utilidad idénticos. El método de calefacción, la configuración del motor, la arquitectura de control, el equipo auxiliar y el alcance del proyecto pueden afectar la infraestructura necesaria.
El cliente debe obtener un programa de servicios públicos específico del proyecto del equipo de ingeniería de HG.
3.1 Interfazs de suministro eléctrico, puesta a tierra y control
La preparación eléctrica implica más que confirmar que una fábrica tiene una conexión eléctrica.
La revisión eléctrica debe cubrir:
-
Tensión y frecuencia de alimentación disponibles.
-
Configuración de fases eléctricas.
-
Capacidad disponible y cargas esperadas.
-
Principales dispositivos de aislamiento y protección.
-
Puesta a tierra y unión de protección.
-
Enrutamiento de cables, ubicaciones de entradas de cables y disposiciones de distribución.
-
Ubicación del gabinete de control y condiciones ambientales.
-
Interfaces con equipos ascendentes y descendentes.
-
Requisitos para señales de control externo, si corresponde.
La documentación eléctrica del proveedor debe identificar los arreglos de conexión y suministro requeridos por el equipo. Luego, el contratista eléctrico del cliente debe verificar que el sistema de distribución de la fábrica pueda soportar esos requisitos.
Por ejemplo, la carga total del sitio puede incluir motores, equipos de mezcla, transportadores, sistemas de calefacción, bombas de aceite, equipos de refrigeración, sistemas de secado y unidades auxiliares. La carga real depende de qué artículos están incluidos en el alcance del suministro y cómo se alimentan.
Es posible que simplemente agregar las clasificaciones de la placa de identificación del motor no sea suficiente para establecer la demanda final del sitio. Se deben utilizar el diseño eléctrico del proveedor y la evaluación de carga del proyecto para determinar la capacidad y protección adecuadas.
La conexión a tierra es un requisito de seguridad, no un ajuste de puesta en servicio opcional. La instalación eléctrica debe ser verificada por personal calificado con la documentación del equipo y las regulaciones locales aplicables.
Las interfaces de control requieren la misma atención. Una máquina puede tener su propio panel de control, mientras que la comunicación con máquinas adyacentes puede requerir señales o enclavamientos acordados. La interfaz de control debe documentarse antes de comenzar el cableado.
Evidencia de verificación: planos eléctricos aprobados, cronograma de servicios públicos, confirmación de las características del suministro e inspección eléctrica y resultados de pruebas documentados.
3.2 Aire comprimido
Es posible que se requiera aire comprimido para actuadores neumáticos, cilindros, válvulas u otras funciones del equipo, según la configuración suministrada.
Las preguntas relevantes son:
-
¿Qué máquinas necesitan aire comprimido?
-
¿Qué rango de presión de funcionamiento se especifica?
-
¿Qué flujo se requiere durante el funcionamiento normal y simultáneo?
-
¿Qué requisitos de calidad del aire se aplican?
-
¿Dónde debería ubicarse la conexión?
-
¿Se requiere aislamiento y regulación de presión en el punto de uso?
La capacidad nominal de un compresor no establece automáticamente que habrá suficiente aire disponible en la conexión del equipo. Las pérdidas de presión en las tuberías, otros consumidores de la fábrica, las fugas y la demanda simultánea pueden afectar el rendimiento real.
La calidad del aire también es importante cuando la humedad, el aceite o la contaminación por partículas podrían afectar los componentes neumáticos o el entorno de producción.
Método de verificación: compare los requisitos de presión, flujo y calidad del aire declarados por el proveedor con el sistema de compresor y el diseño de distribución. Verificar las condiciones de funcionamiento en los puntos de conexión pertinentes.
No especifique un valor de flujo o presión universal para cada línea de papas fritas fabricadas.
3.3 Requisitos de energía de calefacción y sistema de fritura
La sección de fritura requiere especial atención porque la disposición de la calefacción influye en la infraestructura de servicios públicos del lugar.
Dependiendo del equipo seleccionado, la calefacción puede utilizar un sistema eléctrico u otra fuente de energía específica. Algunos sistemas de fritura industriales utilizan dispositivos de calefacción externos, intercambiadores de calor, circulación de aceite, filtración y equipos de apoyo relacionados. La información publicada sobre el sistema de chip fabricado por Heat and Control ilustra estas posibles interfaces de proceso, pero no se debe asumir que su diseño particular se aplica a una instalación de HG.
Antes de la construcción o entrega del equipo, confirme:
-
El método de calentamiento especificado.
-
La fuente de energía requerida y la capacidad disponible.
-
Cualquier quemador, suministro de combustible o requisitos de seguridad asociados, si corresponde.
-
Interfaces de circulación, filtración, transferencia y almacenamiento de petróleo incluidas en el proyecto.
-
Se requieren medidas de aislamiento, monitoreo y protección.
-
La interfaz entre la freidora y cualquier sistema de extracción o eliminación de calor.
-
Homologaciones locales aplicables al sistema de calefacción y combustible seleccionado.
El tipo de combustible, la presión de funcionamiento, el consumo de energía y los requisitos de escape deben provenir de las especificaciones reales del proyecto. No deben deducirse de equipos de otro fabricante o de un modelo diferente.
Cuando se incluye almacenamiento, transferencia, filtración o enfriamiento de petróleo, estos sistemas también deben considerarse en el diseño de la fábrica y el plan de servicios públicos.
Método de verificación: realice una revisión conjunta de la documentación de la freidora, el cronograma de servicios públicos, el suministro de energía del sitio y los requisitos locales aplicables antes del envío del equipo.
3.4 Extracción, ventilación y eliminación de calor.
Freír y otras operaciones que generan calor pueden producir calor, humedad, niebla de aceite y olores. La cantidad y las características dependen del proceso, el recinto del equipo, la disposición de calefacción, el producto y las condiciones de operación.
La fábrica debe determinar si el proyecto requiere extracción dedicada, ventilación general, extracción local, eliminación de calor o equipo de control de la contaminación.
La revisión debe considerar:
-
Ubicaciones y dimensiones de las conexiones de escape.
-
La capacidad de extracción especificada y las condiciones de funcionamiento.
-
Requisitos de aire de reposición.
-
Lugar de descarga y restricciones ambientales aplicables.
-
Acceso para inspección y limpieza.
-
Efectos potenciales sobre la temperatura interior y las áreas de trabajo circundantes.
Un error de diseño común es proporcionar un conducto de escape sin verificar el flujo de aire requerido o la interacción entre la extracción y el aire de reposición. Un sistema mal diseñado puede no controlar el calor o los contaminantes en el aire como se esperaba. Una extracción excesiva o mal equilibrada también puede interferir con el flujo de aire local o crear diferencias de presión no deseadas.
Método de verificación: Haga que el proveedor y el ingeniero de ventilación local calificado se pongan de acuerdo sobre la interfaz requerida y el diseño del sistema. Confirme los requisitos ambientales, laborales y de seguridad contra incendios aplicables antes de la instalación.
3.5 Disposiciones de drenaje, limpieza e higiene
Los requisitos de limpieza deben considerarse durante el desarrollo del diseño y no después de instalar la maquinaria.
La disposición requerida depende del método de limpieza del equipo y de los procedimientos de seguridad alimentaria del cliente. Algunos componentes pueden requerir limpieza en seco, limpieza húmeda controlada o arreglos específicos de limpieza en el lugar. No se debe suponer que estos métodos sean intercambiables.
La revisión de fábrica debe identificar:
-
Métodos de limpieza aprobados para cada máquina relevante.
-
Requisitos de agua y servicio de limpieza, en su caso.
-
Puntos de drenaje y su relación con los equipos.
-
La necesidad de contener aceites, residuos o efluentes de limpieza.
-
Protección de equipos eléctricos y componentes sensibles.
-
Acceso para limpieza, inspección y mantenimiento.
-
El manejo y eliminación aprobados de los residuos del proceso.
Un desagüe situado debajo de un soporte de máquina o en una posición inaccesible puede resultar difícil de limpiar. Una mala planificación del drenaje también puede provocar agua estancada, riesgos de contaminación o interferencia con las actividades de mantenimiento.
El cliente no debe asumir que toda la línea está diseñada para lavado o que cada componente es adecuado para limpieza directa con agua.
Método de verificación: Confirmar las instrucciones de limpieza con el proveedor y hacer que el representante de higiene o seguridad alimentaria de la planta apruebe la disposición de limpieza y drenaje propuesta.
3.6 Elaborar un cronograma de servicios públicos específico del proyecto
El cronograma de servicios públicos debe identificar el servicio requerido, su especificación, el punto de conexión, la parte responsable y la evidencia necesaria para verificar la disponibilidad.
| utilidad o servicio | Información para confirmar | Verificación |
|---|---|---|
| Suministro eléctrico | Tensión, frecuencia, fases, carga, protección y ubicación de conexión. | Planos eléctricos aprobados e inspección calificada. |
| Puesta a tierra de protección | Disposiciones necesarias de conexión a tierra y unión | Registros de pruebas e inspecciones eléctricas. |
| aire comprimido | Presión, caudal, calidad y punto de conexión, si es necesario | Especificaciones del proveedor y mediciones del sitio. |
| Energía de calefacción | Método de calefacción, fuente de energía, capacidad y disposiciones de seguridad. | Especificaciones del equipo y revisión de ingeniería local. |
| Escape y ventilación | Disposiciones requeridas de extracción, aire de reposición y descarga. | Diseño de ventilación aprobado y controles funcionales. |
| Agua y drenaje | Requisitos aplicables de limpieza, drenaje y manipulación de residuos. | Plan de higiene aprobado e inspección del sitio. |
| Interfaces de control | Señales, enclavamientos, requisitos de aislamiento e integración. | Dibujos de interfaz y plan de pruebas acordado. |
Los valores en este cronograma deben completarse a partir de la configuración real del equipo HG y los documentos del proyecto. No son especificaciones universales para las líneas de producción de patatas fritas fabricadas.
4. Instalación mecánica e interfaces de línea de proceso
La instalación mecánica es la etapa en la que el diseño aprobado se convierte en un sistema de producción físico. El objetivo no es simplemente colocar cada máquina, sino garantizar que las máquinas, las estructuras de soporte, los transportadores, las conexiones de servicios públicos y las interfaces de control funcionen juntas según lo previsto.
4.1 Posicionamiento, nivelación y alineación
Antes de colocar el equipo, el equipo de instalación debe identificar los puntos de referencia acordados y confirmar las condiciones del piso.
Luego el equipo deberá seguir las instrucciones del fabricante para su colocación, soporte, nivelación, anclaje y alineación, según corresponda.
Estas actividades son importantes porque es posible que los módulos de equipos deban conectarse a transportadores, puntos de transferencia, tuberías u otra maquinaria adyacentes. Si la posición de instalación difiere del diseño aprobado, es posible que las conexiones no se alineen correctamente.
Las posibles consecuencias incluyen:
-
Dificultad para conectar módulos adyacentes.
-
Cargas no deseadas en estructuras de conexión o tuberías.
-
Problemas de seguimiento o transferencia de la correa.
-
Mayor vibración o desgaste mecánico donde se ve afectada la alineación.
-
Vuelva a trabajar antes de que se pueda probar la línea.
Las tolerancias de alineación y los requisitos de nivelación se deben obtener de los planos y manuales de instalación aplicables. No aplique una tolerancia supuesta a cada máquina.
Método de verificación: registre la posición real del equipo, verifique la alineación con los puntos de referencia aprobados y documente cualquier desviación antes de continuar con las conexiones dependientes.
4.2 Coordinación de altura del transportador y punto de transferencia
Los transportadores a menudo se tratan como componentes relativamente simples, pero son interfaces de proceso críticas.
En una línea de patatas fritas fabricadas, el producto pasa por múltiples operaciones en una secuencia definida. La transferencia entre formación, fritura, enfriamiento, sazonado y manipulación posterior debe ser compatible con el diseño del equipo.
La revisión de la instalación debe establecer:
-
Elevaciones de entrada y descarga.
-
Ancho del transportador y dirección de viaje.
-
Geometría del punto de transferencia.
-
Requisitos de manipulación del producto en cada interfaz.
-
Disposiciones de conducción y control de velocidad.
-
Acceso para limpieza y mantenimiento.
-
Cualquier comunicación requerida entre las máquinas contiguas.
Las consecuencias de una interfaz mal adaptada dependen del producto y del equipo. Pueden incluir acumulación de producto, transferencia interrumpida, daños a las piezas formadas, carga desigual o manipulación manual excesiva.
La interfaz correcta no se puede determinar únicamente a partir de un plano general si faltan los detalles de conexión relevantes.
Método de verificación: revise los dibujos de la interfaz antes de la entrega y luego inspeccione los puntos de transferencia físicos durante la instalación. Confirme que la conexión real coincida con el diseño aprobado.
4.3 Interfaces mecánicas entre módulos
No todas las conexiones entre máquinas son una simple conexión de transportador.
Dependiendo del proyecto, las interfaces pueden involucrar marcos de soporte, tuberías de manejo de aceite, conductos de escape, conductos eléctricos, líneas neumáticas, protectores o plataformas de acceso.
El equipo del proyecto debe aclarar qué componentes suministra HG y cuáles deben ser suministrados o instalados por el cliente o el contratista local.
Por ejemplo, una máquina puede incluir un conjunto de circulación de aceite interno mientras que las conexiones de servicio externo están dentro del alcance del cliente. Si no se define el límite, cada parte puede suponer que la otra completará el trabajo.
Un registro de interfaz mecánico puede ayudar a prevenir este problema.
| Interface | Preguntas para resolver |
|---|---|
| Máquina a máquina | ¿Quién suministra el transportador de conexión, el marco o el conjunto de transferencia? |
| Equipo a edificio | ¿Se requieren soportes, anclajes o modificaciones estructurales? |
| Sistema de freidora a servicio público | ¿Quién suministra tuberías externas, aislamiento y conexiones de servicio? |
| Equipo para escape | ¿Qué conexión se incluye y quién completa los conductos? |
| Sistema de equipo a control | ¿Quién suministra los cables, las señales y los trabajos de integración? |
| Equipo a embalaje | ¿Son compatibles la altura de descarga, el rendimiento y los modos de funcionamiento? |
Cada interfaz debe tener un propietario designado y un dibujo o una especificación escrita.
4.4 Controles eléctricos, enclavamientos y paradas de emergencia
Una línea que contiene varias máquinas necesita un enfoque coordinado de seguridad y control.
Un enclavamiento es un dispositivo de control que impide o restringe una operación a menos que se cumpla una condición definida. Dependiendo del diseño de la máquina, esto puede involucrar guardas, puertas de acceso, secuencias operativas o comunicación entre módulos de equipos.
Las funciones de parada de emergencia también deben considerarse parte de la instalación completa. Las ubicaciones requeridas, la cobertura, el comportamiento de reinicio y la relación entre las máquinas conectadas dependen de la evaluación de riesgos del equipo, el diseño del control y las regulaciones aplicables.
La simple conexión de varias máquinas a la alimentación no garantiza que sus sistemas de control funcionen de forma segura como una línea integrada.
El equipo del proyecto debe confirmar:
-
Qué funciones de control son locales para cada máquina.
-
Qué señales deben intercambiarse entre máquinas.
-
Cómo se coordinan las secuencias de arranque y apagado.
-
Cómo las condiciones anormales afectan los equipos aguas arriba y aguas abajo.
-
Qué funciones de parada de emergencia y de protección se aplican.
-
Cómo se probarán y documentarán las funciones de seguridad.
Método de verificación: utilice los esquemas eléctricos aprobados, la documentación de la interfaz de control y la evaluación de seguridad para preparar un plan de prueba funcional. El personal calificado debe probar las funciones de protección requeridas antes de la operación normal de producción.
4.5 Por qué el manejo individual de la máquina no es suficiente
Una máquina puede funcionar correctamente por sí sola mientras que la línea de producción completa aún no funciona como se requiere.
Considere un problema de interfaz hipotético: la sección de formación funciona a una velocidad estable y el transportador de la freidora funciona correctamente durante una prueba independiente. Si sus velocidades de transferencia reales o posiciones de interfaz son incompatibles, la producción continua aún puede verse interrumpida.
Este es un ejemplo de ingeniería general, no un caso documentado de un cliente de HG.
El mismo principio se aplica al enfriamiento, sazonado, apilado y envasado posterior. Cada unidad puede pasar su propia prueba funcional mientras el sistema en general experimenta acumulación, hambre, transferencias inconsistentes o paradas repetidas.
Por lo tanto, la integración de procesos requiere verificación en dos niveles:
-
Verificación de máquina individual: Cada máquina suministrada opera de acuerdo con sus requisitos aplicables.
-
Verificación de línea integrada: las máquinas conectadas intercambian señales de producto y control correctamente y funcionan juntas bajo las condiciones de prueba acordadas.
Una instalación exitosa debe abordar ambos.
5. Lista de verificación de preparación de la fábrica
La siguiente lista de verificación se puede utilizar durante la preparación del proyecto y la revisión previa a la instalación. Es un marco de ingeniería general; la lista de verificación final debe adaptarse al alcance real del equipo.
| Artículo de inspección | Por qué es importante | Método de prueba o verificación | Parte responsable para confirmar |
|---|---|---|---|
| Diseño de equipo aprobado | Establece posiciones e interfaces de la máquina. | Dibujo de diseño firmado | Ingeniero de proyectos cliente proveedor |
| Dimensiones reales del edificio | Identifica conflictos con columnas, puertas y estructuras. | Estudio del sitio comparado con dibujos. | Contratista local del cliente |
| Acceso de entrega | Evita que el equipo quede atrapado durante la descarga o el movimiento. | Vías de acceso medidas y plan de manipulación. | Equipo de instalación del cliente |
| Condiciones del suelo y soporte. | Garantiza un soporte y posicionamiento adecuados. | Inspección del sitio y evaluación estructural, cuando sea necesario. | Ingeniero estructural del cliente |
| Autorizaciones de mantenimiento | Permite el servicio, inspección y limpieza. | Revisión de diseño contra documentación de servicio. | Equipo de mantenimiento del cliente proveedor. |
| Suministro eléctrico | Garantiza la compatibilidad con los requisitos del equipo. | Planos eléctricos y verificación del sitio. | electricista cliente proveedor |
| Puesta a tierra y protección | Apoya la seguridad eléctrica | Registros calificados de inspección y prueba. | Personal de seguridad responsable del electricista del cliente. |
| aire comprimido | Evita que las funciones neumáticas se vean afectadas, en caso necesario | Verificación de presión, flujo y calidad. | Equipo de servicios públicos del cliente proveedor |
| Sistemas de calefacción y combustible. | Garantiza la compatibilidad con la configuración del proceso seleccionada. | Programa de servicios públicos aprobado y revisión de seguridad | Proveedor cliente contratista de servicios públicos |
| Escape y ventilación | Aborda el calor, la niebla de aceite, los olores y los requisitos ambientales aplicables. | Diseño aprobado y verificación funcional. | Proveedor contratista de ventilación del cliente |
| Drenaje y limpieza | Soporta los requisitos de higiene y mantenimiento. | Plan de limpieza e inspección del sitio. | Proveedor del equipo de higiene del cliente. |
| Interfaces de transportador y transferencia | Mantiene el flujo de producto entre módulos. | Dibujos de interfaz e inspección dimensional. | Equipo de instalación del proveedor. |
| Interfaces eléctricas y de control. | Permite la operación coordinada | Esquemas, lista de señales y plan de prueba de interfaz. | Equipo de automatización de clientes proveedores |
| Guardias y paradas de emergencia | Admite una instalación y operación seguras | Evaluación de riesgos y pruebas funcionales documentadas. | Personal de seguridad del cliente proveedor |
| Conexiones aguas abajo | Evita incompatibilidades con condimentos, manipulación o envasado. | Especificaciones de interfaz acordadas | Cliente proveedor proveedor de equipos downstream |
| Herramientas de instalación y equipos de elevación. | Permite el manejo seguro y eficiente del equipo. | Plano de elevación e instalación aprobado. | Contratista de instalación del cliente |
| Materiales de puesta en servicio | Permite realizar pruebas planificadas | Material de prueba y plan de prueba acordados. | Equipo de producción del cliente proveedor. |
| Aprobación de preparación | Evita que la instalación continúe con problemas críticos no resueltos | Revisión de preparación de fábrica firmada | Representante de proveedores, gerente de proyectos de clientes. |
Cómo utilizar la lista de verificación
No trate cada elemento como una simple pregunta de sí o no. Puede existir una utilidad pero aún así ser inadecuada, y puede existir un plano de diseño sin haber sido comparado con el sitio actual.
Para cada artículo, registre uno de los siguientes:
-
Listo: Se ha revisado la evidencia y se cumple el requisito.
-
Abierto: Aún queda trabajo o la evidencia está incompleta.
-
No aplicable: El requisito no se aplica a la configuración del equipo acordada.
-
Punto de espera: se debe abordar un problema no resuelto antes de continuar con la instalación o actividad de puesta en servicio correspondiente.
Una revisión de preparación debe identificar a la persona responsable, la acción correctiva y la evidencia requerida para cerrar cada elemento abierto.
Una lista de verificación firmada es útil sólo cuando refleja las condiciones verificadas del sitio.
6. Errores comunes de instalación y cómo prevenirlos
Los siguientes riesgos son riesgos generales de instalación de equipos industriales. No son afirmaciones sobre fallas documentadas de clientes de HG.
6.1 Error 1: Diseñar la fábrica basándose únicamente en el espacio que ocupa la máquina
Qué sale mal: la máquina cabe en el edificio, pero los operadores no pueden acceder a componentes importantes, las puertas de mantenimiento no pueden abrirse por completo o el equipo de elevación no puede alcanzar las piezas que necesitan servicio.
Por qué sucede: La planificación del diseño se centra en las dimensiones principales de la máquina en lugar de en la instalación completa y el entorno operativo.
Consecuencia potencial: reposicionamiento, trabajo estructural adicional, mantenimiento difícil o tiempo de inactividad evitable.
Acción preventiva: revise el plano de disposición general junto con las autorizaciones de servicio, las puertas de acceso, los requisitos de elevación y el estudio real del sitio antes de finalizar el diseño.
6.2 Error 2: Preparar servicios públicos a partir de estimaciones en lugar de especificaciones
Qué sale mal: La capacidad eléctrica, el aire comprimido, los servicios de calefacción o las conexiones de escape no son adecuados para el equipo suministrado.
Por qué sucede: el cliente confía en equipos de fábrica anteriores, en una máquina similar o en suposiciones sobre el consumo típico de servicios públicos.
Consecuencia potencial: trabajo eléctrico adicional, modificaciones del sistema de servicios públicos, pruebas retrasadas u operación del equipo fuera de sus condiciones especificadas.
Acción preventiva: Solicite el cronograma de servicios públicos y los planos de conexión específicos del proyecto. Haga que el contratista local responsable verifique el sitio con esos documentos.
6.3 Error 3: Tratar las conexiones de las máquinas como intercambiables
Qué sale mal: Los puntos de transferencia del transportador, las conexiones de tuberías, las estructuras de soporte o las interfaces aguas abajo no coinciden.
Por qué sucede: el equipo del proyecto supone que máquinas de apariencia similar tienen interfaces idénticas o utiliza dibujos preliminares después de que el diseño ha cambiado.
Consecuencia potencial: retrabajo de fabricación, adaptadores adicionales, dificultades de alineación o flujo de producto interrumpido.
Acción preventiva: Utilice los últimos planos aprobados y mantenga un registro de interfaz. Revise todos los cambios con el proveedor antes de la instalación.
6.4 Error 4: Ignorar el entorno de la freidora durante la planificación de la fábrica
Qué sale mal: Los sistemas de extracción, eliminación de calor, manejo de aceite o limpieza del edificio no coinciden con el sistema de fritura real.
Por qué sucede: La freidora se trata como una máquina aislada en lugar de un módulo de proceso con servicios de soporte.
Posibles consecuencias: condiciones de trabajo inadecuadas, dificultades de limpieza, requisitos medioambientales no resueltos o retrasos en la puesta en servicio.
Acción preventiva: Confirme la configuración de la freidora y sus interfaces de utilidad, ventilación, manejo de aceite y limpieza asociadas con el proveedor y los ingenieros locales calificados.
Los requisitos específicos dependen del diseño seleccionado; no deben copiarse de otro sistema de fritura.
6.5 Error 5: Completar la instalación mecánica sin revisar la integración del control
Qué sale mal: Las máquinas individuales funcionan, pero la línea integrada tiene secuencias operativas incompatibles, faltan señales o enclavamientos no resueltos.
Por qué sucede: La finalización mecánica se considera una prueba de que toda la línea está lista.
Posibles consecuencias: paradas repetidas, transferencia de producto poco confiable, condiciones de operación inseguras o trabajo de puesta en servicio adicional.
Acción preventiva: Acuerde la arquitectura de control, la lista de señales, la lógica de arranque y apagado y el plan de pruebas funcionales antes de completar el cableado y la integración.
6.6 Error 6: Dejar los arreglos de limpieza para después de la instalación
Qué sale mal: Los drenajes, los puntos de acceso, las conexiones de limpieza o los dispositivos de manejo de desechos son difíciles de usar una vez que el equipo está en su lugar.
Por qué sucede: la limpieza se considera una cuestión operativa más que un requisito de diseño de fábrica.
Consecuencia potencial: mala accesibilidad, mayor esfuerzo de limpieza, problemas de gestión del agua o riesgos de higiene.
Acción preventiva: revise el método de limpieza aprobado para cada componente relevante antes de finalizar el diseño. Confirmar interfaces de drenaje y limpieza con el equipo de higiene de la planta.
6.7 Error 7: Enviar el equipo antes de que se haya verificado el sitio
Qué sale mal: El equipo llega cuando el piso de la fábrica, los servicios públicos, las rutas de acceso o las estructuras de soporte aún están incompletos.
Por qué sucede: la fecha de envío se convierte en el principal hito del proyecto, mientras que la preparación se juzga por el progreso de la construcción más que por la evidencia.
Consecuencia potencial: almacenamiento prolongado, manipulación repetida, interrupción de la instalación y costos adicionales del proyecto.
Acción preventiva: Realizar una revisión formal de preparación previa al envío. Registre los problemas no resueltos, las partes responsables, las fechas de cierre y cualquier restricción acordada antes de la decisión de envío.
La medida preventiva más eficaz en los siete escenarios es la coordinación temprana respaldada por documentos aprobados y condiciones verificadas del sitio.
7. Coordinación de Responsabilidad Proveedor-Cliente
Muchos problemas de instalación no son causados por un defecto de la máquina o de la construcción. Surgen porque no se ha definido claramente el límite entre el trabajo del proveedor del equipo y el trabajo del cliente.
Un proyecto exitoso necesita una división de responsabilidades acordada antes de la entrega del equipo.
7.1 Definir quién suministra, instala y verifica cada interfaz
Una matriz de responsabilidad específica del proyecto debe distinguir cuatro actividades:
-
Suministro: ¿Quién proporciona el componente o servicio?
-
Instalación: ¿Quién lo instala y conecta físicamente?
-
Verificación: ¿Quién comprueba que cumple con los requisitos acordados?
-
Aprobación: ¿Quién acepta formalmente el resultado?
Estas actividades pueden pertenecer a diferentes partidos.
Por ejemplo, el proveedor del equipo puede proporcionar planos eléctricos, el cliente puede organizar la instalación eléctrica del sitio, un electricista calificado puede realizar las pruebas requeridas y el gerente de proyecto del cliente puede aprobar el trabajo completado.
Proporcionar un plano no significa automáticamente que el proveedor sea responsable de instalar la infraestructura del sitio correspondiente.
7.2 Matriz de responsabilidades recomendada
La siguiente es una asignación ilustrativa. El acuerdo final debe acordarse en el contrato del proyecto y el alcance técnico.
| Actividad | Proveedor de equipos | Cliente | Contratista local / especialista |
|---|---|---|---|
| Disposición del equipo y dimensiones de la máquina suministrada. | Preparar y confirmar la información del equipo suministrado. | Revisar y aprobar la disposición del sitio. | Estudio del sitio de soporte cuando sea necesario |
| Preparación del sitio y condiciones de construcción. | Proporcionar requisitos específicos del equipo. | Coordinar y confirmar la preparación del sitio. | Inspeccionar o completar las obras civiles asignadas. |
| Especificaciones de utilidad del equipo | Proporcionar requisitos técnicos aplicables. | Revisar y coordinar los servicios del sitio. | Diseñar o instalar sistemas de servicios públicos asignados. |
| Entrega y descarga | Proporcionar pesos, dimensiones e instrucciones de manejo del equipo. | Organizar el acceso al sitio y coordinar la entrega. | Proporcionar servicios de elevación y manipulación acordados. |
| Instalación mecanica | Instalar o supervisar según lo acordado contractualmente. | Proporcionar coordinación y soporte del sitio. | Completar el trabajo de instalación asignado. |
| Integración eléctrica y de control. | Proporcionar esquemas de equipos e información de interfaz definida. | Coordinar el proyecto general. | Instalar y probar el cableado y los servicios del sitio asignado. |
| Seguridad y vigilancia | Proporcionar documentación específica del equipo y componentes de protección suministrados. | Coordinar los procedimientos operativos y de seguridad del sitio. | Completar el trabajo de seguridad del sitio asignado. |
| Puesta en servicio | Realizar o respaldar pruebas acordadas de máquinas y procesos. | Proporcionar servicios públicos, personal y materiales de prueba acordados. | Soporte para pruebas de sitio requeridas |
| Aceptación final | Demostrar las funciones acordadas del equipo. | Revisar resultados y aceptar formalmente según contrato. | Proporcionar registros del trabajo dentro de su alcance. |
Una matriz clara reduce la incertidumbre sobre tuberías externas, conductos, enrutamiento de cables, cimientos, transportadores de conexión y otras interfaces que pueden no estar incluidas en el suministro del equipo.
7.3 Realizar una revisión formal previa a la instalación
Antes de que llegue el equipo, organice una revisión conjunta en la que participen el representante de ingeniería o de proyectos del proveedor, el director de proyectos del cliente y los contratistas locales pertinentes.
La revisión debe confirmar:
-
La configuración y disposición actual del equipo aprobado.
-
El estado de finalización de las obras civiles y acceso a equipos.
-
La disponibilidad de los servicios eléctricos y otros servicios necesarios.
-
El estado de las interfaces mecánicas y posteriores.
-
Las responsabilidades acordadas para los asuntos no resueltos.
-
La secuencia planificada de instalación y puesta en servicio.
-
Los documentos y pruebas requeridas para su aceptación.
Cada problema no resuelto debe tener un propietario designado y una condición de cierre definida.
La reunión debe dejar constancia escrita, no sólo un acuerdo verbal.
8. ¿Cuándo está lista una fábrica para su puesta en servicio?
Una fábrica no está lista para la puesta en marcha simplemente porque todas las máquinas han llegado o se han colocado en el suelo.
La puesta en servicio sólo debería comenzar cuando se hayan cumplido los requisitos previos para la etapa de prueba planificada.
Los requisitos previos requeridos dependen de la configuración del equipo, el tipo de prueba, los requisitos de seguridad aplicables y el alcance del proyecto acordado.
8.1 Comprender las cuatro etapas
Etapa 1: finalización de la instalación
El equipo ha sido colocado, ensamblado, conectado e inspeccionado de acuerdo con los requisitos de instalación aplicables. Se registran defectos pendientes y trabajos incompletos.
Etapa 2: prueba de funcionamiento en seco
Las máquinas y mecanismos relevantes se prueban sin producto, utilizando el procedimiento de prueba aprobado. El equipo verifica funciones, movimientos, controles, dispositivos de protección y enclavamientos aplicables.
Etapa 3: prueba de línea integrada
Los equipos conectados se prueban juntos para verificar las interfaces de transferencia, las secuencias operativas, la comunicación de control y las respuestas coordinadas a las condiciones operativas definidas.
Etapa 4: producción de prueba del producto
La línea procesa los materiales acordados bajo condiciones definidas. El equipo evalúa la calidad del producto, la estabilidad del proceso y los criterios de desempeño contractual aplicables a la prueba.
Estas etapas pueden superponerse o organizarse de manera diferente en un contrato particular, pero la distinción entre finalización mecánica, pruebas funcionales, operación integrada y pruebas de productos debe permanecer clara.
8.2 Verificar los requisitos previos para cada etapa
Antes de la prueba de funcionamiento en seco
Confirme que el trabajo de instalación relevante esté completo, que los servicios públicos necesarios estén disponibles, que se hayan realizado verificaciones eléctricas y mecánicas y que el equipo pueda probarse de manera segura.
Antes de las pruebas de línea integrada
Confirme que las máquinas individuales hayan pasado las pruebas aplicables, que se hayan verificado las interfaces, que las señales de control estén conectadas correctamente y que se hayan verificado los enclavamientos y las funciones de parada de emergencia acordadas.
Antes de las pruebas del producto
Confirme que el equipo sea seguro para operar con el producto, que se hayan cumplido los requisitos pertinentes de limpieza e higiene, que los servicios públicos sean estables y que las materias primas y los procedimientos de prueba acordados estén disponibles.
Para las papas fritas fabricadas, las pruebas de productos pueden requerir la coordinación de las operaciones de preparación de la masa, laminado, formación, fritura, enfriamiento y sazonado, de acuerdo con la configuración suministrada. La aceptación del producto debe basarse en condiciones de prueba acordadas y criterios mensurables en lugar de una declaración general de que la máquina está funcionando.
8.3 ¿Puede comenzar la puesta en servicio si una utilidad o interfaz no está lista?
Depende del requisito faltante y de la prueba propuesta.
Es posible que se pueda realizar una inspección específica de la máquina o una prueba limitada mientras el trabajo no relacionado permanezca incompleto. Sin embargo, el equipo no debe eludir las medidas de seguridad requeridas ni realizar una prueba que dependa de un servicio no disponible o no verificado.
Por ejemplo, una prueba de línea integrada no puede verificar de manera significativa la secuencia operativa prevista si falta una conexión descendente o una interfaz de control necesaria. Una prueba de calentamiento o fritura no debe realizarse sin las condiciones de seguridad aplicables del sistema de calefacción y los servicios requeridos.
El plan de puesta en servicio debe identificar los puntos de espera y establecer qué actividades están permitidas, cuáles están restringidas y cuáles no pueden continuar hasta que se resuelva el problema relevante.
8.4 Aceptación de instalación versus aceptación de producción
La aceptación de la instalación y la aceptación de la producción son decisiones diferentes.
La aceptación de la instalación generalmente se refiere a si el equipo se ha instalado y completado de acuerdo con el alcance acordado y los requisitos aplicables.
La aceptación de la producción se refiere a si el sistema cumple con los criterios funcionales y de desempeño del proceso acordados bajo las condiciones de prueba especificadas.
Dependiendo del contrato, estos criterios pueden abordar la producción, las características del producto, la estabilidad operativa u otros requisitos definidos. Los criterios exactos, los métodos de medición y las condiciones de prueba permitidas deben acordarse previamente.
Un informe de puesta en servicio documentado debe registrar los resultados de las pruebas, los problemas pendientes, las acciones correctivas y las partes responsables de la aprobación.
Preguntas frecuentes
1. ¿Qué información se debe confirmar antes de enviar una línea de producción de papas fritas fabricadas?
Confirme la configuración, el diseño, las dimensiones y pesos de envío, el cronograma de servicios públicos, los requisitos de instalación, las interfaces mecánicas y eléctricas, el acceso de entrega y la matriz de responsabilidad del equipo aprobado. El cliente y el proveedor también deben acordar los requisitos previos de la puesta en servicio y el manejo de cualquier problema pendiente en el sitio.
2. ¿Cómo puede una fábrica verificar los requisitos eléctricos y de servicios públicos?
Solicite al proveedor del equipo el cronograma de servicios públicos específico del proyecto y los planos eléctricos, mecánicos y de interfaz relevantes. Haga que especialistas locales calificados comparen estos documentos con la infraestructura real del sitio y verifiquen las características de suministro requeridas y las condiciones de conexión.
No confíe en valores genéricos de la industria ni en especificaciones de otro modelo de máquina.
3. ¿Por qué los espacios libres de instalación deben seguir el diseño aprobado?
Los espacios libres proporcionan el espacio necesario para la instalación, operación, limpieza, inspección, mantenimiento y extracción de componentes. Una máquina puede caber físicamente en un edificio y al mismo tiempo ser inaccesible para su mantenimiento. Por lo tanto, el diseño aprobado debe tener en cuenta el entorno completo de operación y mantenimiento, no solo el espacio que ocupa la máquina.
4. ¿Puede comenzar la puesta en servicio antes de que todos los servicios públicos e interfaces estén listos?
Es posible que se puedan realizar algunas inspecciones limitadas o pruebas específicas de la máquina si están cubiertas por el plan de pruebas aprobado y se pueden realizar de forma segura. Las pruebas que dependen de servicios públicos faltantes, conexiones incompletas o funciones de seguridad no verificadas deben esperar hasta que se cumplan sus requisitos previos.
5. ¿Qué información debe solicitar un cliente al proveedor?
Como mínimo, solicite el diseño aprobado, las dimensiones y los pesos del equipo, las instrucciones de instalación, el cronograma de servicios públicos, los planos eléctricos, las especificaciones de la interfaz, los requisitos de mantenimiento, la documentación de seguridad aplicable y el plan de puesta en servicio. Los documentos adicionales dependen de la configuración del equipo y del alcance del proyecto.
6. ¿Todas las líneas de papas fritas fabricadas requieren los mismos arreglos de base, escape y drenaje?
No. Estos requisitos dependen del diseño de la máquina, la configuración de calefacción, el método de limpieza, las cargas estructurales, las condiciones del sitio y las regulaciones locales. El proveedor debe proporcionar los requisitos específicos del equipo, mientras que los ingenieros locales calificados determinan y verifican las disposiciones apropiadas para el edificio y los servicios públicos.
7. ¿Cómo puede un cliente determinar si la fábrica está lista para la instalación?
Lleve a cabo una revisión documentada de la preparación de la fábrica en comparación con los documentos del proyecto aprobados. Verifique las dimensiones del sitio, el acceso al equipo, las condiciones del piso y de soporte, los servicios públicos requeridos, las interfaces mecánicas, las disposiciones de seguridad y los arreglos de limpieza. Asigne un propietario y un requisito de cierre a cada elemento no resuelto antes de autorizar la actividad de instalación correspondiente.
Conclusión: la preparación de la fábrica es parte de la ingeniería de procesos
La preparación de una fábrica para una línea de producción de patatas fritas es una parte esencial del proceso de ingeniería. Conecta el diseño de equipos con la infraestructura del edificio, los sistemas de servicios públicos, la instalación mecánica, los controles, la seguridad y los requisitos de producción.
El enfoque más eficaz es identificar y verificar las interfaces antes de la entrega del equipo. Un diseño aprobado, un programa de servicios públicos específico del proyecto, responsabilidades claramente asignadas y una revisión de preparación documentada brindan al proveedor y al cliente una base común para la instalación y la puesta en servicio.
El objetivo final no es simplemente instalar todas las máquinas. Su objetivo es establecer las condiciones necesarias para que toda la línea de producción funcione de forma segura, se integre de forma fiable y cumpla con los requisitos de producción acordados.
HG ayuda a los fabricantes de alimentos a planificar soluciones de producción de patatas fritas fabricadas en función de la configuración de sus equipos y los requisitos del proyecto. Analice su propuesta de capacidad de producción, diseño de fábrica y condiciones de instalación con nuestro equipo antes de la entrega del equipo para que las interfaces relevantes puedan revisarse y confirmarse.
Sitio web: https://www.hg-machine.com/
Un momento histórico de firma de la década de 1970, cuando el fundador de HG ayudó a impulsar el desarrollo de la industria alimentaria de China y comenzó a expandirse a los mercados internacionales.
Durante las últimas décadas, hemos participado en la evolución de la producción automatizada de alimentos — desde fábricas locales hasta proyectos globales llave en mano en 100+ países.
Esa experiencia continúa dando forma a todas las líneas de producción de HG en la actualidad.
Maquinaria alimentaria mundial y
Soluciones de fábrica llave en mano

Creación de asociaciones a largo plazo a través del crecimiento compartido y el valor industrial.
Copyright© HG Industry Group Todos los derechos reservados
Máquina de alimentos Maquinaria para procesar alimentos para refrigerios
El uso no autorizado del contenido de este sitio web constituye una infracción de derechos de autor y puede dar lugar a acciones legales.