 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Proceso de producción de papas fritas fabricadas
Contenido
- Cómo se fabrican las patatas fritas: desde el laminado de masa hasta la producción continua
- 1. El flujo del proceso: más que una secuencia de máquinas
- 2. Mezcla y alimentación: establecimiento de un insumo estable
- 3. Laminado de masa: la transformación mecánica
- 4. Corte rotativo: convertir una hoja continua en piezas individuales
- 5. Recuperación de chatarra: creación de un bucle de material controlado
- 6. Hornear y freír: comprender la secuencia térmica
- 7. Por qué se debe evaluar la línea de producción como sistema
- 8. Qué deben evaluar los compradores al seleccionar una línea de producción
- Conclusión: la coherencia depende de la integración del proceso
Cómo se fabrican las patatas fritas: desde el laminado de masa hasta la producción continua
Dentro de la Ingeniería de Conformado, Recuperación de Chatarra y Procesamiento Térmico
Las papas fritas fabricadas se producen mediante una secuencia cuidadosamente coordinada de mezcla de ingredientes, alimentación de material, laminado de masa, corte rotativo y procesamiento térmico. A diferencia de las patatas fritas tradicionales hechas de patatas enteras cortadas en rodajas, las patatas fritas fabricadas se forman a partir de una mezcla preparada a base de patatas que debe transformarse en una hoja continua antes de cortar los trozos individuales.
El desafío no es simplemente producir la forma deseada. Toda la línea debe mantener un flujo de material estable, una formación de láminas consistente, un corte confiable y un procesamiento posterior controlado.
Otra consideración importante es la utilización del material. El exceso de masa generado durante el corte giratorio puede, cuando sea adecuado, recogerse, triturarse y devolverse a la etapa de mezclado. Esto crea un ciclo de recuperación dentro del proceso de producción, lo que introduce requisitos adicionales para el manejo de materiales y la coherencia del proceso.
Este artículo examina los principios de ingeniería detrás de una línea de producción de papas fritas fabricadas, desde la primera etapa de alimentación hasta las operaciones finales de procesamiento térmico.
1. El flujo del proceso: más que una secuencia de máquinas
Una línea de producción de patatas fritas debe entenderse como un proceso interconectado y no como un conjunto de máquinas independientes.
Según la información del proceso HG que se describe aquí, las etapas principales incluyen:
-
Preparación y mezcla de los ingredientes formulados.
-
Distribución y alimentación uniforme de la mezcla.
-
Compresión y laminación mediante rodillos formadores.
-
Corte rotativo en piezas individuales.
-
Recogida, trituración y devolución de chatarra de corte adecuada.
-
Remezcla de material recuperado con material fresco.
-
Horneado o procesamiento térmico preliminar, cuando así lo especifique la configuración de la línea.
-
Fritura y posterior manipulación del producto.
El proceso se puede dividir en dos flujos conectados.
El principal flujo de producción. transforma la mezcla preparada en chips individuales y los envía al procesamiento posterior.
El flujo de recuperación de material recoge el exceso de material generado durante el corte y devuelve el material adecuado a la etapa de mezclado.
El desempeño de un flujo afecta al otro. Por ejemplo, los cambios en la formación de la lámina pueden influir en la cantidad y condición de la chatarra, mientras que los cambios en las características del material recuperado pueden afectar la consistencia de la mezcla que ingresa a la sección de formación.
2. Mezcla y alimentación: establecimiento de un insumo estable
Antes de que una mezcla llegue a los rodillos formadores, los ingredientes deben distribuirse de manera suficientemente uniforme para proporcionar un material trabajable para el procesamiento continuo.
La mezcla establece la distribución inicial de los ingredientes y la humedad. Luego, el transportador esparcidor ayuda a distribuir la mezcla preparada a lo largo del ancho de trabajo antes de que entre en los rodillos.
Estas operaciones tienen propósitos diferentes pero complementarios.
La mezcla aborda la uniformidad del material. El esparcimiento aborda la distribución del material que ingresa al sistema de encofrado.
Si la mezcla es inconsistente, el transportador esparcidor no puede corregir completamente la variación subyacente del material. Por el contrario, una mezcla bien preparada aún puede producir hojas desiguales si se alimenta de manera irregular a lo ancho de la máquina.
Para los gerentes de producción, esta distinción es importante al investigar defectos. Una variación observada por primera vez en los rodillos puede haberse originado antes en el proceso.
Las observaciones útiles incluyen la consistencia del material mezclado, la distribución del material a través del transportador, la acumulación local, las interrupciones en la alimentación y la relación entre la estabilidad de la alimentación y el espesor de la lámina.
3. Laminado de masa: la transformación mecánica
Los rodillos laminadores comprimen y deforman la mezcla preparada en una lámina continua adecuada para cortar.
Esta operación es una etapa central en la producción de patatas fritas fabricadas porque la hoja debe permanecer lo suficientemente coherente para resistir las tensiones mecánicas impuestas por la transferencia y el corte.
El material no se comporta como un simple sólido rígido. Su respuesta depende de la formulación, la distribución de la humedad, las características de las partículas y el historial de procesamiento.
Una investigación publicada en el Journal of Food Engineering ha investigado cómo las condiciones de enrollado y el tamaño de las hojuelas de papa secas afectan la microestructura y las propiedades mecánicas de las láminas de masa de papa. El estudio encontró que el comportamiento de formación de láminas está influenciado por la interacción entre las características del material y las condiciones de laminación, y que la laminación repetida excesiva puede introducir defectos que reducen la resistencia de la lámina.
La implicación práctica es que los ajustes de las láminas deben evaluarse junto con la condición del material que ingresa a los rodillos.
Por qué es importante el espesor de la lámina
El espesor de la lámina afecta la cantidad de material en cada pieza cortada e influye en el proceso térmico posterior.
Las variaciones en el espesor pueden provocar diferencias en el calentamiento y la eliminación de la humedad, lo que podría afectar el color y la textura del producto terminado.
Sin embargo, reducir el espesor sin considerar la integridad de la lámina puede crear otros problemas. Una hoja frágil puede romperse durante la transferencia o el corte, mientras que una hoja más gruesa puede requerir diferentes condiciones de procesamiento posteriores.
Por lo tanto, se debe establecer la ventana operativa adecuada para el producto objetivo y validarla en la línea de producción real.
Diagnóstico de problemas comunes de las láminas
Pegado de rodillos: Investigue la consistencia del material, la distribución de la humedad, las condiciones de alimentación, el estado de la superficie y los ajustes relevantes de la máquina.
Grietas en los bordes: Examine la integridad de la mezcla entrante, la uniformidad de la humedad, el espesor de la lámina y las tensiones de manipulación.
Espesor de hoja desigual: Verifique la distribución del alimento, la consistencia del espacio entre los rodillos, la alineación mecánica y la estabilidad de la entrega del material.
Desgarro intermitente de la hoja: Determine si el problema comienza antes de los rodillos, dentro de la sección de formación o durante la transferencia posterior.
Estas observaciones son puntos de partida del diagnóstico. La causa real debe confirmarse mediante pruebas controladas en lugar de asumirse basándose únicamente en la apariencia del defecto.
4. Corte rotativo: convertir una hoja continua en piezas individuales
Después del laminado, el material continuo ingresa a la sección de corte rotativa, donde se forma la forma deseada del producto.
La calidad del corte depende del estado de la chapa así como del rendimiento mecánico del sistema de corte.
Una lámina con espesor inconsistente o áreas débiles puede producir bordes distorsionados o una separación incompleta. Por otro lado, la condición, alineación y sincronización de las herramientas de corte pueden afectar la geometría del producto incluso cuando la hoja entrante es satisfactoria.
Un método útil de resolución de problemas es comparar la hoja inmediatamente antes del corte con las piezas inmediatamente después del corte.
Si el defecto ya está presente aguas arriba, la investigación debe centrarse en la preparación del material y el revestimiento. Si la lámina es aceptable antes del corte pero aparecen defectos después, las secciones de corte y transferencia merecen una inspección más detallada.
Esta simple comparación ayuda a evitar ajustes innecesarios al equipo que pueden no ser responsables del problema.
5. Recuperación de chatarra: creación de un bucle de material controlado
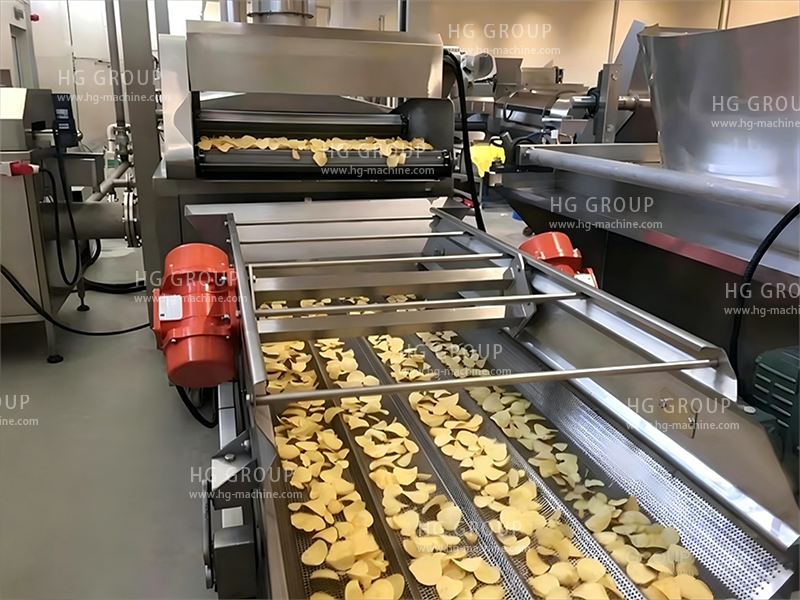
El corte rotativo produce un exceso de material alrededor de las piezas individuales. En el proceso HG descrito aquí, el exceso de masa adecuado se recoge, se tritura y se devuelve a través de un sistema de transporte neumático a una segunda etapa de mezclado, donde se mezcla con material fresco antes de que se reanude la formación.
El ciclo de recuperación se puede representar como:
Laminado → Corte rotativo → Recolección de chatarra → Trituración → Transporte neumático → Remezclado → Relaminado
Esta disposición ayuda a recuperar el exceso de material adecuado y a reducir las pérdidas de material evitables.
Sin embargo, el reciclaje no consiste simplemente en transportar la chatarra de vuelta al mezclador. El material recuperado ya ha pasado por el conformado y corte mecánico, y su condición física puede diferir de la de la mezcla fresca.
La condición del material recuperado, la proporción de material recuperado con respecto al material fresco y la efectividad de la remezcla pueden influir en el material que ingresa a la sección de conformado.
5.1 Por qué el material recuperado requiere control del proceso
Después de laminar y cortar, el material recuperado puede diferir en tamaño de partícula, condición de humedad e historial mecánico de la mezcla original.
El aplastamiento cambia su forma física, mientras que la manipulación y la exposición temporal pueden afectar su condición.
Si el material recuperado se distribuye de manera desigual durante el remezclado, pueden desarrollarse variaciones locales en la mezcla. Posteriormente, estas variaciones pueden afectar la continuidad de la lámina, el rendimiento del corte y la consistencia del producto terminado.
Por esta razón, la recuperación de material debe gestionarse como un flujo de proceso controlado en lugar de tratarse como una devolución sin restricciones de material idéntico.
5.2 La importancia de la relación material recuperado
La proporción de material recuperado a material fresco es una variable de proceso que debe evaluarse para el producto y la línea específicos.
Un cambio en esta relación puede cambiar las características de la mezcla que ingresa a los rodillos formadores. La dirección y magnitud del efecto dependen de la formulación, la condición del material recuperado y la efectividad de la remezcla.
No existe un índice de recuperación universal que pueda considerarse adecuado para cada formulación.
Un programa de validación práctico debería comparar diferentes condiciones de recuperación controlada mientras se monitorea:
-
Consistencia de la mezcla después de remezclar.
-
Continuidad y espesor de la lámina.
-
Rodillo pegado o desgarro de la hoja.
-
Calidad de corte y geometría del producto.
-
Color, textura y rotura del producto terminado.
-
Pérdidas de materiales e interrupciones de la producción.
El rango operativo aceptable debe establecerse mediante pruebas de producción reales.
5.3 Medición del desempeño de la recuperación
Un indicador inicial útil es la relación de retorno del material recuperado:
Relación de retorno de material recuperado (%) = Masa de material recuperado devuelto al proceso ÷ Masa de chatarra recuperable generada × 100
Esta métrica describe cuánta chatarra recuperable se devuelve al proceso. Por sí solo, no mide el rendimiento total de la producción ni demuestra que el material recuperado no tiene ningún efecto sobre la calidad del producto.
Un balance de materiales completo también debe tener en cuenta el producto rechazado, las pérdidas de material, los cambios de humedad y otros flujos de salida relevantes.
El objetivo es mejorar la utilización del material manteniendo al mismo tiempo la seguridad alimentaria, las especificaciones del producto y la estabilidad del proceso.
6. Hornear y freír: comprender la secuencia térmica
La información del proceso proporcionada para este artículo identifica un horno antes del sistema de fritura y especifica un tiempo de residencia de fritura de aproximadamente 15 a 30 segundos.
Estos son detalles de la configuración del proceso descrita, no condiciones operativas universales para todas las patatas fritas fabricadas.
Cuando se utilice una cocción preliminar u otra operación de acondicionamiento térmico, su finalidad y condiciones de funcionamiento deberían evaluarse por separado de la fritura. La función precisa de cada etapa depende del diseño de la línea real y de los requisitos del producto.
Durante la fritura, se producen transferencias de calor y eliminación de humedad junto con cambios en la estructura del producto. La textura y apariencia final están influenciadas por el estado de las piezas que ingresan a la freidora, incluido su espesor y distribución de humedad, así como las condiciones de fritura.
El tiempo de residencia por sí solo no es suficiente para definir el proceso. También son importantes la temperatura del aceite, la carga del producto, la circulación del aceite, el estado del producto entrante y la geometría del sistema de fritura.
Por lo tanto, para el control de la producción, el proceso de fritura debe evaluarse utilizando tanto mediciones operativas como resultados del producto terminado.
Dependiendo de las especificaciones del producto y de la instrumentación disponible, los controles relevantes pueden incluir la temperatura de fritura, el tiempo de residencia, el espesor de la pieza entrante, la humedad del producto terminado o la actividad del agua, el color, la textura y la tasa de rotura.
7. Por qué se debe evaluar la línea de producción como sistema
Un problema observado en una máquina puede haberse originado en una etapa anterior.
Por ejemplo, el color desigual después de la fritura puede estar asociado con condiciones térmicas, pero también puede verse influenciado por la variación del espesor o las diferencias en la humedad entrante.
De manera similar, los bordes dañados después del corte pueden deberse al mecanismo de corte o a áreas débiles ya presentes en la hoja.
El siguiente marco ayuda a conectar las observaciones del proceso con posibles puntos de investigación.
| Observación | Investigación inicial |
|---|---|
| alimentación desigual | Distribución de material, acumulación y estabilidad de alimentación. |
| Rodillo pegado | Consistencia del material, humedad, condición de la superficie y configuración. |
| Grietas en la hoja | Integridad del material, distribución de la humedad, espesor y manipulación. |
| Forma del producto inconsistente | Estado de la hoja, alineación de herramientas de corte y transferencia. |
| Cambios después de la recuperación de chatarra | Condición del material recuperado, relación de retorno y uniformidad de remezcla. |
| Color de acabado desigual | Espesor de la pieza, humedad entrante y condiciones de procesamiento térmico. |
| Grandes pérdidas materiales | Rendimiento de corte, recolección de desechos, rendimiento de recuperación y producto rechazado |
Estos son puntos de partida más que diagnósticos definitivos. Una investigación fiable identifica el punto más temprano en el que el proceso se desvía de su condición normal y luego prueba sistemáticamente las causas más plausibles.
Cambiar varias configuraciones simultáneamente puede dificultar determinar qué factor realmente corrigió o empeoró el problema.
8. Qué deben evaluar los compradores al seleccionar una línea de producción
Para los fabricantes que planean un proyecto de papas fritas fabricadas, la capacidad nominal es solo una parte de la evaluación del equipo.
Se debe evaluar el proceso completo, incluida la alimentación, el laminado, el corte, la recuperación del material y el procesamiento térmico.
Los compradores deben preguntar:
-
¿Cómo se distribuye el material a lo largo del ancho del encofrado?
-
¿Cómo se evalúan el espesor y la continuidad de la chapa durante la puesta en servicio?
-
¿Cómo se recogen, trituran y devuelven los restos de corte?
-
¿Cómo se establece y valida la relación material recuperado?
-
¿Qué variables de proceso pueden monitorear los operadores?
-
¿Cómo se miden la consistencia del producto y las pérdidas de material durante las pruebas?
-
¿Qué procedimientos de limpieza, mantenimiento y seguridad alimentaria se aplican a la línea completa?
-
¿Cómo se probará la línea frente a los requisitos de producción y producto del cliente?
Estas preguntas ayudan a los compradores a evaluar la integración entre máquinas, no sólo las especificaciones de los componentes individuales.
Conclusión: la coherencia depende de la integración del proceso
La fabricación de patatas fritas fabricadas requiere coordinación entre la preparación del material, la alimentación uniforme, el laminado de masa, el corte rotativo, la recuperación de restos y el procesamiento térmico.
El transportador esparcidor prepara un alimento más consistente. Los rodillos forman una lámina continua. El corte rotativo crea piezas individuales. El sistema de recuperación devuelve el exceso de material adecuado a la etapa de mezcla, mientras que las operaciones térmicas posteriores desarrollan las características del producto final.
Cada operación afecta las condiciones presentadas a la siguiente.
Por lo tanto, el objetivo central de la ingeniería no es simplemente maximizar la velocidad de una máquina individual o la cantidad de material recuperado. Se trata de establecer un proceso estable en el que se evalúen juntos la utilización del material, la consistencia del producto y el rendimiento de la producción.
HG desarrolla equipos industriales de procesamiento de alimentos y soluciones de líneas de producción para fabricantes. La configuración del equipo y las condiciones del proceso deben evaluarse en comparación con el producto previsto, la formulación, el objetivo de capacidad y los requisitos de calidad.
Póngase en contacto con HG para analizar sus requisitos de producción.
Sitio web: https://www.hg-machine.com/
Un momento histórico de firma de la década de 1970, cuando el fundador de HG ayudó a impulsar el desarrollo de la industria alimentaria de China y comenzó a expandirse a los mercados internacionales.
Durante las últimas décadas, hemos participado en la evolución de la producción automatizada de alimentos — desde fábricas locales hasta proyectos globales llave en mano en 100+ países.
Esa experiencia continúa dando forma a todas las líneas de producción de HG en la actualidad.
Maquinaria alimentaria mundial y
Soluciones de fábrica llave en mano

Creación de asociaciones a largo plazo a través del crecimiento compartido y el valor industrial.
Copyright© HG Industry Group Todos los derechos reservados
Máquina de alimentos Maquinaria para procesar alimentos para refrigerios
El uso no autorizado del contenido de este sitio web constituye una infracción de derechos de autor y puede dar lugar a acciones legales.