 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Línea de producción de patatas fritas naturales y recién cortadas: de patatas crudas a patatas fritas en bolsa
Contenido
- 1.Por qué la selección de patatas crudas determina el éxito de su línea
- 2.El flujo completo del proceso desde la papa cruda hasta las papas fritas en bolsa
- 3.Precisión de corte y por qué es importante la consistencia del espesor
- 4.Opciones de sistemas de fritura y su impacto en el producto final
- 5.Adaptación de la capacidad de la línea al tamaño de su empresa
- 6.Reducción de los costes de residuos y petróleo en una línea de circulación
- 7.Controles de calidad que vale la pena realizar en cada turno
Las patatas fritas siguen siendo una de las categorías de snacks más rentables del mundo, pero la diferencia entre una línea que gana dinero y otra que lo pierde suele reducirse a decisiones que se toman mucho antes de sellar la primera bolsa. Esta guía analiza lo que realmente importa al construir o mejorar una línea de producción de papas fritas de estilo natural recién cortadas — desde seleccionar papas crudas hasta detectar problemas de calidad antes de que salgan de la fábrica.
1.Por qué la selección de patatas crudas determina el éxito de su línea
Ningún buen equipo puede arreglar un lote defectuoso de patatas. La selección de materia prima es la variable más importante en la calidad del chip y comienza con tres propiedades: contenido de materia seca, nivel de azúcar y uniformidad del tamaño del tubérculo.
- Materia seca (contenido de almidón): Las patatas con 20–24% de materia seca se fríen más crujientes y absorben menos aceite. Las patatas con bajo contenido de materia seca producen patatas fritas blandas y grasosas sin importar lo bien afinada que esté la freidora.
- Reducir los niveles de azúcar: El alto contenido de azúcar provoca chips oscuros y amargos debido a la reacción de Maillard durante la fritura. Variedades como Atlantic, Lady Rosetta o Shepody son populares precisamente porque mantienen bajos niveles de azúcar después del almacenamiento.
- Temperatura de almacenamiento: Las patatas almacenadas por debajo de 7°C se someten a un "endulzamiento en frío", donde el almidón se convierte en azúcar. Las patatas de calidad para patatas fritas generalmente deben mantenerse entre 8–12°C, no las temperaturas estándar de almacenamiento en frío utilizadas para las patatas de mesa.
- Uniformidad de tamaño y forma: Los tubérculos redondos a ovalados de un diámetro constante reducen los desechos de corte y brindan formas de viruta más uniformes, lo que es importante tanto para el rendimiento como para el atractivo visual en el estante.
Una línea que utilice patatas bien seleccionadas necesitará sistemáticamente menos retrabajos, menos sustitución de aceite y menos lotes degradados — la decisión sobre la materia prima se amortiza en cada etapa posterior.
2.El flujo completo del proceso desde la papa cruda hasta las papas fritas en bolsa
Un corte fresco estándar, línea de patatas fritas naturales sigue esta secuencia:
- Recepción y almacenamiento – Las papas se mantienen en contenedores de curado/almacenamiento a temperatura y humedad controladas para estabilizar el contenido de azúcar antes del procesamiento.
- Lavado y eliminación de piedras – Un lavador de tambor giratorio o un lavador de burbujas elimina la suciedad y un destonador separa rocas y escombros que podrían dañar las cuchillas de corte.
- Pelado – Los peladores abrasivos con rodillo o los peladores con vapor eliminan la piel. El pelado con vapor es más suave y reduce el uso de agua, aunque el pelado abrasivo es más común en líneas sensibles a los costos.
- Inspección y recorte – Los trabajadores o clasificadores ópticos retiran las papas con manchas verdes, brotes o defectos y recortan los ojos.
- Rebanadas – Las cortadoras centrífugas o por gravedad cortan las patatas en rodajas uniformes, normalmente de 1,2–2,0 mm de grosor.
- Enjuague / lavado de almidón – Las papas en rodajas pasan a través de un tanque de enjuague para eliminar el almidón de la superficie, lo que evita que las rodajas se peguen y reduce la decoloración del aceite durante la fritura.
- Blanqueamiento (opcional) – Algunas líneas de estilo natural omiten el escaldado para preservar una textura y un sabor más "fritos crudos"; otros usan un breve escaldado con agua caliente para controlar el azúcar y fijar el color.
- Deshidratación – Las pantallas vibratorias o los secadores con cuchillas de aire eliminan la humedad de la superficie antes de freír, lo cual es fundamental para la vida útil del aceite y la seguridad de la fritura.
- Freír – Las freidoras continuas cocinan las rodajas, normalmente a 165–185°C, y el tiempo de fritura se ajusta al grosor de las rodajas y al contenido de humedad deseado.
- Desaceitado – Las pantallas centrífugas desaceitadoras o vibratorias eliminan el exceso de aceite de la superficie inmediatamente después de freír.
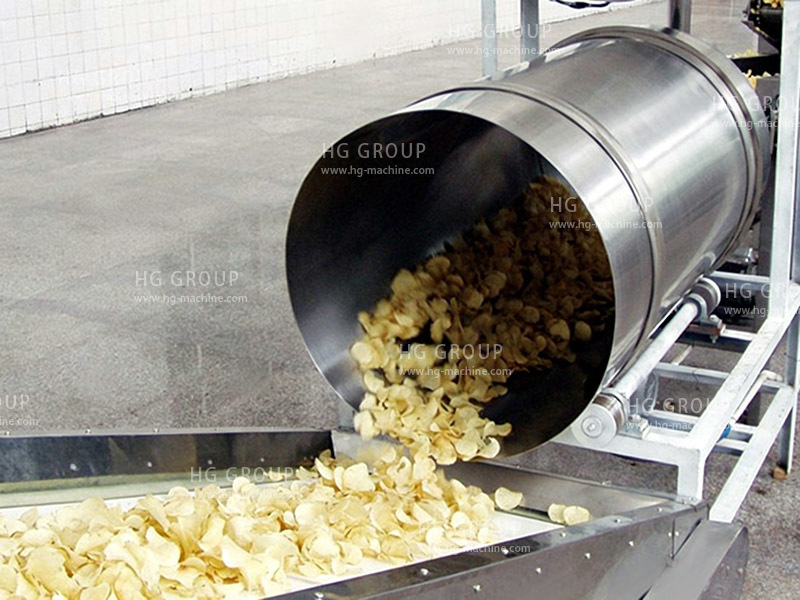
- Condimento – Un tambor de condimento giratorio aplica sal o polvos saborizantes mientras los chips aún están lo suficientemente calientes como para que el condimento se adhiera.
- Enfriamiento – Los chips se enfrían a temperatura ambiente antes del envasado para evitar la condensación dentro de la bolsa.
- Inspección y detección de metales – Los clasificadores ópticos y detectores de metales eliminan los chips quemados, rotos o contaminados.
- Pesaje y ensacado – Las pesadoras multicabezal y las máquinas verticales de formado, llenado y sellado (VFFS) dividen y sellan las bolsas, a menudo bajo descarga de nitrógeno para extender su vida útil.
Cada etapa alimenta directamente a la siguiente, por lo que un cuello de botella o un fallo de calidad al principio de la línea se agrava cuando el producto llega a la embolsadora.
3.Precisión de corte y por qué es importante la consistencia del espesor
El corte es donde se decide en gran medida la calidad del chip recién cortado, y la consistencia del espesor es la métrica que más importa.
Una variación de incluso ±0,2 mm en un lote crea una fritura desigual: las rodajas más delgadas se queman mientras que las más gruesas permanecen poco cocidas en el mismo tiempo de residencia en la freidora. Esto produce un lote mixto que debe clasificarse manualmente o, peor aún, se envía y genera quejas de los clientes.
Factores clave en la precisión del corte:
- Afilado de la hoja y programa de mantenimiento – Las hojas desafiladas se rasgan en lugar de cortarse, creando bordes ásperos que se fríen de manera desigual y absorben más aceite. La mayoría de las operaciones programan el reemplazo o afilado de la cuchilla cada 4–8 horas de funcionamiento continuo, según el rendimiento.
- Control de la velocidad de alimentación – Las cortadoras centrífugas deben mantener una alimentación de papa constante; las sobretensiones hacen que las rodajas se corten en ángulo o de manera desigual.
- Cuchillas arrugadas versus cuchillas de corte recto – Las virutas cortadas arrugadas tienen más área de superficie, lo que afecta tanto el tiempo de fritura como la adhesión del condimento, por lo que la selección de la cuchilla debe coincidir con las especificaciones del producto objetivo, no solo con la estética.
- Ajuste del espesor de la rebanada – Busque cortadoras con ajuste de espesor digital o sin herramientas, ya que las líneas de productos que ejecutan múltiples SKU (corte regular versus corte grueso) necesitan un cambio rápido sin detener la línea para reinicios mecánicos prolongados.
Invertir en una cortadora con un estricto control de tolerancia generalmente da sus frutos al reducir el desperdicio de energía de la freidora y reducir los lotes degradados — es una línea más pequeña que la freidora, pero afecta desproporcionadamente la consistencia del producto terminado.
4.Opciones de sistemas de fritura y su impacto en el producto final
La freidora es el componente con mayor costo de capital y mayor costo operativo en la mayoría de las líneas de chips, y el tipo seleccionado da forma tanto al carácter del producto como a la economía actual.
Las freidoras por lotes se adaptan a la producción de chips de volumen pequeño a mediano o artesanal/estilo caldera. Permiten un mayor control manual sobre el tiempo de fritura y a menudo se utilizan para posiciones "naturales" o "cocidas en hervidor", donde el dorado desigual y los cortes más gruesos son parte de la identidad del producto.
Las freidoras continuas son estándar para líneas de mayor volumen. Las patatas fritas se mueven a través del aceite en una cinta transportadora de malla, lo que proporciona un tiempo de fritura constante en todo el lote. Los subtipos incluyen:
- Freidoras continuas estándar – fritura sencilla en baño de aceite, más común para las clásicas patatas fritas de corte fino.
- Freidoras al vacío – fríen a temperatura más baja bajo presión reducida, lo que produce un color más claro, menos absorción de aceite y, a menudo, se utiliza para líneas de chips de frutas/verduras "más saludables".
- Las freidoras centrífugas / de bajo contenido de aceite – incorporan un paso de hilado de aceite para reducir el contenido final de aceite, popular para las papas fritas comercializadas con un reclamo de menor contenido de grasa.
Otros factores del sistema de fritura que vale la pena evaluar:
- Método de calentamiento – Los sistemas de calentamiento por fuego directo, indirecto (intercambiador de calor) o de aceite térmico tienen cada uno diferentes características de eficiencia energética y control de temperatura; los sistemas de aceite indirecto y térmico generalmente brindan una fritura más uniforme y controlable.
- Integración de filtración de aceite – Las freidoras con filtración de aceite continua o semicontinua prolongan significativamente la vida útil del aceite y reducen la acumulación de partículas finas que oscurecen el aceite y acortan su vida útil.
- Control automático de temperatura/PID – El control preciso de la temperatura reduce la variación de color de un lote a otro, lo que es importante tanto para la consistencia de la calidad como para cumplir con las pautas de reducción de acrilamida a las que ahora hacen referencia los reguladores en varios mercados para los productos de papa frita.
La elección de la freidora debe hacerse en primer lugar en función de la posición del producto objetivo (estilo hervidor natural versus corte fino clásico versus aceite reducido) y en segundo lugar en función del volumen — la freidora de tamaño incorrecto para su rendimiento obstruye la línea o funciona de manera ineficiente por debajo de su capacidad.
5.Adaptación de la capacidad de la línea al tamaño de su empresa
Comprar más capacidad de la que necesita una empresa inmoviliza el capital y deja los equipos funcionando muy por debajo de su rango operativo eficiente; comprar muy poco obliga a una costosa actualización temprana. Niveles de capacidad aproximados que se observan comúnmente en la industria:
- Pequeña/escala piloto: chips terminados de 50–150 kg/h — adecuados para una sola marca minorista, operaciones de la granja al estante o un negocio que aún valida la adecuación del producto al mercado.
- Pequeño comercial: 150–500 kg/h — típico de marcas regionales de snacks que abastecen un área de distribución definida.
- Escala media: 500 kg/h – 1,5 t/h — admite distribución multirregional y contratos de marca privada.
- Grandes operaciones industriales: 1,5 t/h y más — operaciones nacionales u orientadas a la exportación, que generalmente ejecutan múltiples líneas de freidoras paralelas en lugar de una sola freidora más grande, para lograr redundancia y flexibilidad entre los SKU.
Más allá de las cifras brutas de rendimiento, la planificación de la capacidad debe tener en cuenta:
- La demanda estacional oscila – Las ventas de refrigerios a menudo aumentan durante los días festivos; una línea dimensionada solo para la demanda promedio puede no manejar la temporada alta sin horas extras o pedidos perdidos.
- Diversidad de SKU – Múltiples sabores, cortes o tamaños de paquetes reducen el rendimiento efectivo debido al tiempo de cambio; Es posible que sea necesario dimensionar una línea que ejecute muchos SKU por encima del requisito de salida sin procesar para tener en cuenta las pérdidas por cambio.
- Pista de crecimiento – El diseño de línea modular (equipo dimensionado para permitir una segunda freidora paralela o un carril de ensacado adicional más adelante) suele ser una mejor decisión de capital que desarrollar demasiada capacidad por adelantado, especialmente para marcas más nuevas.
6.Reducción de los costes de residuos y petróleo en una línea de circulación
El petróleo suele ser el mayor costo de insumos recurrentes después de las papas crudas, y la reducción de desechos en toda la línea aumenta significativamente los ahorros durante un año de operación.
- Filtración de aceite y gestión del recambio – La filtración continua elimina partículas finas y ácidos grasos libres que aceleran la descomposición del aceite. Monitorear periódicamente la calidad del aceite (color, nivel de ácidos grasos libres, comportamiento de la espuma) en lugar de reemplazar el aceite según un calendario fijo evita tanto el vertido prematuro como el aceite degradado y sobreutilizado.
- Estrategia de recarga versus reemplazo total – Muchas operaciones eficientes recargan el aceite de forma continua en lugar de drenarlo y reemplazarlo por completo, lo que mantiene estable la calidad del aceite y reduce el consumo total de aceite por kilogramo de chips producidos.
- Eficiencia del paso de desengrasado – Un desengrasador centrífugo o vibratorio correctamente ajustado inmediatamente después de freír elimina el aceite de la superficie antes de que se empape más en el chip, reduciendo directamente el aceite realizado en el producto terminado (y por lo tanto el aceite consumido por lote).
- Seguimiento del rendimiento de papa a papa frita – La pérdida por pelado, la pérdida por recorte y la tasa de papas fritas rotas deben rastrearse por turno. Un pelador que funciona de forma demasiado agresiva o una cortadora que produce un exceso de finos pueden erosionar silenciosamente el rendimiento en varios puntos porcentuales sin un único punto de falla obvio.
- Recuperación de agua y energía – Los intercambiadores de calor en freidoras y el reciclaje de agua en las etapas de lavado/enjuague reducen los costos de servicios públicos que escalan directamente con el volumen de producción.
- Recuperación de chips y chips rotos – Los chips finos y chips rotos a menudo pueden redirigirse a productos secundarios (polvo de chip para bases de condimento o reenvasarse como un SKU de menor calidad) en lugar de desechos puros.
La reducción de residuos en una línea en funcionamiento rara vez se trata de una solución drástica —generalmente es el efecto acumulativo de rastrear el rendimiento en cada etapa y corregir pequeñas ineficiencias antes de que se conviertan en costos fijos incorporados a la operación.
7.Controles de calidad que vale la pena realizar en cada turno
Un control de calidad constante a nivel de turno detecta los problemas antes de que se conviertan en pérdidas de lotes completos o, peor aún, en quejas ante los clientes. Una lista de verificación práctica para turnos incluye:
- Controles puntuales del contenido de humedad – Las virutas terminadas deben estar dentro de un rango de humedad objetivo (comúnmente alrededor del 1,5 – 2 %); la humedad que se desplaza fuera de las especificaciones indica un problema de temperatura o sincronización de la freidora.
- Lecturas de calidad del aceite – El nivel y el color de los ácidos grasos libres deben verificarse a intervalos establecidos, no solo cuando el aceite se oscurece visiblemente.
- Muestreo del espesor de la rebanada – Al extraer muestras de la salida de la cortadora se confirma que la cuchilla mantiene la tolerancia durante el cambio, no solo al arrancar.
- Consistencia de color/marrón – Los datos del clasificador visual u óptico que comparan el color del chip con un estándar de referencia ayudan a detectar tempranamente la desviación de la temperatura de la freidora.
- Tasa de aplicación de sal/condimento – Se debe verificar que los tambores de condimento tengan un peso de aplicación constante por lote; el condimento insuficiente o excesivo es un error de calidad común y fácilmente corregible.
- Controles de detectores de metales y materiales extraños – La calibración de los detectores de metales debe verificarse al inicio de cada turno utilizando piezas de prueba, según el protocolo estándar de seguridad alimentaria.
- Integridad del sello de la bolsa – Las pruebas aleatorias de resistencia del sello o de fugas en bolsas terminadas protegen la vida útil y evitan devoluciones de sellos rotos.
- Cumplimiento de peso – Las comprobaciones de peso aleatorias con respecto al objetivo de la pesadora multicabezal garantizan que los paquetes cumplan con los requisitos de peso neto declarados.
Ejecutar estas comprobaciones como una rutina de turno permanente —en lugar de solo durante auditorías formales— es lo que separa las líneas con una reputación estable de consistencia de las líneas que experimentan quejas periódicas de calidad que se remontan a una única variable omitida.
Una línea de producción de patatas fritas naturales recién cortadas tiene éxito o tiene dificultades en función de las decisiones que se toman en cada etapa de esta cadena, no de un solo equipo. La selección correcta de la papa cruda, el control de la tolerancia al corte, la adaptación del sistema de freidora al posicionamiento del producto, el dimensionamiento de la capacidad a la demanda real y la realización de controles de calidad disciplinados a nivel de turno determinan en conjunto si una línea ofrece una producción consistente y rentable — o un flujo de pérdidas evitables.
Un momento histórico de firma de la década de 1970, cuando el fundador de HG ayudó a impulsar el desarrollo de la industria alimentaria de China y comenzó a expandirse a los mercados internacionales.
Durante las últimas décadas, hemos participado en la evolución de la producción automatizada de alimentos — desde fábricas locales hasta proyectos globales llave en mano en 100+ países.
Esa experiencia continúa dando forma a todas las líneas de producción de HG en la actualidad.
Maquinaria alimentaria mundial y
Soluciones de fábrica llave en mano

Creación de asociaciones a largo plazo a través del crecimiento compartido y el valor industrial.
Copyright© HG Industry Group Todos los derechos reservados
Máquina de alimentos Maquinaria para procesar alimentos para refrigerios

El uso no autorizado del contenido de este sitio web constituye una infracción de derechos de autor y puede dar lugar a acciones legales.