 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Todo lo que necesitas saber sobre una línea de patatas fritas
Contenido
- Lo que realmente hace una línea de patatas fritas
- Etapas principales de una línea de producción de chips
- Tipos de chips de papa Líneas por escala y producción
- Especificaciones clave para comparar al comprar una línea de chips
- Problemas comunes en las líneas de patatas fritas y cómo solucionarlos
- Líneas de patatas fritas por lotes o continuas: cuál elegir
Lo que realmente hace una línea de patatas fritas
Una línea de patatas fritas es una secuencia completa de máquinas que toman patatas crudas y las convierten en patatas fritas terminadas y envasadas — listas para su distribución minorista o a granel. En lugar de una sola máquina, es un sistema de producción integrado donde cada equipo alimenta directamente al siguiente y la calidad de salida en cada etapa afecta todo lo que ocurre después.
Una línea de fabricación de chips bien configurada generalmente se encarga del lavado, pelado, corte, escaldado, fritura, desaceitado, saborizado y envasado en un flujo continuo. En las configuraciones automatizadas modernas, toda esta secuencia se ejecuta con una intervención manual mínima, lo que permite a las fábricas mantener volúmenes de producción consistentes 200 kg/h hasta 2.000 kg/h o más, dependiendo de la capacidad de la línea.
Comprender qué incluye una línea de producción de papas fritas —y cómo interactúa cada etapa— es esencial antes de invertir en una, personalizar una configuración existente o escalar una instalación de procesamiento.
Etapas principales de una línea de producción de chips
Cada etapa de una línea de procesamiento de patatas fritas cumple una finalidad técnica específica. Saltarse o invertir poco en cualquiera de ellos generalmente crea problemas — mala uniformidad de las rebanadas, alto contenido de aceite, saborizante inconsistente o degradación acelerada del aceite.
Lavado y pelado
Las patatas crudas llegan con tierra, bacterias superficiales y piel que deben eliminarse antes de cortarlas. Las arandelas de rodillos abrasivas o de tipo cepillo son las más comunes para líneas de gran volumen. El pelado generalmente se realiza con rodillos de carborundo o peladores a vapor — el pelado a vapor se prefiere para operaciones a gran escala porque minimiza la pérdida de pelado, con desechos de pelado típicos debajo 8–12% del peso bruto en comparación con el 15–18% de la abrasión mecánica.
Rebanado
El espesor constante del corte es una de las variables más críticas en la calidad del chip. Las patatas fritas estándar estilo hervidor utilizan rodajas de 1,2–1,6 mm, mientras que los chips de proceso continuo más delgados funcionan a 0,9–1,2 mm. Las cortadoras centrífugas con placas impulsoras giratorias ofrecen un alto rendimiento, mientras que las cortadoras de cuchillas lineales ofrecen una mejor consistencia de espesor para líneas de productos premium. Los sistemas de seguimiento del desgaste de las cuchillas y de ajuste automático valen la pena invertir en líneas de gran volumen, ya que incluso una variación de 0,2 mm en el espesor de las rebanadas provoca inconsistencias visibles en la fritura.
Blanqueamiento y secado
El escaldado elimina el almidón superficial liberado durante el corte, que de lo contrario haría que las patatas fritas se pegaran entre sí durante la fritura y produjeran un color más oscuro y desigual. Un blanqueamiento con agua caliente 70–80°C durante 2–3 minutos es estándar. Después del escaldado, un vibrador deshidratador y un secador con cuchilla de aire eliminan la humedad de la superficie antes de que las rodajas ingresen a la freidora —, lo que reduce las salpicaduras de aceite y reduce significativamente el consumo de energía de fritura.
Fritura continua
La freidora continua es el corazón de la línea de patatas fritas. La temperatura del aceite normalmente se mantiene entre 160°C y 175°C, con un tiempo de residencia de la rebanada en el aceite de 2,5–4 minutos dependiendo del espesor y el contenido de humedad deseado. Los sistemas transportadores de paletas sumergen y transportan rodajas a través del baño de aceite a velocidad controlada. La tasa de renovación de aceite — la frecuencia con la que el aceite fresco repone la freidora — afecta directamente el sabor de las papas fritas y la calidad del aceite; las freidoras bien diseñadas renuevan el aceite continuamente para minimizar la oxidación y la acumulación de ácidos grasos libres.
Desaceitado y enfriamiento
Inmediatamente después de freír, las patatas fritas pasan a través de un transportador de desaceitado vibratorio donde se drena el exceso de aceite superficial, seguido de un túnel de enfriamiento que reduce rápidamente la temperatura de las patatas fritas a niveles ambientales. Un enfriamiento adecuado evita la condensación dentro del embalaje, lo que provocaría un ablandamiento y reduciría drásticamente la vida útil. Un chip bien enfriado que sale de la línea debe llegar hasta abajo 35°C antes de ingresar al tambor aromatizante.
Aromatizante
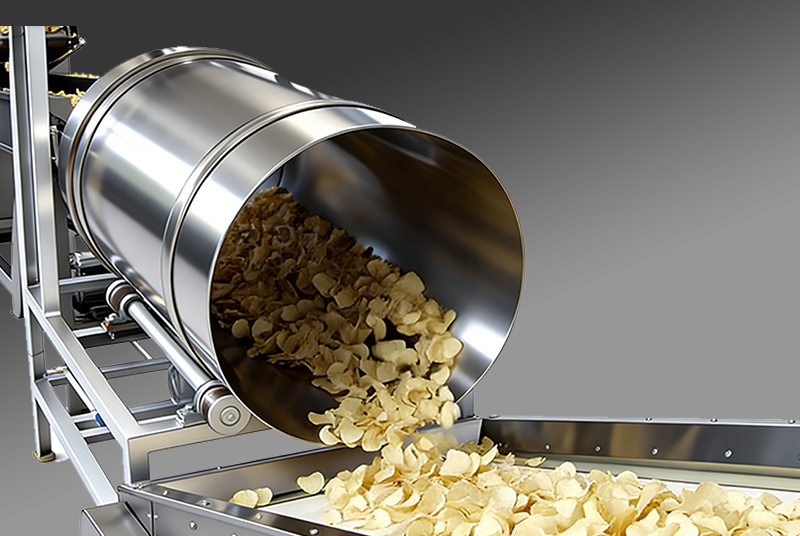
El condimento se aplica en un recubridor de tambor giratorio donde las virutas caen contra un sistema de dispersión de polvo o pulverización fina. La adhesión del condimento depende del contenido de aceite aún presente en las superficies de las virutas —, razón por la cual el tiempo entre la desaceitación y el sabor es importante. La velocidad y el ángulo de rotación del tambor, la ubicación de la boquilla rociadora y la velocidad de alimentación del condimento son parámetros ajustables que afectan la uniformidad del recubrimiento. Para líneas de múltiples sabores, los sistemas de tambores de cambio rápido reducen el tiempo de cambio del producto a menos de 15 minutos.
Embalaje
Las virutas terminadas se transportan a través de un transportador elevador suave a básculas de múltiples cabezales —normalmente básculas de 14 o 16 cabezales — que dividen las virutas en porciones hasta el peso objetivo con una precisión de ±1 g. La porción pesada cae en una máquina vertical de formado, llenado y sellado (VFFS) que forma la bolsa, la llena con virutas, inyecta gas nitrógeno para protegerla contra la oxidación y la rotura y sella el paquete. Las velocidades de salida de las líneas de chips VFFS modernas alcanzan 60–100 bolsas por minuto para tamaños de paquetes minoristas estándar.
Tipos de chips de papa Líneas por escala y producción
No todas las operaciones necesitan el mismo nivel de automatización o capacidad de rendimiento. Las líneas de procesamiento de chips se clasifican en términos generales según el volumen de producción, lo que determina el grado de automatización, la huella del equipo y la inversión de capital requerida.
| Tipo de línea | Salida típica | Nivel de automatización | Mejor para |
|---|---|---|---|
| Pequeña escala / Semiautomático | 50–200 kg/h | Manual parcial | Startups, marcas regionales |
| Automatizado a mediana escala | 200–500 kg/h | Totalmente automatizado | Procesadores de tamaño mediano, marca privada |
| Línea continua industrial | 500–2000+ kg/h | Totalmente automatizado + PLC/SCADA | Marcas nacionales, fabricantes contratados |
Para una startup que ingresa al mercado de snacks, una línea semiautomatizada con una capacidad de 100–150 kg/h suele ser el punto de entrada más sensato — limita la exposición inicial al capital y al mismo tiempo permite una calidad constante del producto. Ampliar más adelante es más rentable que especificar demasiado al principio, cuando la demanda aún se está validando.
Especificaciones clave para comparar al comprar una línea de chips
Al evaluar proveedores o configurar una nueva línea de fabricación de patatas fritas, varias especificaciones técnicas merecen mucha atención más allá de la simple tasa de producción. Estos afectan directamente la calidad del producto, el costo operativo y la confiabilidad a largo plazo.
- Capacidad de aceite de freidora y tasa de rotación: Una freidora con control continuo de entrada y desbordamiento de aceite fresco mantiene los niveles de ácidos grasos libres (FFA) por debajo del 0,5 %, lo que protege el sabor de las astillas y extiende la vida útil del aceite. Las líneas sin esta característica requieren ciclos completos de descarga y reemplazo de petróleo que crean tiempo de inactividad y aumentan los costos del petróleo.
- Precisión del control de temperatura: Los controladores de temperatura PID en la freidora y la blanqueadora deben mantener el punto de ajuste dentro de ±2°C. Un control de temperatura laxo genera un color de viruta variable y un contenido de humedad inconsistente.
- Material de la cuchilla cortadora y costo de reemplazo: Las cuchillas de acero con alto contenido de carbono deben reemplazarse cada 4–8 horas en operaciones de gran volumen. Las hojas de carburo de tungsteno o recubiertas duran significativamente más, pero cuestan más por adelantado. Tenga en cuenta el costo total anual de la cuchilla, no solo el precio de compra.
- Compatibilidad con limpieza in situ (CIP): La construcción de acero inoxidable de calidad alimentaria (304 o 316L) con superficies internas lisas que drenan por completo permite una limpieza rápida asistida por productos químicos entre ejecuciones de producción — fundamental para el cumplimiento de HACCP y el control de alérgenos al ejecutar múltiples sabores.
- Consumo de energía por kg de producción: Una línea totalmente automatizada de 500 kg/h normalmente consume 80–130 kWh por tonelada de producto terminado. Solicite a los proveedores cifras de energía verificadas —no mínimos teóricos— y calcule el costo total de la energía durante un horizonte de 5 años al comparar cotizaciones.
- Sistema de control y diagnóstico remoto: Las líneas modernas con sistemas SCADA basados en PLC permiten el monitoreo remoto de fallas y el registro de parámetros —, lo que reduce el tiempo de inactividad y simplifica el mantenimiento de registros de calidad para auditorías de seguridad alimentaria.
Problemas comunes en las líneas de patatas fritas y cómo solucionarlos
Incluso las líneas bien configuradas encuentran problemas recurrentes. Conocer las causas fundamentales acelera la resolución de problemas y evita que los defectos de calidad lleguen al producto empaquetado.
Color de chip oscuro o desigual
La causa más común es el alto contenido de azúcar reductor en la papa cruda — especialmente en papas almacenadas a bajas temperaturas (por debajo de 8°C), donde el almidón se convierte en azúcares. Acondicionar las patatas a 15–18°C durante 1–2 semanas antes del procesamiento reduce los niveles de azúcar. En la línea, extender el tiempo de escaldado o reducir la temperatura de la freidora en 5–8°C puede compensar la materia prima límite. El espesor de corte inconsistente debido al desgaste de la cuchilla es la segunda causa más común — verifique y reemplace las cuchillas a tiempo.
Alto contenido de aceite en las patatas fritas terminadas
El contenido de aceite objetivo para chips estándar es 28–35% en peso. Si el producto terminado está consistentemente por encima de este rango, los culpables más probables son un secado insuficiente antes de freír (demasiada humedad superficial que ingresa a la freidora), una temperatura de la freidora demasiado baja o una desaceitación inadecuada después de freír. Verifique el rendimiento de la secadora con cuchilla de aire y verifique la temperatura del aceite en múltiples puntos a lo largo del ancho de la freidora — los gradientes de temperatura en las freidoras anchas son comunes y, a menudo, se pasan por alto.
Las patatas fritas se pegan o se rompen en la freidora
La adherencia indica una eliminación incompleta del almidón en la etapa de escaldado — aumenta la temperatura del agua de escaldado o extiende el tiempo de retención. La rotura en el transportador de paletas de la freidora generalmente significa que la velocidad de las paletas es demasiado alta o que el espacio entre las paletas es demasiado estrecho para el espesor de la rebanada que se utiliza. Ajuste ambos y confirme que la velocidad de carga de la freidora esté dentro de las especificaciones de diseño del equipo — sobrecargar la freidora con demasiado producto provoca aglomeraciones y frituras desiguales.
Cobertura desigual de condimentos
La mala adhesión del condimento generalmente se debe a que las virutas están demasiado frías y secas al ingresar al tambor (lo que reduce el aceite de la superficie disponible para que el condimento se una) o a que la velocidad de rotación del tambor es incorrecta para el tamaño del lote. Para los condimentos en polvo, los sistemas de recubrimiento electrostático —ahora comunes en las líneas de refrigerios premium— mejoran drásticamente la uniformidad del recubrimiento y reducen el desperdicio de condimentos 15–25% en comparación con la aplicación de pulverización de tambor estándar.
Líneas de patatas fritas por lotes o continuas: cuál elegir
La elección entre una línea de chips hervidores de proceso por lotes y una línea de proceso continuo es una de las decisiones más importantes en la producción de chips de papa, y es principalmente una decisión de producto y mercado — no solo de costo.
Líneas continuas Pase el producto por la freidora en un flujo constante, lo que los hace ideales para productos consistentes y de gran volumen, como papas fritas estándar saladas o de sabor ligero. Ofrecen un menor costo de mano de obra por unidad, un control de procesos más estricto y una mejor idoneidad para grandes volúmenes minoristas o de servicios de alimentos. Sin embargo, son menos flexibles para lotes pequeños o sabores especiales, y el cambio entre productos lleva más tiempo.
Líneas de hervidor por lotes Freír cada lote por separado en una olla giratoria, produciendo la textura más densa y crujiente asociada con las marcas de papas fritas cocinadas en olla. Son inherentemente más flexibles — los sabores pueden cambiar entre lotes con una preparación mínima de la línea — y el costo de capital por unidad de capacidad es menor a pequeña escala. La contrapartida es una mayor intensidad laboral y un menor rendimiento. Un proceso típico de freidora de hervidor un lote cada 8–12 minutos, en comparación con la salida continua de una freidora transportadora.
Muchos procesadores de tamaño mediano operan ambos tipos — una línea continua para sus SKU de volumen principales y una o dos freidoras para variantes de sabor premium, de edición limitada o regionales. Esta combinación maximiza tanto la eficiencia como la flexibilidad de la cartera de productos.
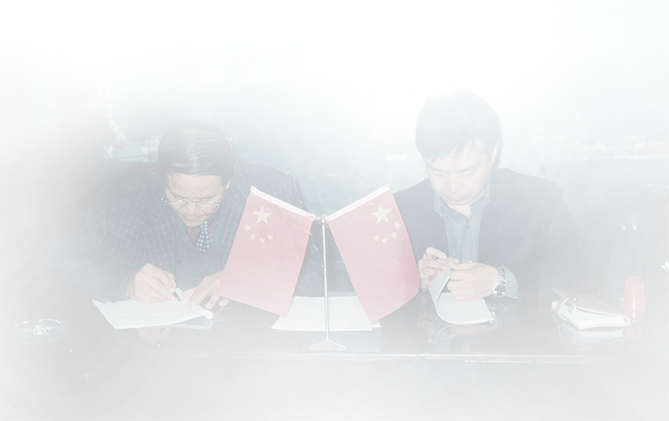
Un momento histórico de firma de la década de 1970, cuando el fundador de HG ayudó a impulsar el desarrollo de la industria alimentaria de China y comenzó a expandirse a los mercados internacionales.
Durante las últimas décadas, hemos participado en la evolución de la producción automatizada de alimentos — desde fábricas locales hasta proyectos globales llave en mano en 100+ países.
Esa experiencia continúa dando forma a todas las líneas de producción de HG en la actualidad.
Maquinaria alimentaria mundial y
Soluciones de fábrica llave en mano

Creación de asociaciones a largo plazo a través del crecimiento compartido y el valor industrial.
Copyright© HG Industry Group Todos los derechos reservados
Máquina de alimentos Maquinaria para procesar alimentos para refrigerios

El uso no autorizado del contenido de este sitio web constituye una infracción de derechos de autor y puede dar lugar a acciones legales.