 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Línea de producción de galletas: guía completa sobre máquinas, capacidad, automatización y costos de inversión
Contenido
- Cómo funciona una línea de producción de galletas: descripción general del proceso de principio a fin
- Máquinas clave en una línea de fabricación de galletas
- Tipos de Líneas de Producción de Galletas por Categoría de Producto
- Capacidad de la línea de producción: cómo dimensionar su línea correctamente
- Sistemas de automatización y control en líneas de galletas modernas
- Integración de envases: finalización del sistema de producción de galletas
- Principales fabricantes y proveedores de equipos para líneas de producción de galletas
- Instalación, puesta en servicio y capacitación de operadores
- Problemas comunes en las líneas de producción de galletas y cómo solucionarlos
- Consideraciones de costos y retorno de la inversión para una inversión en una línea de producción de galletas
A línea de producción de galletas es un sistema totalmente integrado de maquinaria industrial diseñado para transformar materias primas —harina, azúcar, grasas y agentes leudantes— en galletas terminadas y envasadas de alto rendimiento y calidad constante. Ya sea que produzca galletas duras, galletas blandas, galletas tipo sándwich u obleas, el desafío fundamental de la ingeniería es el mismo: mantener un control preciso sobre la mezcla, el conformado, el horneado, el enfriamiento y el envasado de la masa en operaciones continuas de alta velocidad. Para los fabricantes de alimentos que estén considerando una nueva instalación, una actualización o una expansión de capacidad, comprender la arquitectura de un línea de fabricación de galletas en detalle es el primer paso esencial para tomar decisiones de inversión informadas.
Cómo funciona una línea de producción de galletas: descripción general del proceso de principio a fin
Un completo línea de procesamiento de galletas sigue una serie secuencial de etapas, cada una manejada por un equipo dedicado que alimenta directamente a la siguiente. Comprender este flujo es fundamental para la planificación del diseño de la planta, la resolución de problemas y la optimización de la capacidad.
- Pesaje y premezcla de ingredientes: Los ingredientes a granel se pesan y dosifican automáticamente utilizando sistemas de dosificación volumétricos o gravimétricos antes de introducirlos en el mezclador.
- Mezcla de masa: Dependiendo del tipo de galleta, la masa se mezcla en mezcladores horizontales, verticales o continuos para lograr el correcto desarrollo y textura del gluten.
- Láminas y laminados de masa: La masa mezclada se lamina progresivamente hasta obtener un espesor preciso y uniforme utilizando rodillos calibradores, con laminación añadida para hojaldre o galletas en capas.
- Corte y conformado: Los cortadores rotativos, los moldeadores rotativos o los cabezales formadores cortados con alambre dan forma a la masa en trozos de galleta individuales en la banda para hornear.
- Hornear: Los trozos de galleta moldeados viajan a través de un horno túnel sobre una banda de malla de acero o alambre, pasando por zonas de temperatura controladas con precisión.
- Refrigeración: Las galletas recién horneadas pasan por un transportador de enfriamiento para reducir su temperatura a niveles ambientales antes de manipularlas o recubrirlas.
- Procesamiento secundario: Dependiendo del producto, las galletas pueden recibir en esta etapa un sándwich de crema, una capa de chocolate, un relleno de mermelada o una capa de azúcar.
- Embalaje: Las galletas terminadas se apilan, cuentan, envuelven y cartonan mediante maquinaria de envasado automatizada al final de la línea.
Cada etapa debe estar sincronizada con precisión con las demás en términos de velocidad de rendimiento y dimensiones del producto. Un cuello de botella en cualquier punto —ya sea en la batidora, el horno o la unidad de envasado— reduce la capacidad de salida de todo el sistema de producción de galletas.
Máquinas clave en una línea de fabricación de galletas
Cada etapa del línea de máquinas para hacer galletas es atendido por equipo especializado. El siguiente desglose cubre las máquinas principales, sus funciones y los parámetros críticos de rendimiento que los compradores deben evaluar.
Mezclador de masa
La batidora de masa es el punto de partida de toda la línea y tiene una influencia enorme en la calidad del producto final. Para galletas de masa dura (como galletas saladas y galletas Marie), los mezcladores horizontales de hoja sigma desarrollan gluten mediante una mezcla prolongada y de alto cizallamiento. Para productos de masa blanda (galletas, galletas digestivas), se requiere mezclar crema y azúcar con bajo contenido de cizallamiento seguido de la incorporación de harina para evitar el desarrollo excesivo de gluten, lo que haría que la galleta fuera dura. Los mezcladores continuos se utilizan cada vez más en líneas de gran volumen porque eliminan la inconsistencia del lote y se integran directamente con la sección de láminas sin transferencia manual de masa. Las especificaciones clave a evaluar incluyen la capacidad de mezcla (kg por lote o kg/hora), la potencia del motor, la configuración del brazo mezclador y la capacidad de enfriamiento de la camisa para masas sensibles a la temperatura.
Rollos de masa para láminas y calibres
Después de mezclar, la masa debe convertirse de una masa a granel a una lámina lisa, uniforme y de espesor preciso. La sección de láminas generalmente consta de una tolva de alimentación, un par de rodillos de prelaminado y una serie de rodillos de calibre progresivamente más cercano que reducen el espesor de la masa en etapas para evitar desgarros o tensiones. Para productos laminados como galletas de hojaldre, una laminadora pliega y coloca la lámina de masa varias veces para formar una cantidad definida de capas. El control preciso del espacio en los rodillos calibradores —medido en décimas de milímetro— es fundamental porque el espesor de la masa determina directamente el peso de la galleta, la textura y la uniformidad del tiempo de horneado en todo el ancho de la banda de producción.
Cortadora rotativa y moldeadora rotativa
La formación se realiza mediante un cortador giratorio o un moldeador giratorio, según el tipo de masa. Los cortadores rotativos estampan formas a partir de una lámina de masa continua, y la masa sobrante se recicla nuevamente a la sección de láminas. Se utilizan para productos de masa dura que tienen suficiente elasticidad para ser laminados primero. Los moldeadores rotativos, por el contrario, presionan la masa blanda directamente en las cavidades grabadas de la matriz en un tambor giratorio, eliminando por completo los restos — ideal para galletas de masa corta con alto contenido de grasa y galletas digestivas que son demasiado frágiles para ser laminadas y cortadas. Las máquinas cortadoras y depositadoras de alambre se utilizan para masas muy suaves y con alto contenido de humedad (galletas de gotas, variedades horneadas suavemente) que no se pueden laminar en absoluto. El ancho de la unidad formadora determina el ancho efectivo de la banda de producción y tiene una relación lineal directa con la capacidad de salida.
Horno túnel
El horno de túnel es el componente más complejo técnicamente y que requiere más capital de todos línea de producción industrial de galletas. Los hornos de túnel de galletas modernos suelen funcionar con gas directo (DGF), radiación indirecta (IR), convección o combinaciones híbridas de estos modos de transferencia de calor. Cada zona dentro del horno se puede controlar de forma independiente en cuanto a temperatura (superior e inferior por separado), velocidad del flujo de aire y posición del amortiguador, lo que brinda a los panaderos un control preciso sobre el color de las galletas, el contenido de humedad y el aumento. La longitud del horno varía desde 20 metros para líneas de pequeña capacidad hasta más de 100 metros para líneas de galletas o refrigerios de gran volumen. La velocidad de la banda, en combinación con la longitud del horno, determina el tiempo de horneado. Los parámetros críticos de horneado —incluido el perfil de temperatura, el nivel de humedad en las primeras zonas y los ajustes de escape— deben optimizarse para cada formulación de galleta específica y no pueden simplemente transferirse entre tipos de productos.
Transportador de refrigeración
Las galletas salen del horno a temperaturas entre 150°C y 200°C y deben enfriarse por debajo de 35–40°C antes de intercalarlas con crema, envolverlas con chocolate o envasarlas — todo lo cual requiere que la galleta sea estructuralmente estable y térmicamente neutra. Los transportadores de enfriamiento logran esto mediante una combinación de exposición al aire ambiente y, en algunos sistemas, enfriamiento por aire forzado con aire filtrado con HEPA. La sección de enfriamiento debe ser lo suficientemente larga para lograr una disipación de calor adecuada sin crear condensación por caídas rápidas de temperatura. El enfriamiento inadecuado es una de las principales causas de fallas en el empaque y desarrollo de moho en los productos de galletas envueltas.
Máquina para hacer sándwiches de crema
Para galletas tipo sándwich — uno de los formatos de galleta de mayor valor — una máquina sándwich de crema deposita un peso preciso de relleno de crema entre dos mitades de galleta y aplica una compresión controlada para lograr el espesor correcto del sándwich y la adhesión de la crema. Las máquinas sándwich modernas son servoaccionadas y capaces de funcionar a 1.000–2.000 sándwiches por minuto en configuraciones de varios carriles. La precisión del peso de la crema es fundamental tanto para la calidad del producto como para el control de costos, ya que el relleno generalmente representa el componente de mayor costo de una galleta sándwich.
Tipos de Líneas de Producción de Galletas por Categoría de Producto
No todos líneas de producción de galletas están configurados de manera idéntica. La selección del equipo, el diseño de la línea y los parámetros del proceso varían significativamente según el tipo de galleta que se produzca. A continuación se muestra una comparación de los tipos de líneas más comunes:
| Tipo de galleta | Tipo de masa | Método de formación | Tipo de horno típico |
| Galletas duras y dulces (Marie, Petit Beurre) | Masa dura | Cortadora rotativa | Híbrido DGF / IR |
| Galletas sándwich de crema (estilo Oreo) | Masa corta | Moldeador rotatorio | Convección / IR |
| Galletas y saltines | Masa fermentada / dura | Laminadora + cortadora rotativa | DGF multizona |
| Galletas digestivas | Masa corta / semidulce | Moldeador rotatorio | IR / convección |
| Obleas | Masa líquida | Platos para hornear obleas | Horno de obleas dedicado |
| Galletas horneadas blandas | Masa suave con alto contenido de humedad | Corte de alambre / depositante | Convección |
Capacidad de la línea de producción: cómo dimensionar su línea correctamente
Seleccionar la capacidad correcta para a línea de producción de galletas es una de las decisiones más importantes en el proceso de planificación de inversiones. El tamaño insuficiente crea un cuello de botella inmediato en el lanzamiento comercial; el tamaño excesivo significa un alto gasto de capital y activos subutilizados con costos fijos unitarios elevados. La capacidad de producción de galletas normalmente se expresa en kilogramos por hora (kg/h) de producción del producto terminado.
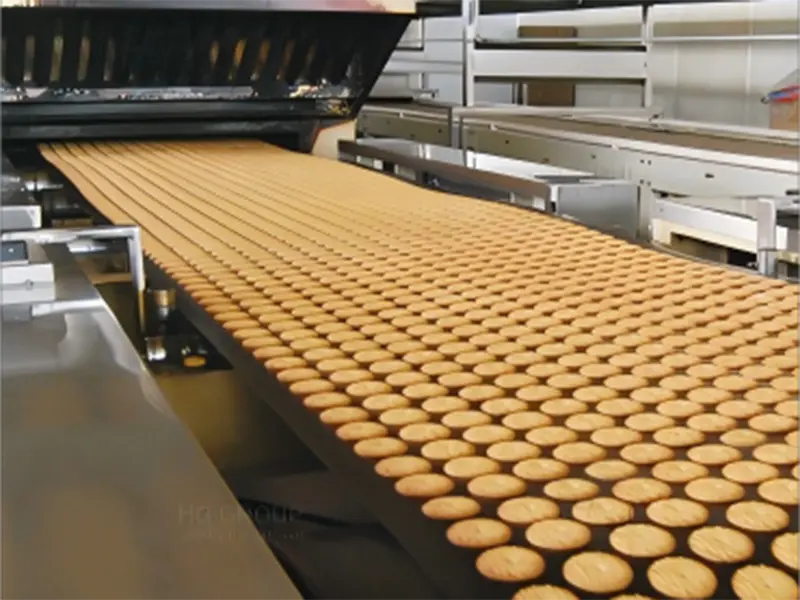
Los principales impulsores de la capacidad de la línea son el ancho de la banda del horno y la velocidad de la banda. Una banda más ancha acomoda más filas de productos a lo largo de la superficie de horneado, multiplicando la producción proporcionalmente. Los anchos de banda comunes para líneas comerciales varían desde 800 mm (producción a pequeña escala o especializada) hasta 2000 mm (líneas industriales de gran volumen). Una línea de banda de 1000 mm normalmente produce 300–600 kg/h para galletas dulces duras; una línea de banda de 1500 mm del mismo producto puede producir 600–1200 kg/h. Como punto de referencia de planificación general:
| Escala de línea | Ancho de banda | Rango de salida | Aplicación típica |
| Pequeño / Piloto | 400–600 mm | 50–150 kg/h | I&D, artesanía, startups exportadoras |
| Escala media | 800–1.000 mm | 200–600 kg/h | Marcas regionales, fabricación por contrato |
| Industrial | 1.200–1.500 mm | 600–1.500 kg/h | Marcas nacionales, grandes co-empaquetadores |
| Alto volumen | 1.800–2.000 mm | 1.500–3.000+ kg/h | Productores multinacionales de bienes de consumo masivo |
Más allá del ancho de banda, las horas de producción reales disponibles por año, el tiempo de inactividad planificado para limpieza, mantenimiento y cambios de producto deben tenerse en cuenta en los cálculos de capacidad. Una línea con una potencia nominal de 500 kg/h que funciona 22 horas al día, 300 días al año con un 85 % de OEE (eficacia general del equipo) produce aproximadamente 2805 toneladas al año — una cifra que debe compararse con las previsiones de demanda del mercado antes de comprometerse con una especificación.
Sistemas de automatización y control en líneas de galletas modernas
Contemporáneo Líneas automatizadas de producción de galletas Son sistemas altamente sofisticados gobernados por plataformas PLC (Controlador Lógico Programable) o SCADA (Supervisory Control and Data Acquisition) que gestionan y monitorizan cada etapa del proceso en tiempo real. El nivel de automatización varía considerablemente entre las líneas de nivel básico y los sistemas llave en mano premium, pero la dirección de toda la industria es firmemente hacia una mayor automatización por las siguientes razones:
- Consistencia: El control automatizado elimina la variabilidad humana en parámetros críticos como el tiempo de mezcla, la temperatura de la masa, la configuración de la zona del horno y el peso del depósito de crema, lo que produce una uniformidad de calidad más estricta en volúmenes de producción diarios de varios millones de piezas.
- Gestión de recetas: El almacenamiento de recetas digitales permite a los operadores cambiar entre tipos de productos rápidamente, ajustando automáticamente todos los parámetros de la máquina a configuraciones prevalidadas en lugar de depender de la reconfiguración manual.
- Registro de datos y trazabilidad: El registro continuo de los parámetros del proceso (temperaturas del horno, peso de la masa, tiempos de horneado) respalda el cumplimiento de la seguridad alimentaria, la trazabilidad de los lotes y el análisis de las causas fundamentales cuando se producen desviaciones de calidad.
- Monitoreo de OEE: Los paneles en tiempo real muestran la velocidad de la línea, las causas del tiempo de inactividad y los recuentos de producción, lo que permite a los supervisores identificar y responder a las ineficiencias durante el turno en lugar de después del hecho.
- Gestionarea energiei: Los sistemas de control de hornos inteligentes modulan el consumo de gas y electricidad en función de la demanda real, lo que reduce el desperdicio de energía durante las transiciones, las ralentizaciones y los períodos de inactividad.
Los sistemas de inspección por visión se integran cada vez más en la etapa posterior al horno para detectar galletas rotas, poco horneadas o deformes y rechazarlas automáticamente antes de que lleguen a la sección de envasado. Los sistemas de detección de rayos X o metales también son estándar en las líneas que cumplen con las normas de seguridad alimentaria para detectar contaminantes físicos antes de sellar el producto en el embalaje primario.
Integración de envases: finalización del sistema de producción de galletas
La sección de embalaje de a completo línea de producción de galletas A menudo se subestima tanto en complejidad como en costo de capital. En una línea totalmente automatizada, la maquinaria de envasado sigue directamente al transportador de enfriamiento (y a las unidades de intercalado o envolvimiento, si corresponde), recibiendo las galletas a la velocidad de la línea y convirtiéndolas en paquetes listos para el consumidor, sellados y etiquetados sin intervención manual.
Embalaje primario
El envasado primario — el envoltorio en contacto directo con las galletas — normalmente se realiza mediante envoltorios de flujo horizontal (máquinas HFFS) o máquinas verticales de formado-llenado-sellado (VFFS). Las máquinas HFFS son el estándar para galletas envueltas en palitos y mangas, y producen paquetes de polipropileno herméticamente sellados (BOPP) a velocidades de hasta 200–400 paquetes por minuto por carril. Los sistemas de apilamiento antes del envoltorio de flujo organizan las galletas en columnas de una sola fila con el recuento correcto por paquete antes del envoltorio.
Embalaje secundario y terciario
Después del embalaje primario, los paquetes múltiples o envoltorios individuales se colocan en cajas de cartón minoristas mediante máquinas estuchadoras y luego se cargan en transportistas de cartón corrugado mediante empacadores de cajas. Paletización — paletizadores de capas robóticos o convencionales — pilas de cajas llenas sobre paletas para almacenamiento en almacén y logística de salida. La integración total del embalaje primario al terciario en una única línea automatizada elimina la manipulación manual del producto, lo que reduce significativamente los costos de mano de obra, el riesgo de contaminación y las tasas de daños.
Principales fabricantes y proveedores de equipos para líneas de producción de galletas
El mercado global para Equipo de línea de producción de galletas es atendido por una combinación de fabricantes europeos premium, proveedores asiáticos establecidos y especialistas en proyectos llave en mano. Cada segmento ofrece diferentes equilibrios entre sofisticación tecnológica, soporte de servicios y costo de capital.
- Baker Perkins (Reino Unido): Uno de los nombres más antiguos y respetados en la ingeniería de líneas de galletas, conocido por la batidora Tweedy y los sistemas de horno y conformado de alta precisión. Particularmente fuerte en galletas, caramelos duros y líneas de sándwich.
- Haas (Austria / Grupo GEA): Se especializa en líneas de obleas, sándwiches y galletas con un fuerte énfasis en la automatización y la eficiencia energética. Ampliamente utilizado por empresas multinacionales de confitería.
- Grupo Bühler (Suiza): Proporciona soluciones de línea completa para galletas, crackers y galletas saladas, con una profunda integración entre equipos de proceso y plataformas de automatización digital.
- Sistemas de panadería Reading (EE. UU.): Centrado en galletas de refrigerio, pretzels y líneas de refrigerios extruidos, con una sólida ingeniería de procesos y soporte de aplicaciones.
- Zhaoqing Kehui / Katbar / Henan Rongda (China): Los fabricantes chinos ofrecen productos completos máquinas de línea de producción de galletas con costos de capital significativamente más bajos, lo que los convierte en la opción dominante para los fabricantes de mercados emergentes y los productores regionales de escala media. La calidad y el servicio posventa varían según el proveedor y deben evaluarse mediante visitas al sitio y verificaciones de referencias.
Al evaluar a los proveedores para un línea de galletas llave en manoLos criterios de selección clave más allá de las especificaciones del equipo incluyen: disponibilidad y capacidad de respuesta del servicio técnico local o regional, disponibilidad y plazos de entrega de repuestos, alcance de la puesta en servicio y capacitación del operador, y la experiencia del proveedor con su tipo de producto específico y escala de producción.
Instalación, puesta en servicio y capacitación de operadores
El período entre la entrega del equipo y la primera producción comercial de un nuevo línea de producción de galletas es una de las fases de mayor riesgo de un proyecto de fabricación de alimentos. Una mala planificación durante la instalación y la puesta en servicio provoca tiempos de inactividad prolongados, problemas de calidad y sobrecostos. Un plan de puesta en servicio estructurado debe abordar los siguientes elementos:
- Pruebas de aceptación de fábrica (FAT): Los parámetros clave de rendimiento —velocidad de salida, peso del producto, contenido de humedad— deben validarse en las instalaciones del proveedor antes del envío, utilizando recetas de producción reales siempre que sea posible.
- Preparación del sitio: Las obras civiles, las conexiones de servicios públicos (gas, electricidad, aire comprimido, agua) y la ventilación deben completarse según las especificaciones antes de comenzar la instalación del equipo.
- Pruebas de aceptación del sitio (SAT): Después de la instalación, la línea completa se prueba en el sitio de producción a velocidades crecientes hasta que alcanza las especificaciones de calidad y rendimiento contratadas.
- Desarrollo de recetas y pruebas de horneado: El equipo de horneado debe desarrollar y validar perfiles de horno y parámetros de proceso para cada producto que se ejecutará en la línea antes del lanzamiento comercial.
- Capacitación de operadores y mantenimiento: La capacitación práctica para operadores de producción, técnicos de calidad e ingenieros de mantenimiento debe integrarse en el cronograma de puesta en servicio y completarse antes de la primera tirada comercial.
Problemas comunes en las líneas de producción de galletas y cómo solucionarlos
Incluso bien diseñado líneas de fabricación de galletas experimentar problemas operativos recurrentes. Conocer los problemas más comunes y sus causas fundamentales permite solucionar problemas más rápidamente y reduce las pérdidas de producción.
| Problema | Causa probable | Acción correctiva |
| Variación del peso de las galletas | Inconsistencia en el espacio entre rodillos del medidor o variación en la alimentación de la masa | Recalibrar los rodillos calibradores; comprobar la consistencia del nivel de la tolva de alimentación de masa |
| Color de horneado desigual | Desequilibrio de temperatura de la zona del horno o variación de la velocidad de la banda | Temperatura del horno de perfil en todo el ancho; verifique que la banda de transmisión no se deslice |
| Galletas pegadas a la banda | Grasa insuficiente en la formulación o contaminación de la banda | Revisar el nivel de grasa de la formulación; limpiar y acondicionar la banda para hornear |
| Alta tasa de rotura post-horno | Horneado excesivo, bajo contenido de grasa o transiciones abruptas del transportador | Reducir la temperatura o el tiempo del horno; revisar la distancia entre la cinta transportadora y la coincidencia de velocidad |
| Peso del relleno de crema fuera de especificación | Variación de la temperatura de la crema que afecta la viscosidad y la salida de la bomba | Mantener la crema a temperatura constante; recalibrar la bomba de depósito |
| Fallas en el sello del embalaje | Temperatura incorrecta de la barra de sellado o tensión de la película | Validar la temperatura del sello para la especificación de la película; ajustar la configuración de tensión de la película |
Consideraciones de costos y retorno de la inversión para una inversión en una línea de producción de galletas
El costo de capital de un línea de producción de galletas Abarca un rango extremadamente amplio dependiendo de la capacidad, el nivel de automatización, el origen del equipo y si se incluye el procesamiento secundario (sándwich, recubrimiento). Como guía aproximada, una línea a pequeña escala con una banda de 600 mm de un fabricante chino puede costar USD 150.000–400.000 para el equipo de la línea central. Una línea de mediana escala de un proveedor europeo con automatización total e integración de embalaje suele oscilar entre 1,5 y 5 millones de dólares. Las líneas de alta capacidad de fabricantes premium con alcance llave en mano completo, incluidas obras civiles y de servicios públicos, pueden superar los USD 15–20 millones.
Más allá del costo de capital, los parámetros financieros clave para el análisis del ROI incluyen:
- Rendimiento de materia prima: La relación entre la producción de galletas terminadas y la entrada de ingrediente crudo. Las pérdidas de restos de molduras, adherencia de masa y producto roto afectan directamente el costo unitario.
- Consumo de energía: El horno representa el 60–75% del consumo total de energía de la línea. El coste energético por kg de producción debe compararse durante la puesta en servicio y controlarse continuamente.
- Costo de mano de obra: El nivel de automatización determina directamente la cantidad de personal requerida por turno. Una línea totalmente automatizada puede requerir 5–8 operadores; una línea semimanual de capacidad similar puede requerir 20–30.
- OEE (Eficacia general del equipo): Los puntos de referencia de la industria para líneas de galletas bien administradas son 75–85% OEE. Cada punto porcentual de mejora de la OEE en una línea de 500 kg/h que funciona 22 horas al día añade aproximadamente 40 toneladas de producción anual — ingresos significativos a precios comerciales de galletas.
- Mantenimiento y repuestos: Los costos anuales de mantenimiento de una línea de escala media bien mantenida suelen representar entre el 2 y el 5 % del costo del equipo original. Los programas de mantenimiento preventivo que rastrean las piezas de desgaste y programan los reemplazos de manera proactiva son esenciales para mantener los objetivos de OEE.
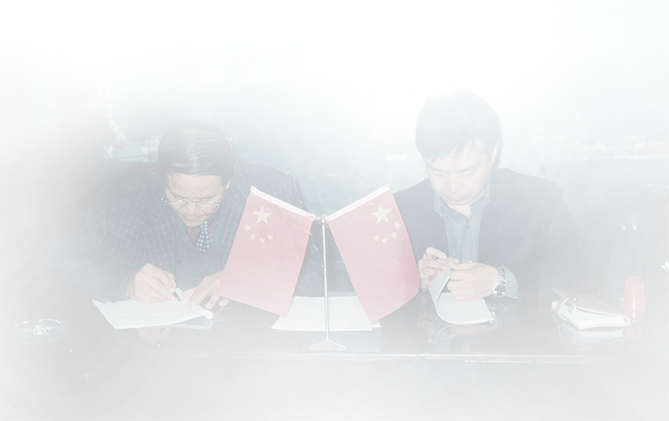
Un momento histórico de firma de la década de 1970, cuando el fundador de HG ayudó a impulsar el desarrollo de la industria alimentaria de China y comenzó a expandirse a los mercados internacionales.
Durante las últimas décadas, hemos participado en la evolución de la producción automatizada de alimentos — desde fábricas locales hasta proyectos globales llave en mano en 100+ países.
Esa experiencia continúa dando forma a todas las líneas de producción de HG en la actualidad.
Maquinaria alimentaria mundial y
Soluciones de fábrica llave en mano

Creación de asociaciones a largo plazo a través del crecimiento compartido y el valor industrial.
Copyright© HG Industry Group Todos los derechos reservados
Máquina de alimentos Maquinaria para procesar alimentos para refrigerios

El uso no autorizado del contenido de este sitio web constituye una infracción de derechos de autor y puede dar lugar a acciones legales.