 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Qué medidas de control de calidad existen durante el proceso de producción de snacks
El control de calidad es un aspecto fundamental de la producción de refrigerios para garantizar que los productos finales cumplan con estándares específicos de sabor, textura, seguridad y calidad general. Normalmente se implementan varias medidas de control de calidad en todo el país línea de producción de snacks. A continuación se presentan algunas medidas clave que se emplean comúnmente:
Inspección de materia prima:
El control de calidad comienza con el examen de las materias primas, incluidos ingredientes como granos, nueces, saborizantes y aditivos. A menudo se exige a los proveedores que proporcionen una certificación de la calidad de sus productos. Las inspecciones exhaustivas ayudan a identificar cualquier problema potencial antes de que afecte el producto final.
Auditorii de proprietate:
Se realizan auditorías periódicas de los proveedores de ingredientes para garantizar el cumplimiento de los estándares de calidad y seguridad. Esto implica evaluar las instalaciones, los procesos y los sistemas de gestión de calidad de los proveedores.
Monitoreo en proceso:
El seguimiento continuo de diversos parámetros durante el proceso de producción es esencial. Esto incluye verificar la consistencia de la mezcla, horneado, fritura u otros pasos de procesamiento. Se pueden emplear sistemas automatizados para medir y controlar factores como la temperatura, la presión y el tiempo.
Evaluare sensorială:
Paneles sensoriales capacitados o probadores de sabor pueden evaluar muestras en diferentes etapas de producción para evaluar el sabor, la textura y la calidad general. Esto ayuda a garantizar que el producto se alinee con el perfil de sabor deseado.
Control de peso y volumen:
Los productos de refrigerio a menudo se venden por peso o volumen, y garantizar la consistencia es crucial. Se emplean sistemas automatizados para monitorear y controlar el peso o volumen de los bocadillos individuales, contribuyendo a un empaque y porciones uniformes.
Inspección de embalaje:
Las medidas de control de calidad se extienden al proceso de envasado. Los sistemas automatizados verifican el sellado, el etiquetado y la colocación correcta adecuados dentro del embalaje. Esto ayuda a mantener la frescura del producto y garantiza que los consumidores reciban productos intactos y debidamente etiquetados.
Detección de metales e inspección por rayos X:
Para evitar la contaminación, especialmente en productos que contienen nueces u otros ingredientes susceptibles a objetos extraños, se utilizan detectores de metales y máquinas de rayos X para identificar y rechazar productos con posibles contaminantes.
Control de alérgenos:
Se han adoptado medidas estrictas para controlar los alérgenos en la producción de snacks. Esto incluye líneas de producción separadas, codificación por colores y limpieza exhaustiva entre ejecuciones para evitar la contaminación cruzada.
Prácticas de Higiene y Saneamiento:
Se implementan estrictos protocolos de higiene y saneamiento para prevenir la contaminación microbiana. La limpieza regular de los equipos y las áreas de producción es crucial para mantener un medio ambiente seguro y limpio.
Pruebas microbiológicas:
Regularmente se realizan muestreos y pruebas para detectar contaminantes microbiológicos, como bacterias y mohos. Esto garantiza que los snacks cumplan con los estándares de seguridad alimentaria y tengan una vida útil adecuada.
Monitoreo ambiental:
Monitorear el entorno de producción en busca de factores como la temperatura y la humedad ayuda a mantener las condiciones necesarias para la calidad y la seguridad. Esto es especialmente importante en procesos como la cocción y la extrusión.
Sistemas de trazabilidad:
Existen sólidos sistemas de trazabilidad para identificar y rastrear materias primas y productos terminados. En caso de problema de calidad o retirada del mercado, esto permite una rápida identificación y eliminación de los lotes afectados.
Cumplimiento normativo:
El cumplimiento de las normas locales e internacionales de seguridad y calidad de los alimentos es obligatorio. Las inspecciones periódicas y los controles de cumplimiento garantizan que los procesos de producción de refrigerios se alineen con los estándares de la industria y los requisitos legales.
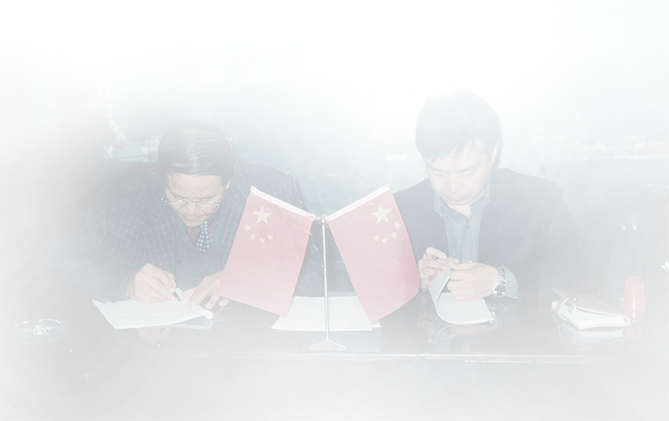
Un momento histórico de firma de la década de 1970, cuando el fundador de HG ayudó a impulsar el desarrollo de la industria alimentaria de China y comenzó a expandirse a los mercados internacionales.
Durante las últimas décadas, hemos participado en la evolución de la producción automatizada de alimentos — desde fábricas locales hasta proyectos globales llave en mano en 100+ países.
Esa experiencia continúa dando forma a todas las líneas de producción de HG en la actualidad.
Maquinaria alimentaria mundial y
Soluciones de fábrica llave en mano

Creación de asociaciones a largo plazo a través del crecimiento compartido y el valor industrial.
Copyright© HG Industry Group Todos los derechos reservados
Máquina de alimentos Maquinaria para procesar alimentos para refrigerios

El uso no autorizado del contenido de este sitio web constituye una infracción de derechos de autor y puede dar lugar a acciones legales.