 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Línea de producción de pasteles: cómo funciona, qué incluye y cómo elegir la configuración adecuada para su panadería
Contenido
- Qué es una línea de producción de pasteles y quién la necesita
- Las principales etapas de una línea de producción de pastelería
- Tipos de líneas de producción de pastelería por categoría de producto
- Niveles de automatización: desde líneas de pastelería semimanuales hasta líneas de pastelería totalmente automatizadas
- Planificación de capacidad: adaptación de las especificaciones de línea a sus requisitos de producción
- Requisitos de higiene y seguridad alimentaria para equipos de producción de pasteles
- Preguntas clave que debe plantearse al evaluar a los proveedores de líneas de producción de pasteles
Qué es una línea de producción de pasteles y quién la necesita
Una línea de producción de pastelería es una serie de máquinas y estaciones de trabajo interconectadas dispuestas en secuencia para automatizar o semiautomatizar la fabricación de productos de pastelería — desde la mezcla inicial de la masa hasta la laminación, el conformado, el relleno, la fermentación, el horneado y el envasado. En lugar de máquinas individuales independientes, cada una operada por separado por un panadero, una línea de producción integra estas etapas en un flujo de trabajo continuo o casi continuo, en el que la masa o el producto se mueven a través de cada paso del proceso en una secuencia controlada y repetible. El resultado es una producción significativamente mayor por hora de trabajo, dimensiones y peso consistentes del producto y la capacidad de mantener estándares de calidad en volúmenes de producción muy grandes que serían imposibles de lograr solo con métodos manuales.
Las empresas que invierten en líneas de producción de pastelería rango amplio en escala. En el extremo más pequeño, una panadería artesanal que esté pasando de una producción totalmente manual podría instalar una línea semiautomática capaz de producir entre 500 y 1.000 croissants por hora, utilizando una laminadora de masa, una laminadora de mantequilla y una máquina laminadora automática de croissants, manteniendo al mismo tiempo la carga manual y la colocación de las bandejas. A escala industrial, los grandes fabricantes de panaderías operan líneas de pastelería totalmente automatizadas que producen decenas de miles de unidades por hora — desde divisores de masa automatizados y sistemas de laminación hasta máquinas formadoras servocontroladas, hornos túnel, sistemas de enfriamiento en espiral y envases robóticos — con una mínima intervención humana más allá del monitoreo y los controles de calidad. Comprender dónde se ubica su operación en este espectro y cómo es el siguiente paso lógico en la automatización es el punto de partida para cualquier decisión de inversión en una línea de producción de pastelería.
Las principales etapas de una línea de producción de pastelería
Una línea completa de fabricación de pastelería suele abarcar varias etapas de proceso distintas, cada una con equipo dedicado. No todas las líneas incluyen todas las etapas —la configuración específica depende del tipo de producto, el resultado requerido y el nivel de automatización—, pero comprender qué hace cada etapa y por qué es importante proporciona el marco para especificar o evaluar cualquier línea de pastelería.
Manipulación y dosificación de ingredientes
Las líneas de pastelería industrial comienzan con sistemas automatizados de dosificación de ingredientes que pesan y dispensan harina, agua, grasa, azúcar, sal, levadura y otros ingredientes secos y líquidos en el sistema de mezcla en las proporciones correctas para cada receta. Los silos de harina con sistemas de transporte neumático, válvulas dosificadoras de líquidos automatizadas y software de gestión de recetas que controla las secuencias de dosificación son estándar en las panaderías de gran volumen. La dosificación precisa y repetible de los ingredientes es la base de una calidad constante del producto — incluso pequeñas variaciones en el contenido de agua o la proporción de grasa en la masa de masa laminada producen diferencias mensurables en la textura y el rendimiento del producto final. Las líneas semiindustriales suelen utilizar pesaje manual con mezcla por lotes, pero la dosificación automatizada resulta rentable en volúmenes superiores a aproximadamente 500 kg de masa por turno.
Mezcla de masa
La etapa de mezcla desarrolla la estructura del gluten en la masa según las especificaciones requeridas para el proceso de laminación o formación posterior. Las masas de pastelería para productos laminados —croissants, pastelería danesa, hojaldre— generalmente se mezclan hasta un estado relativamente poco desarrollado en comparación con las masas de pan, porque el gluten demasiado desarrollado dificulta la laminación al hacer que la masa recupere su forma original durante el laminado. Las líneas de pastelería industrial utilizan mezcladores espirales o mezcladores horizontales con velocidad variable y curvas de mezcla programables, capaces de procesar lotes de 50 a 500 kg o más. Los mezcladores continuos —que procesan la masa en un flujo constante en lugar de lotes discretos— se utilizan en las líneas de mayor volumen para eliminar el tiempo del ciclo del lote que limita el rendimiento en las operaciones de mezcla por lotes.
Masa en reposo y templado
Después de mezclar, las masas de hojaldre laminadas requieren un período de reposo —normalmente de 20 a 45 minutos a una temperatura controlada— para permitir que el gluten se relaje antes de que comience la laminación. En las líneas industriales, esta etapa de reposo se gestiona en cámaras retardadoras-proofertas con temperatura controlada o en sistemas transportadores refrigerados que mantienen la masa a una temperatura constante. Un tiempo de reposo adecuado es fundamental para las masas de hojaldre y croissant — la masa no descansa lo suficiente se desgarra durante el laminado y produce una laminación irregular. Los bloques de mantequilla para laminación también deben templarse hasta obtener una consistencia específica —normalmente de 14 a 17 °C— antes de su incorporación, ya que la mantequilla demasiado fría se rompe en lugar de formar capas uniformes, y la mantequilla demasiado tibia se derrite en la masa en lugar de crear capas de grasa distintas.
Laminación y láminas
La laminación es el proceso definitorio en la fabricación de croissant, masa danesa y hojaldre — el doblado y laminado repetido de masa con capas de grasa entre ellas para crear cientos de capas distintas de masa y grasa que producen la característica textura ligera y escamosa de estos productos. Las líneas de laminación industrial utilizan laminadores de masa automatizados con control de espacio de precisión, encerradores de bloques de mantequilla que envuelven mecánicamente la mantequilla dentro del bloque de masa y sistemas de plegado que realizan las secuencias de plegado (normalmente combinaciones triples y cuádruples para lograr el número requerido de capas) sin manipulación manual. El número de capas producidas depende de la secuencia de pliegues — tres pliegues dobles producen 27 capas, tres pliegues simples y uno doble producen 32 capas, y así sucesivamente hasta varios cientos para la masa de hojaldre. Mantener un espesor constante de la capa de grasa y una distribución uniforme de la grasa durante todo el proceso de laminación es el principal desafío técnico, y la calidad del sistema de laminación determina directamente la consistencia del producto terminado.
Formación y corte
Después de la laminación, la lámina de masa pasa a través de una sección de formación donde se corta y se le da forma a las formas individuales del producto — triángulos para croissants, rectángulos para pasteles daneses, círculos para vol-au-vents o tiras para diversos productos laminados. Las máquinas formadoras de masa industriales utilizan cortadores rotativos, cortadores de sellos o cortadores de guillotina para producir formas consistentes con un mínimo de masa sobrante. Las máquinas laminadoras de croissant enrollan automáticamente los triángulos cortados en la reconocible forma de cuerno en espiral a velocidades de varios miles de piezas por hora. Las líneas de pastelería danesas incluyen depositantes y sistemas de plegado que aplican rellenos y crean los distintos formatos daneses —molinetes, sobres, trenzas— a alta velocidad. Los sistemas de recuperación de masa de chatarra recogen los recortes entre las piezas formadas y los devuelven a la etapa de laminación o a una línea de productos separada para minimizar el desperdicio.
Relleno y depósito
Muchos productos de pastelería reciben un relleno — crema pastelera, frangipane de almendras, compota de frutas, chocolate, rellenos salados — ya sea antes de formar, después de formar o después de hornear. Los depositantes de llenado industrial utilizan bombas de pistón, bombas de engranajes o sistemas de barrena para colocar un peso preciso de llenado en una ubicación específica en cada pieza con velocidades de ciclo coincidentes con la velocidad de formación aguas arriba. El control de la temperatura de llenado es importante tanto para la calidad del producto como para la seguridad alimentaria — los rellenos a base de crema deben mantenerse y depositarse a temperaturas que eviten el crecimiento bacteriano, mientras que los rellenos de chocolate o ganache deben mantenerse a una temperatura que garantice la viscosidad correcta para una deposición constante sin manchar ni desbordar la masa de hojaldre.
Prueba
Los productos de pastelería con levadura —croissants, pastelería danesa, pain au chocolat— requieren una etapa de fermentación después de su formación, donde la levadura fermenta y la masa se expande antes de hornearse. La impermeabilización industrial utiliza impermeabilizantes para túneles — largas cámaras aisladas con temperatura controlada (normalmente de 28 a 32 °C) y humedad (75 a 85 % de humedad relativa) a través de las cuales se desplazan las bandejas de cocción cargadas sobre un transportador. El tiempo de prueba varía según el producto y la formulación —normalmente de 60 a 120 minutos para masas de levadura laminadas— y la longitud del túnel y la velocidad del transportador están diseñadas para adaptar el tiempo de prueba requerido al rendimiento general de la línea. Los croissants poco impermeabilizados son densos y tienen capas comprimidas; los productos demasiado impermeabilizados colapsan en el horno y tienen una estructura de miga abierta y desigual. El control preciso del profetizador es una de las variables de calidad más importantes en una línea de producción de masa laminada.
Hornear
La repostería industrial utiliza hornos túnel — hornos transportadores continuos a través de los cuales pasan bandejas cargadas a una velocidad controlada — u hornos de rejilla que hornean carros completos de producto en ciclos por lotes. Los hornos túnel son el estándar para líneas continuas de gran volumen y ofrecen un control preciso de la temperatura zona por zona que permite optimizar el perfil de horneado para cada producto — típicamente una zona inicial de calor alto para el resorte del horno y la caramelización, seguida de zonas de calor más bajo para la cocción interna y el desarrollo del color. Los productos de pastelería son sensibles al perfil de horneado porque las capas de grasa deben derretirse y cocinarse al vapor en un rango de temperatura específico para producir la elevación y separación características de un producto bien laminado. La inyección de vapor en la etapa inicial de horneado se utiliza para algunos tipos de masa para retrasar la formación de la corteza y maximizar la primavera del horno.
Refrigeración, acristalamiento y acabado
Después del horneado, los productos de pastelería deben enfriarse a una temperatura segura antes del envasado — normalmente por debajo de 27°C para productos envasados a temperatura ambiente o a una temperatura cercana a la refrigeración para productos de distribución refrigerados. Las líneas de pastelería industrial utilizan enfriadores en espiral o transportadores de enfriamiento ambiental que transportan productos a través de una zona de enfriamiento acondicionada. Glaseado — aplicación de huevo batido, glaseado de albaricoque, jarabe de azúcar o fondant — se puede aplicar mediante aerosol, recubridor de rodillos o recubridor de cortina en puntos designados en la línea, ya sea antes de hornear para lavar huevos y algunos acabados de azúcar, o después de enfriar para glaseado de mermelada y fondant. Los depositantes de decoración pueden aplicar crema entubada, llovizna de chocolate o aderezos de nueces al final del transportador de enfriamiento antes de que los productos ingresen al sistema de empaque.
Tipos de líneas de producción de pastelería por categoría de producto
Las diferentes categorías de pastelería tienen requisitos de línea de producción significativamente diferentes. Una línea optimizada para la producción de croissant no es lo mismo que una diseñada para masa choux o tartaletas de masa corta. Comprender la configuración de línea específica para sus productos objetivo evita sobreespecificar equipos costosos que no se utilizarán o subespecificar sistemas que no pueden manejar los requisitos de su producto.
| Categoría de producto | Etapas clave | Equipo crítico | Principal desafío técnico |
| Croissant y danés | Mezclar, laminar, cortar, dar forma, leudar, hornear, enfriar | Línea de laminación, rodillo croissant, impermeabilizante para túneles | Distribución constante de la capa de mantequilla y fermentación uniforme |
| Productos de hojaldre | Mezclar, laminar (múltiples pliegues), cortar, dar forma, hornear, enfriar | Lámina de alta precisión, laminadora múltiple, cortadora de sellos | Lograr cientos de capas uniformes sin derretir la grasa |
| Pastelería choux | Cocinar la pasta, depositarla, hornear, enfriar, rellenar, terminar | Cocina continua, depositante de precisión, inyector de llenado | Viscosidad constante de la pasta y precisión de deposición |
| Tartas y quiches de masa corta | Mezclar, laminar, cortar, presionar, rellenar, hornear, enfriar, empaquetar | Prensa rotativa o máquina formadora de tartas, depósito de llenado | Grosor uniforme de la carcasa y peso de llenado preciso |
| Pastelería de filo y strudel | Mezclar, dejar reposar, estirar/sábana, colocar en capas, rellenar, enrollar o doblar, hornear | Lámina ultrafina, sistema de pulverización de aceite, unidad de laminación/plegado | Producir hojas finas de papel consistentes sin rasgarse |
Niveles de automatización: desde líneas de pastelería semimanuales hasta líneas de pastelería totalmente automatizadas
Las líneas de producción de pastelería no son una elección binaria entre manuales y totalmente automatizadas — existen en un espectro de niveles de automatización, y la posición correcta en ese espectro depende del volumen de producción, la complejidad del producto, el capital disponible y las condiciones del mercado laboral. Comprender las etapas de la automatización ayuda a las empresas a planificar su trayectoria de inversión de forma sensata.
Nivel 1 — semimanual con maquinaria clave
En este nivel, una panadería agrega máquinas individuales para ayudar en las tareas manuales que requieren más mano de obra o calidad crítica —generalmente una laminadora de masa y una máquina laminadora de croissant— mientras conserva la manipulación manual para todos los demás pasos. La laminadora garantiza un espesor de masa constante y reduce la mano de obra para la laminación, mientras que la máquina laminadora produce formas de croissant uniformes mucho más rápido que el laminado manual. La producción suele oscilar entre 200 y 600 piezas por hora, dependiendo de la capacidad de la máquina y la mano de obra disponible. Este es un punto de partida adecuado para las panaderías que producen entre 1.000 y 5.000 croissants o pasteles daneses al día, y la inversión es relativamente modesta en comparación con una línea completa.
Nivel 2 — línea semiautomatizada con etapas integradas
En este nivel, las etapas clave de producción están integradas mecánicamente — la línea de laminación, los equipos de formación y los sistemas transportadores están vinculados de modo que la masa se mueve a través del proceso sin manipulación manual entre etapas. Los operadores cargan bloques de masa al inicio de la línea de laminación y descargan las piezas formadas en bandejas para hornear en la salida de formación, pero las etapas de laminación y formación se ejecutan sin manipulación manual de la masa entre ellas. Un impermeabilizante de túnel exclusivo y un horno de plataforma o de rejilla completan la etapa de horneado. La producción suele oscilar entre 1.000 y 5.000 piezas por hora para productos tipo croissant. Esta configuración es apropiada para panaderías mayoristas y operaciones de panadería en tiendas de supermercados que producen volúmenes diarios significativos.
Nivel 3 — línea continua altamente automatizada
En el más alto nivel de automatización, toda la secuencia de producción, desde la mezcla de la masa hasta el producto envasado, funciona como un sistema integrado continuo con una mínima intervención manual. La manipulación automatizada de la masa transfiere la masa mezclada a la línea de laminación sin carga manual; la masa sobrante se recupera y reprocesa automáticamente; las piezas formadas se transfieren automáticamente a bandejas para hornear o directamente a la cinta del horno del túnel; los productos horneados viajan a través del sistema de enfriamiento hasta el empaquetado automático; y toda la línea se monitorea y controla desde un panel central HMI (interfaz hombre-máquina). La producción oscila entre 5.000 y más de 50.000 piezas por hora en las líneas industriales más grandes. La inversión de capital es sustancial —una línea completa de croissant de alta velocidad de un fabricante como Rondo, Fritsch o Rheon puede representar una inversión de varios millones de euros—, pero el ahorro de costes laborales y la coherencia de la producción lo justifican en volúmenes de producción industrial.
Planificación de capacidad: adaptación de las especificaciones de línea a sus requisitos de producción
Dimensionar correctamente una línea de producción de pastelería es uno de los aspectos más importantes y más frecuentemente mal manejados de la inversión de capital en equipos de panadería. Sobredimensionar una línea da como resultado que el equipo funcione por debajo de su rango operativo eficiente, altos costos de capital y mantenimiento por unidad producida y una complejidad innecesaria. El tamaño insuficiente genera un cuello de botella en la producción que limita el crecimiento del negocio y puede requerir una mayor inversión antes de lo previsto.
El punto de partida es determinar la producción requerida en términos de piezas por hora o kilogramos por hora en la etapa de producto terminado, teniendo en cuenta las horas de producción planificadas por turno y turnos por día, la demanda actual y proyectada, la combinación de productos esperada y la proporción planificada de tiempo de producción disponible después de los cambios, la limpieza y el mantenimiento. Un error común es especificar una línea en función de la demanda máxima sin tener en cuenta las horas de producción disponibles realistas — una línea con una potencia nominal de 3000 piezas por hora que solo funciona a plena capacidad durante 6 horas de un turno de 8 horas debido a limpieza, cambio y paradas menores ofrece una producción efectiva de 2250 piezas por hora como máximo y la producción real puede ser menor si son frecuentes paradas menores no planificadas.
La complejidad de la combinación de productos también afecta significativamente la capacidad efectiva de la línea. Una línea que utiliza un solo producto opera continuamente cerca de su capacidad nominal. Una línea que cambia entre croissants, pain au chocolat y formatos daneses varias veces por turno pierde tiempo de producción debido a cambios de formato y limpieza —, un factor que debe cuantificarse de manera realista al especificar la capacidad de la línea. Las características de diseño de cambio rápido — cambios de formato sin herramientas, procedimientos de limpieza estandarizados y sistemas de herramientas modulares — reducen este impacto y vale la pena especificarlas como una prioridad para las líneas que manejan diversas gamas de productos.
Requisitos de higiene y seguridad alimentaria para equipos de producción de pasteles
Las líneas de producción de pastelería procesan productos que en muchos casos contienen ingredientes de alto riesgo —huevos, lácteos, rellenos a base de crema— y se distribuyen a través de canales minoristas y de servicios de alimentos sujetos a estrictas regulaciones de seguridad alimentaria. Por lo tanto, el diseño higiénico del equipo de la línea de producción no es una consideración secundaria sino un requisito de especificación central que debe evaluarse junto con el rendimiento de la producción.
- Materiales de superficie en contacto con alimentos: Todas las superficies que entren en contacto directo con la masa, el relleno o el producto terminado deben fabricarse con materiales de calidad alimentaria — acero inoxidable 304 o 316, polietileno de calidad alimentaria, superficies recubiertas de PTFE u otros materiales aprobados para el contacto con alimentos. Evite equipos con superficies de contacto con alimentos de aluminio en ambientes con rellenos ácidos o con recubrimientos superficiales que puedan astillarse o delaminarse en el producto.
- Marco abierto y limpiabilidad: Los marcos y bases de los equipos deben estar diseñados para facilitar la limpieza — marcos de acero tubulares abiertos que permitan un acceso total para la limpieza, superficies inclinadas que drenen en lugar de retener agua y residuos, y superficies horizontales mínimas donde se puedan acumular residuos del producto. Las cavidades cerradas e inaccesibles en los marcos de los equipos representan un riesgo para la higiene y deben evitarse o sellarse en cualquier equipo especificado para un entorno de producción de alimentos.
- Clasificación IP de componentes eléctricos: Los paneles eléctricos, motores y componentes de control de los equipos de la línea de pastelería deben tener clasificaciones de protección de ingreso (IP) adecuadas para el régimen de limpieza utilizado en la instalación. Los equipos limpiados con chorros de agua a alta presión requieren clasificaciones IP65 o superiores en todos los componentes eléctricos expuestos. Los componentes eléctricos subestimados en un entorno de lavado suponen un peligro para la seguridad y un problema de fiabilidad.
- Manejo de alérgenos: Para las panaderías que producen productos de pastelería que contienen y no contienen alérgenos en la misma línea, el equipo debe soportar procedimientos exhaustivos de limpieza de alérgenos entre series de producción. Esto requiere facilidad de desmontaje para una limpieza profunda de todas las piezas en contacto con el producto, documentación clara de los procedimientos de limpieza y, en algunos casos, programas de producción específicos que agrupen los productos que contienen alérgenos al final de un turno de producción antes de una limpieza completa del alérgeno.
- Cumplimiento de las normas EHEDG y 3-A: El Grupo Europeo de Ingeniería y Diseño Higiénico (EHEDG) y 3-A Sanitary Standards (América del Norte) publican directrices de diseño higiénico y programas de certificación para equipos de procesamiento de alimentos. Los equipos certificados según estos estándares brindan una garantía documentada del cumplimiento del diseño higiénico y simplifican el proceso de auditoría para clientes, minoristas e inspectores regulatorios.
Preguntas clave que debe plantearse al evaluar a los proveedores de líneas de producción de pasteles
Invertir en una línea de producción de pastelería implica una relación a largo plazo con el proveedor de equipos— para la instalación, puesta en marcha, capacitación del operador, suministro de repuestos y soporte técnico continuo. Evaluar a los proveedores en estas dimensiones con tanto cuidado como en la propia especificación del equipo es esencial para obtener un resultado exitoso.
- ¿Puede proporcionarme referencias de panaderías que tengan líneas comparables para productos comparables? Solicitar y realizar un seguimiento con clientes de referencia que utilizan el mismo equipo o uno similar para los mismos tipos de productos es la forma más confiable de evaluar el rendimiento en el mundo real, la confiabilidad y la calidad del soporte posventa. Un proveedor que no pueda o no quiera proporcionar referencias relevantes merece cautela.
- ¿Qué se incluye en el paquete de puesta en marcha y formación de operadores? Una línea de producción que llega al sitio pero no puede operarse de manera eficiente debido a una capacitación insuficiente o a un apoyo para la puesta en marcha es una pérdida de tiempo y dinero. Confirme específicamente qué soporte de puesta en servicio está incluido — cuántos días, qué actividades y si las ejecuciones de producción de prueba con sus recetas reales están incluidas en el alcance de la puesta en servicio.
- ¿Cuál es la disponibilidad de repuestos y el tiempo de entrega de los componentes críticos? Una línea de producción estancada es un evento extremadamente costoso en una panadería con obligaciones comprometidas de suministro al cliente. Confirme que las piezas de desgaste críticas —rodillos laminadores, cuchillas de corte, cintas transportadoras, componentes de la bomba de llenado— estén en stock por el proveedor o disponibles para entrega al día siguiente, no fabricadas bajo pedido con plazos de entrega de varias semanas.
- ¿Qué capacidad de diagnóstico remoto y soporte tiene la línea? Los equipos modernos de líneas de pastelería industrial generalmente incluyen capacidad de acceso remoto que permite a los ingenieros del proveedor diagnosticar fallas y, en muchos casos, resolverlas sin visitar el sitio. Confirme si esta capacidad está incluida, cuál es el compromiso de tiempo de respuesta y si requiere un contrato de servicio separado después del período de garantía.
- ¿Cuál es la tasa de producción garantizada y bajo qué condiciones está garantizada? Las capacidades de producción declaradas por los proveedores generalmente se miden en condiciones ideales con un solo producto, una receta totalmente optimizada y operadores experimentados. Pídale al proveedor que especifique las condiciones bajo las cuales se garantiza la producción nominal y qué recurso está disponible si la línea no logra esa producción después de la instalación y puesta en servicio.
- ¿Cuál es el costo total de instalación, incluidos servicios públicos, obras civiles e integración? El precio de compra del equipo suele ser sólo del 60 al 75% del coste total de instalación de una nueva línea de producción de pastelería. Las mejoras en el suministro eléctrico, las conexiones de aire comprimido y agua, el drenaje, la ventilación del escape del horno, el refuerzo del piso para equipos pesados y la integración con los sistemas existentes aumentan el costo total. Insista en una estimación del costo total instalado por parte del proveedor antes del compromiso presupuestario, no solo en el precio de lista del equipo.
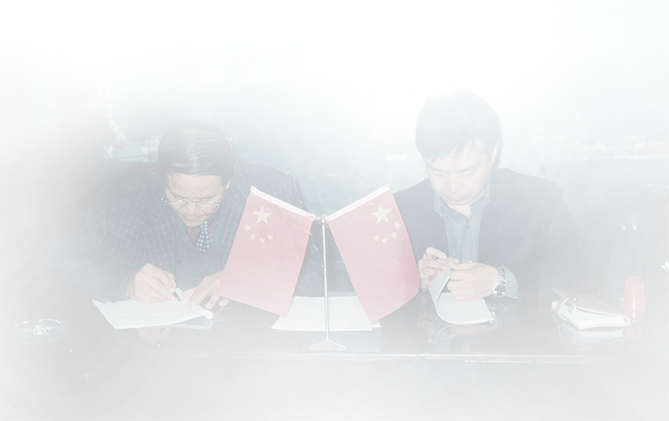
Un momento histórico de firma de la década de 1970, cuando el fundador de HG ayudó a impulsar el desarrollo de la industria alimentaria de China y comenzó a expandirse a los mercados internacionales.
Durante las últimas décadas, hemos participado en la evolución de la producción automatizada de alimentos — desde fábricas locales hasta proyectos globales llave en mano en 100+ países.
Esa experiencia continúa dando forma a todas las líneas de producción de HG en la actualidad.
Maquinaria alimentaria mundial y
Soluciones de fábrica llave en mano

Creación de asociaciones a largo plazo a través del crecimiento compartido y el valor industrial.
Copyright© HG Industry Group Todos los derechos reservados
Máquina de alimentos Maquinaria para procesar alimentos para refrigerios

El uso no autorizado del contenido de este sitio web constituye una infracción de derechos de autor y puede dar lugar a acciones legales.