 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Dentro de una línea de producción de palitos de chocolate: cómo funciona y qué necesitas para montar uno
Contenido
- Lo que realmente hace una línea de producción de palitos de chocolate
- El flujo central del proceso de una línea de palitos de chocolate
- Tipos de productos de palitos de chocolate y las líneas que los elaboran
- Componentes clave del equipo y qué buscar al comprar
- Planificación de capacidad: cómo adaptar la velocidad de la línea a su objetivo de producción
- Requisitos de diseño de higiene y seguridad alimentaria para líneas de palitos de chocolate
- Problemas comunes de calidad en las líneas de palitos de chocolate y sus causas fundamentales
Lo que realmente hace una línea de producción de palitos de chocolate
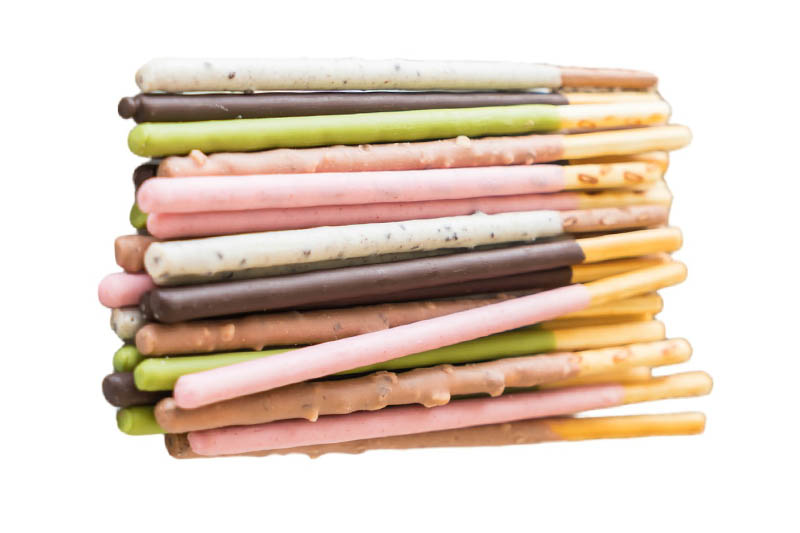
Una línea de producción de palitos de chocolate es una secuencia de máquinas interconectadas diseñadas para formar, dar forma, enfriar, cortar y empaquetar continuamente chocolate en formatos de palitos o barras alargadas —piense en palitos de oblea rellenos de crema de chocolate, bastones de chocolate sólido, palitos de galleta recubiertos de chocolate o palitos de galleta con cáscaras revestidas. Si bien el producto final parece simple, el proceso de producción detrás de él implica un control preciso de la temperatura, conformado a alta velocidad, corte sincronizado y manipulación suave para preservar la integridad del producto desde el primer depósito de chocolate hasta el palito envuelto terminado.
A diferencia de las líneas de chocolate moldeadas o en losa, la producción de barras exige tolerancias dimensionales más estrictas porque la relación largo-ancho de una barra significa que cualquier inconsistencia en la formación, corte o enfriamiento crea defectos visibles — extremos torcidos, recubrimientos desiguales, puntos de rotura frágiles o fallas de adhesión entre capas. Una línea de fabricación de palitos de chocolate bien diseñada elimina estas variables mediante una sincronización precisa de la máquina y condiciones ambientales controladas durante todo el proceso.
Las líneas modernas de palitos de chocolate son utilizadas por fabricantes de confitería que van desde grandes marcas multinacionales que producen cientos de millones de palitos por día hasta productores regionales de tamaño mediano que realizan operaciones de un solo turno. El equipo se escala en consecuencia y comprender el flujo completo del proceso ayuda a los compradores, gerentes de planta y desarrolladores de productos a tomar decisiones informadas sobre qué tipo de línea se adapta a sus requisitos de producto y capacidad.
El flujo central del proceso de una línea de palitos de chocolate
Cada línea de producción de palitos de chocolate
Etapa 1: Preparación y templado del chocolate
Antes de poder depositar, revestir o coextruir el chocolate, se debe templar adecuadamente — llevarlo a través de una curva de temperatura controlada que estabilice la estructura cristalina de la manteca de cacao en los cristales de Forma V (beta) deseados. El chocolate adecuadamente templado tiene una superficie brillante, una textura limpia y una vida útil estable. Las máquinas de templado continuo (también llamadas templadores) se integran al inicio de la línea y procesan la masa de chocolate a caudales adaptados a la velocidad de depósito o recubrimiento aguas abajo. Para el chocolate negro, las curvas de templado típicas implican calentar a ~50°C, enfriar a ~27°C y recalentar a ~31–32°C. El chocolate con leche y el chocolate blanco utilizan temperaturas finales ligeramente más bajas (29–30°C). El templado incorrecto es la causa principal de la floración (superficie gris y calcárea) y la textura suave y cerosa de los palitos terminados.
Etapa 2: Formación — Extrusión, Depósito o Enrobing
La etapa de formación difiere significativamente según el tipo de producto. Para palitos de chocolate sólidos, un sistema de extrusión continua o depósito de una sola vez da forma al chocolate templado fundido en una cuerda continua o formas de palitos individuales en una cinta móvil o en moldes. Para productos en barra rellenos o recubiertos (como una barra de galleta con cobertura de chocolate), el sustrato de la barra de galleta o oblea se alimenta a través de una cortina de cobertura — una cascada controlada de chocolate templado que recubre la barra por todos lados. Los sistemas de coextrusión se utilizan para productos con una capa exterior de chocolate y un relleno de crema, caramelo o praliné extruidos simultáneamente a través de una matriz con canales concéntricos, formando la estructura en barra en un solo paso.
Etapa 3: Túnel de refrigeración
Después de formarse o recubrirse, la barra de chocolate se mueve a través de un túnel de enfriamiento de múltiples zonas donde el chocolate se solidifica en condiciones de temperatura y flujo de aire controladas con precisión. Los túneles de refrigeración para las líneas de palitos de chocolate suelen tener una longitud de 8–20 metros y están divididos en tres o cuatro zonas con temperaturas ajustables de forma independiente. Las zonas de entrada funcionan a 10–14°C para fijar la capa exterior rápidamente sin choque térmico, mientras que las zonas media y de salida se calientan gradualmente a 15–18°C para evitar la condensación y garantizar una cristalización interna completa. La velocidad de la cinta del túnel, las temperaturas de la zona y la velocidad del flujo de aire deben coincidir con la masa de la sección transversal del producto y la tasa de rendimiento deseada. El subenfriamiento produce barras pegajosas y deformadas que se atascan en el cortador; el sobreenfriamiento provoca grietas térmicas y roturas frágiles.
Etapa 4: Corte y dimensionamiento
Para productos de cuerda extruidos o revestidos de forma continua, una estación de corte rotatoria o ultrasónica de alta velocidad divide el producto continuo en barras individuales de la longitud deseada. Se prefieren los cortadores ultrasónicos (que utilizan vibración de alta frecuencia para cortar sin arrastrar) para productos revestidos de chocolate porque producen caras de corte más limpias y sin rebabas sin manchar la capa de chocolate. Los cortadores de alambre rotativos son comunes para productos en barra más blandos o rellenos. La precisión de la longitud de corte está controlada por un sistema de sincronización servoaccionado vinculado al codificador de velocidad de la correa, logrando tolerancias de ±1–2 mm en líneas de producción bien mantenidas. Los sistemas de rechazo que utilizan controles de peso o inspección de visión generalmente se instalan inmediatamente después del cortador.
Etapa 5: Acondicionamiento y Embalaje
Antes de envasarlos, los palitos de chocolate cortados pueden pasar a través de un transportador de acondicionamiento corto donde se estabilizan a temperatura ambiente (normalmente 18–22°C) para garantizar que el chocolate esté completamente cuajado y que la temperatura del producto sea compatible con la película de envasado. Las máquinas envasadoras de palitos de chocolate incluyen envoltorios de flujo de alta velocidad (para palitos individuales), colocadores de paquetes múltiples seguidos de selladores de paquetes tipo almohada o bandejas y líneas de cartonado para formatos de cajas minoristas. Las velocidades de envoltura de flujo para palitos de chocolate individuales comúnmente alcanzan 600–1200 paquetes por minuto en equipos modernos, lo que requiere un manejo robusto de la alimentación para mantener la orientación de los palitos y evitar roturas en los puntos de transferencia.
Tipos de productos de palitos de chocolate y las líneas que los elaboran
No todos los palitos de chocolate se fabrican de la misma manera y el tipo de producto determina qué configuración de línea se necesita. A continuación se desglosan las principales categorías de productos y sus correspondientes enfoques de producción:
| Tipo de producto | Método de formación | Sustrato | Equipo clave | Salida típica |
| Bastón de chocolate macizo | Extrusión continua + corte | Ninguno | Temperador, extrusor, túnel de enfriamiento, cortador | 500–2.000 kg/h |
| Palo de galleta envuelto | Cortina envolvente | Galleta/palito de galleta | Horno/alimentador de galletas, enrobedor, túnel de enfriamiento | 200–800 kg/h |
| Barra de crema rellena (oblea) | Horneado de obleas + relleno de crema + recubrimiento | Hoja de oblea | Horno de obleas, esparcidor de crema, enrollar/cortar, enrober | 300–1.200 kg/h |
| Palo relleno coextruido | Troquel de coextrusión | Ninguno (autoformado) | Coextrusora, túnel de refrigeración, cortador ultrasónico | 400–1.500 kg/h |
| Pretzel o palito de galleta de arroz | Inclusión parcial o total | Pretzel/palito para galletas | Alimentador, encerador parcial o tanque de inmersión, túnel de enfriamiento | 150–600 kg/h |
Componentes clave del equipo y qué buscar al comprar
Una línea de fabricación de palitos de chocolate es tan buena como el equipo más débil que contiene. Al evaluar una línea —ya sea comprando una línea nueva, renovada o configurando una línea personalizada—, estos son los componentes que afectan más directamente la calidad del producto, el rendimiento y el costo total de propiedad.
Máquina templadora de chocolate
Busque máquinas de templado continuo con un mínimo de tres zonas de temperatura controlada y una capacidad equivalente al 110–120% del rendimiento de su línea planificada para permitir un amortiguador de fluctuaciones. Las especificaciones clave incluyen la medición del grado de templado (monitoreo de la viscosidad en línea o del índice de cristalización), la capacidad CIP (limpieza in situ) y tanques de retención de chocolate con camisa con agitación para evitar el crecimiento de cristales durante los períodos de inactividad. Los principales proveedores incluyen Selmi, Aasted, Sollich y Bühler —, todos ellos ofreciendo modelos desde 200 kg/h hasta más de 5000 kg/h.
Máquina envolvente
Los envolvedores de chocolate para productos en barra deben tener un ancho de cortina ajustable (para manejar diferentes anchos de barra), un tambor de envoltura inferior para el recubrimiento inferior, un sistema de soplado de aire para controlar el espesor del recubrimiento y una mesa vibratoria para nivelar la superficie del chocolate antes de enfriarse. La construcción de acero inoxidable con bandejas de chocolate extraíbles es esencial para realizar cambios de grado eficientes. Comúnmente se especifican los inscritos de cortina de Sollich (serie Turbotem), Demmler o Savage Bros. Preste mucha atención a la bomba de recirculación de chocolate — los diseños centrífugos pueden dañar la viscosidad del chocolate debido al trabajo excesivo; Los diseños de bombas de engranajes son más suaves y preferidos.
Túnel de refrigeración
Los túneles de enfriamiento para líneas de varilla deben ofrecer un control independiente de la temperatura de la zona a ±0,5°C, una velocidad de correa variable sincronizada con la máquina formadora aguas arriba y un diseño de correa higiénico que permita una fácil limpieza entre cambios de producto. El ancho del túnel determina cuántos palos pueden correr uno al lado del otro — los túneles más anchos (600–1200 mm) aumentan el rendimiento sin aumentar la velocidad de la línea. La eficiencia energética es un requisito de especificación cada vez mayor: los túneles modernos utilizan refrigeración de expansión directa con ventiladores de motor EC y paneles de aislamiento térmico para reducir el consumo de energía en un 20–30% en comparación con los diseños más antiguos.
Sistema de corte
Los sistemas de corte ultrasónicos son el estándar de oro para palitos de chocolate sólidos y revestidos, y producen cortes limpios a velocidades de hasta 200 cortes por minuto por carril. La bocina ultrasónica vibra a 20–40 kHz, derritiendo efectivamente el chocolate en el punto de corte sin aplastarlo ni arrastrarlo. Los cortadores de alambre son una alternativa de menor costo adecuada para productos más blandos o líneas de menor velocidad. Al especificar un cortador, confirme el rango de longitud de corte mínima y máxima, el número de carriles simultáneos, el método de sincronización con la correa aguas arriba (servo o mecánica vinculada al codificador) y el tiempo de cambio para diferentes longitudes de varilla.
Máquina envasadora
Los envoltorios de flujo (máquinas horizontales de forma, llenado y sellado) son el formato de embalaje dominante para palitos de chocolate individuales. Las especificaciones clave incluyen la velocidad de envoltura (paquetes por minuto), las dimensiones mínimas y máximas del paquete, la compatibilidad de la película (OPP, OPP metalizado, películas sustentables a base de papel) y el tipo de sistema de alimentación (transportador de cadena con orejetas, correa o colocación robótica). Para los formatos minoristas de paquetes múltiples, los cotejadores, erectores de bandejas y máquinas de estuchado posteriores deben adaptarse a la velocidad del contenedor de flujo anterior para evitar retrasos y daños en el producto. Las marcas comúnmente especificadas incluyen Ilapak, Bosch Packaging (ahora Syntegon), Ulma y Cavanna.
Planificación de capacidad: cómo adaptar la velocidad de la línea a su objetivo de producción
Uno de los errores más comunes al invertir en una línea de producción de barras de chocolate es desalinear la capacidad nominal de la máquina con la producción real alcanzable en condiciones de producción. A continuación se explica cómo abordar la planificación de capacidades de manera realista.
- Comience con su objetivo de volumen anual: Divida su objetivo de producción anual (en kg o número de barras) por el número planificado de horas de producción por año. Tenga en cuenta el tiempo de inactividad planificado: la mayoría de las líneas de confitería funcionan con un 85–92% de OEE (eficacia general del equipo) en buenas condiciones, lo que significa que aproximadamente el 8–15% de la capacidad nominal se pierde por cambios, limpieza y paradas menores.
- Calcule la velocidad de línea requerida en kg/h o sticks/min: Por ejemplo, si su objetivo es 3.000 toneladas/año y ejecuta 5.500 horas de producción/año al 90% de OEE, su rendimiento neto requerido es 3.000.000 kg ÷ (5.500 × 0,90) = aproximadamente 606 kg/h. Seleccione una línea con una capacidad nominal de 700–750 kg/h para obtener un amortiguador cómodo.
- Cuenta para operación de varios carriles: Ejecutar varios carriles de producto uno al lado del otro en la misma correa multiplica el rendimiento sin aumentar la velocidad de la correa —, lo que ayuda a mantener bajas las tensiones mecánicas en el producto. Un túnel de refrigeración de 1.200 mm de ancho que recorre 6 carriles de barras de 50 mm de ancho produce 6× salidas de un solo carril a la misma velocidad de la correa. Verifique que la máquina cortadora, colocadora y envasadora aguas abajo pueda manejar la salida de carril combinada.
- Dimensionar el sistema de suministro de chocolate para que coincida con la demanda máxima: Las máquinas templadoras y los tanques de retención de chocolate deben tener un tamaño de al menos el 120% de la demanda máxima de la línea para adaptarse a las sobretensiones iniciales y evitar la inestabilidad del templado cuando la línea acelera a máxima velocidad después de los cambios.
- No olvides el CIP y el tiempo de cambio: Para líneas que ejecutan múltiples SKU o sabores, los ciclos de limpieza y cambio diarios o dos veces al día pueden consumir 1–3 horas. Los equipos compatibles con CIP reducen significativamente este tiempo y deberían tenerse en cuenta en gran medida en el cálculo del costo total de propiedad, especialmente para líneas con más de dos variantes de producto.
Requisitos de diseño de higiene y seguridad alimentaria para líneas de palitos de chocolate
La producción de barras de chocolate implica la manipulación abierta del producto en múltiples etapas — depósito, recubrimiento, corte y transportadores de transferencia — todos los cuales son puntos potenciales de contaminación si la línea no está diseñada según estándares de higiene. Para los fabricantes que abastecen a clientes minoristas o de servicios de alimentación, el cumplimiento de las normas de seguridad alimentaria reconocidas por la GFSI (BRC, IFS, SQF, FSSC 22000) es esencialmente obligatorio y el equipo debe respaldar el sistema de gestión de la higiene.
Especificaciones de materiales y superficies
Todas las superficies de contacto con el producto en una línea de barras de chocolate deben estar hechas de acero inoxidable de calidad alimentaria (AISI 304 o 316), polímeros aprobados para alimentos (UHMW-PE, PTFE, acetal) o aluminio de calidad alimentaria, cuando corresponda. Las superficies deben tener un acabado mínimo de Ra de 0,8 μm para evitar la adhesión bacteriana y permitir una limpieza eficaz. Evite superficies planas horizontales, secciones huecas que no se puedan drenar y espacios estrechos entre los componentes donde los residuos de chocolate pueden acumularse y albergar crecimiento microbiano.
Control de alérgenos en líneas multiproducto
Para las líneas que producen palitos de chocolate con y sin nueces, el manejo de alérgenos es un requisito fundamental de seguridad alimentaria. Esto significa procedimientos de limpieza validados entre cambios de alérgenos, con pruebas de hisopo de ATP o pruebas ELISA específicas de alérgenos para confirmar la eficacia de la limpieza. El diseño del equipo debe minimizar los huecos y juntas donde pueden quedar residuos de chocolate que contienen alérgenos después de la limpieza. Muchos fabricantes invierten en líneas dedicadas a productos que contienen alérgenos para eliminar por completo el riesgo y el costo de los cambios de alérgenos.
Detección de metales y control de cuerpos extraños
Se debe integrar un detector de metales o un sistema de inspección por rayos X en la línea de barras de chocolate aguas abajo del corte y antes del envasado final. Los detectores de metales deben validarse para detectar partículas ferrosas ≥1,5 mm, no ferrosas ≥2,0 mm y acero inoxidable ≥2,5 mm (rendimiento típico en productos de chocolate, que tienen un alto efecto de producto debido a la conductividad y la humedad). Los sistemas de rayos X ofrecen una detección adicional de cuerpos extraños densos (vidrio, piedra, hueso, plásticos de alta densidad) y se especifican cada vez más como inspección primaria en líneas de productos premium.
Problemas comunes de calidad en las líneas de palitos de chocolate y sus causas fundamentales
Incluso en líneas de producción de palitos de chocolate bien diseñadas, los defectos de calidad recurrentes pueden frustrar a los equipos de producción. Conocer los problemas más comunes y sus causas fundamentales permite un diagnóstico y una corrección más rápidos.
- Floración grasa (superficie gris): Casi siempre causado por un templado inadecuado — muy poco cristal semilla en la masa de chocolate, temperatura de templado final incorrecta o fluctuación de temperatura en el túnel de enfriamiento. Verifique la calibración del instrumento de grado de templado y verifique las temperaturas de la zona del túnel de enfriamiento con respecto a los puntos de ajuste.
- Espesor de recubrimiento desigual: En los productos de barra revestida, la capa desigual de chocolate se debe a un flujo inconsistente de la cortina, un espaciado variable de la barra en la correa de alimentación o una presión excesiva del soplador de aire que elimina demasiado chocolate de la superficie superior. Verifique el caudal de la bomba de enrober y el estado del labio de la cortina para detectar acumulación o bloqueo parcial.
- Extremos cortados irregulares o untados: En los cortadores ultrasónicos, esto indica una bocina de sonotrodo desgastada o desalineada, una presión de corte incorrecta o una frecuencia de corte que está fuera de calibración. En los cortadores de alambre, la tensión del alambre y la temperatura del producto al cortarlo son las variables principales. Los palitos que están demasiado calientes (poco enfriados) siempre se mancharán al cortar, independientemente del tipo de cortador.
- Rotura del palo en la entrega del embalaje: Generalmente un problema de manipulación mecánica — espacios de transferencia entre transportadores que son demasiado anchos, velocidades de alimentación excesivas en la máquina envasadora o rieles guía desalineados que hacen que el producto se tuerza y se rompa. Compruebe también si el túnel de enfriamiento está demasiado frío, lo que hace que los palitos se vuelvan quebradizos antes de que hayan cristalizado completamente internamente.
- Condensación en palos terminados: Ocurre cuando los palitos fríos se transfieren a un ambiente más cálido y húmedo en la etapa de envasado. El punto de rocío del área de embalaje debe controlarse de modo que la temperatura de la superficie de la barra de salida esté siempre por encima del punto de rocío de la habitación. Asegúrese de que el transportador de acondicionamiento proporcione el tiempo de residencia adecuado para que el producto se caliente antes del envasado.
- Variación de peso entre palos: En el caso de barras de chocolate sólido depositadas o extruidas, la variación de peso está relacionada con fluctuaciones de viscosidad de templado, variación de presión de la bomba del extrusor o boquillas y matrices desgastadas. Los datos del pesador de verificación continuo deben tener tendencia y usarse para realizar ajustes en tiempo real en la velocidad del extrusor o el volumen del depósito. Una desviación estándar de más del 1,5% del peso objetivo normalmente indica un parámetro del proceso que necesita investigación.
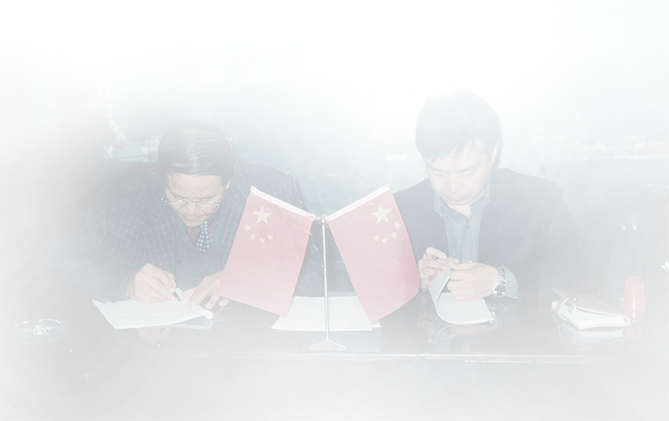
Un momento histórico de firma de la década de 1970, cuando el fundador de HG ayudó a impulsar el desarrollo de la industria alimentaria de China y comenzó a expandirse a los mercados internacionales.
Durante las últimas décadas, hemos participado en la evolución de la producción automatizada de alimentos — desde fábricas locales hasta proyectos globales llave en mano en 100+ países.
Esa experiencia continúa dando forma a todas las líneas de producción de HG en la actualidad.
Maquinaria alimentaria mundial y
Soluciones de fábrica llave en mano

Creación de asociaciones a largo plazo a través del crecimiento compartido y el valor industrial.
Copyright© HG Industry Group Todos los derechos reservados
Máquina de alimentos Maquinaria para procesar alimentos para refrigerios

El uso no autorizado del contenido de este sitio web constituye una infracción de derechos de autor y puede dar lugar a acciones legales.