 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Cómo funciona una línea de producción de pastelería: guía de equipos, automatización y compras
Contenido
- Lo que realmente hace una línea de producción de pasteles
- Las principales etapas de una línea de producción de pastelería
- Niveles de automatización: líneas semiautomáticas versus líneas totalmente automáticas
- Cómo dimensionar correctamente una línea de producción de pastelería
- Requisitos de higiene y saneamiento
- Qué evaluar al elegir un proveedor de línea de pastelería
Dirigir una panadería a gran escala significa una cosa por encima de todo: coherencia. Un croissant producido a las 7 de la mañana del lunes debe tener el mismo aspecto y sabor que el producido a las 6 de la tarde del viernes. Eso no es algo que se pueda lograr sólo con trabajo manual más allá de cierto volumen. Una línea de producción de pastelería resuelve este problema integrando todo el proceso de fabricación —desde la dosificación de la materia prima hasta el envasado del producto terminado— en un flujo de trabajo controlado y repetible. Esta guía desglosa cómo funcionan realmente estas líneas, qué equipo incluyen y cómo elegir la configuración adecuada para su operación.
Lo que realmente hace una línea de producción de pasteles
A línea de producción de pastelería es una secuencia de máquinas y estaciones de trabajo interconectadas que automatizan o semiautomatizan la fabricación de productos de pastelería. En lugar de máquinas independientes, cada una operada por un trabajador separado, una línea de producción mueve la masa y el producto continuamente a través de cada etapa de procesamiento —mezcla, laminación, conformado, llenado, fermentación, horneado, enfriamiento y envasado— en un flujo controlado y repetible.
Las empresas que utilizan líneas de fabricación de pastelería varían ampliamente. Una panadería regional que esté pasando de la producción manual podría instalar una línea semiautomática que produzca entre 500 y 1.000 croissants por hora. Una gran panadería industrial podría gestionar una línea de pastelería totalmente automatizada que produzca decenas de miles de unidades por hora con una mínima intervención humana. El punto clave es que una "línea de producción" no es una sola máquina—es un sistema, y el sistema correcto depende enteramente de lo que estás produciendo y de cuánto.
Los tipos de productos más comunes cubiertos por las líneas de pastelería industrial incluyen pasteles laminados (croissants, daneses, hojaldre), productos choux (éclairs, profiteroles), pasteles rellenos (papas, pasteles de mano), pasteles de capas, tartas, muffins y donas. Cada tipo de producto tiene requisitos específicos en las etapas de conformado y laminación, pero la infraestructura circundante —mezcla, horneado, enfriamiento, envasado— sigue la misma arquitectura general.
Las principales etapas de una línea de producción de pastelería
Comprender lo que sucede en cada etapa de la línea es fundamental antes de evaluar equipos o proveedores. Cada etapa afecta a las etapas que la siguen, por lo que los problemas en una línea de pastelería a menudo se diagnostican erróneamente —un defecto visible en la etapa de horneado con frecuencia se origina en la etapa de laminación o mezcla.
Dosificación y manipulación de ingredientes
Las líneas de pastelería industrial comienzan con sistemas de dosificación automatizados que pesan y dispensan harina, agua, grasa, azúcar, sal, levadura y otros ingredientes en proporciones precisas para cada receta. Los silos de harina con transporte neumático, válvulas dosificadoras de líquidos automatizadas y software de gestión de recetas son estándar en instalaciones de gran volumen. Incluso pequeñas variaciones en el contenido de agua o la proporción de grasa en la masa laminada producen diferencias mensurables en la textura final y el volumen horneado. Las operaciones semiindustriales suelen utilizar pesaje manual con mezcla por lotes, pero la dosificación automatizada resulta rentable en volúmenes superiores a aproximadamente 500 kg de masa por turno.
Mezcla de masa
Las masas de pastelería para productos laminados —croissants, daneses, hojaldre— se mezclan intencionalmente hasta un estado subdesarrollado en comparación con las masas de pan. El gluten demasiado desarrollado hace que la masa recupere su forma original durante el laminado, lo que hace que la laminación sea difícil e inconsistente. Las líneas industriales utilizan mezcladores espirales u horizontales con velocidad variable y curvas de mezcla programables. Los tamaños de los lotes varían de 50 kg a 500 kg o más. Las operaciones de gran volumen pueden utilizar mezcladores continuos que procesan la masa en un flujo constante en lugar de lotes discretos, eliminando el tiempo de permanencia entre lotes que limita el rendimiento de los sistemas de mezcla por lotes.
Laminación y láminas
La laminación es la etapa definitoria de los croissants, la pastelería danesa y el hojaldre. Se encierra un bloque de mantequilla o grasa en la masa y la pieza combinada se dobla y se extiende repetidamente para crear cientos de capas alternas. Las líneas de laminación industrial utilizan laminadores de masa con mecanismos de plegado automatizados y control preciso de espacios. El número de pliegues determina el número final de capas —un croissant típico utiliza 27 capas, mientras que la masa de hojaldre puede utilizar entre 64 y 144 o más. Un espesor de capa constante requiere un control preciso de la presión y una masa fría; las salas de producción de masa laminada normalmente se mantienen a 16–18°C para evitar que la mantequilla se derrita en la masa durante el procesamiento.
Formación y corte
Una vez que la lámina de masa laminada tiene el espesor correcto, pasa a la etapa de formación. El equipo de formación varía significativamente según el producto:
- Las líneas de croissant utilizan cortadores triangulares automatizados seguidos de máquinas laminadoras que dan forma a cada triángulo en forma de media luna.
- Las líneas de pastelería danesas utilizan sellos troquelados o cortadores rotativos combinados con depositantes de relleno.
- Los productos Choux se depositan a través de sistemas de múltiples boquillas sobre bandejas para hornear o cintas transportadoras en pesos de porción precisos.
- Los pasteles rellenos utilizan máquinas incrustadoras que coextruyen la masa y el relleno simultáneamente, eliminando un paso de relleno separado.
La masa sobrante del corte generalmente se recupera automáticamente y se reintroduce en el proceso de laminación, lo que reduce el desperdicio y el costo del material.
Relleno y depósito
Muchos pasteles requieren relleno —ya sea antes de hornearlos (empanadas precargadas, danesas con queso crema o compota de frutas) o después de hornearlos (éclairs, profiteroles, pasteles en capas). Los sistemas de llenado industrial utilizan depositantes volumétricos que dispensan cantidades medidas con precisión de crema, mermelada, ganache o natillas. Para rellenos líquidos como fondant o jarabe, los depositantes de válvula giratoria evitan el goteo entre porciones. El llenado posterior al horneado generalmente se realiza en línea utilizando boquillas de inyección ubicadas en un transportador de enfriamiento, manteniendo la higiene y la consistencia de las porciones a la velocidad de producción.
Prueba
Los pasteles con levadura —croissants, productos daneses a base de brioche— requieren una etapa de fermentación controlada después de su formación. Los probadores industriales son cámaras con temperatura y humedad controladas, dimensionadas para contener el volumen de producto producido por el equipo de formación aguas arriba durante el tiempo de prueba requerido por la fórmula. Un croissant típico funciona durante 90 a 120 minutos a 28–30°C y 75–80% de humedad relativa. Las condiciones de impermeabilización incorrectas —en particular el exceso de humedad— colapsan las capas laminadas y destruyen la estructura alveolar que da a estos productos su textura característica.
Hornear
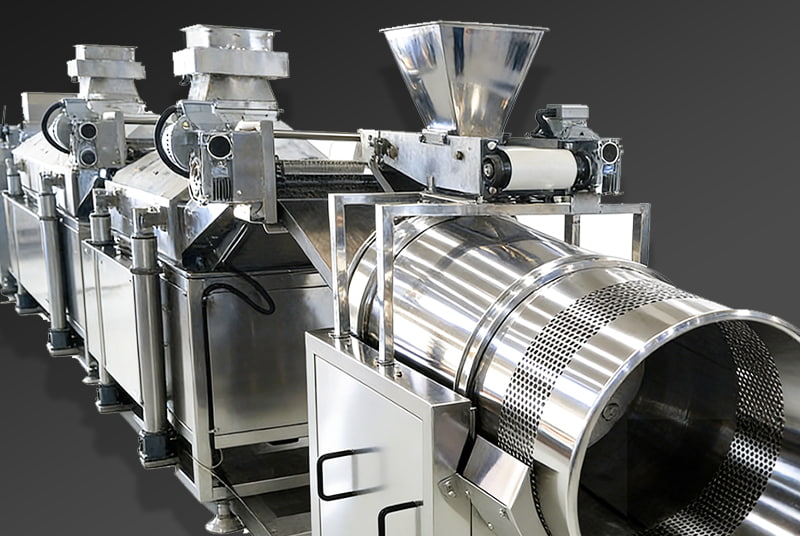
Las líneas de pastelería industrial utilizan hornos túnel —cámaras de horneado largas y continuas a través de las cuales el producto se mueve sobre una cinta transportadora de malla o bandeja a una velocidad controlada. Los hornos túnel permiten diferentes zonas de temperatura a lo largo de la longitud de horneado, lo que permite al operador definir una curva de horneado precisa: calor inicial alto para la primavera del horno, luego una zona media sostenida para fraguar y dorar, luego una zona de salida inferior. La inyección de vapor en las primeras zonas es común en los croissants y productos choux. La convección, el calor de la suela (fondo) y las configuraciones de la plataforma se seleccionan en función del producto. La producción de panadería en hornos de túnel comerciales varía desde unos pocos cientos de kilogramos por hora hasta varias toneladas por hora en las configuraciones de cinta más anchas.
Enfriar
Los productos de pastelería deben enfriarse a una temperatura central segura antes del envasado —normalmente por debajo de 25° °C para los productos envasados a temperatura ambiente, o a temperaturas de congelación para la masa congelada. Los transportadores de enfriamiento en espiral son estándar para esta etapa: el producto viaja hacia arriba a través de un camino en espiral alto dentro de un recinto refrigerado, lo que minimiza el espacio ocupado por el piso en relación con el tiempo de enfriamiento requerido. La congelación por explosión se utiliza para productos destinados al mercado congelado, llevando la temperatura central a −18°C o menos antes del envasado. Un enfriamiento insuficiente antes de sellar el embalaje provoca condensación dentro del paquete, lo que acelera el crecimiento del moho y reduce la vida útil.
Embalaje
La etapa final agrupa, envuelve y sella el producto terminado. Los equipos de embalaje en líneas de pastelería automatizadas incluyen envoltorios de flujo para artículos envueltos individualmente, selladores de bandejas para bandejas minoristas y máquinas verticales de forma, llenado y sellado para productos embolsados. Los pesadores y detectores de metales están integrados en línea para el control de calidad y el cumplimiento normativo. Los sistemas robóticos de recogida y colocación manejan la carga de productos frágiles o irregulares —como éclairs rellenos de crema— que no pueden manipularse con los sistemas convencionales de correa y empujador sin sufrir daños.
Niveles de automatización: líneas semiautomáticas versus líneas totalmente automáticas
Una de las decisiones más prácticas a la hora de especificar un línea de producción de pastelería es donde en el espectro de automatización debería ubicarse la línea. Una mayor automatización no siempre es la respuesta correcta —el costo de capital, la flexibilidad del producto y el soporte técnico disponible son factores que influyen.
|
Factor |
Línea semiautomática |
Línea totalmente automática |
|
Salida típica |
500–5.000 unidades/hora |
5.000–50.000+ unidades/hora |
|
Requisito laboral |
3–8 operadores |
1–3 operadores (monitoreo) |
|
Inversión de capital |
Bajo |
Significativamente más alto |
|
Flexibilidad del producto |
Mayor — más fácil cambiar formatos |
Lower — los cambios tardan más |
|
Consistencia |
Bien, alguna variación del operador |
Excelente, altamente repetible |
|
Más adecuado para |
Panaderías regionales, múltiples SKU |
Panaderías industriales, SKU de gran volumen |
Un error común es sobreespecificar la automatización para una gama de productos que requiere cambios frecuentes. Una línea de croissant totalmente automatizada y optimizada para un tamaño de producto puede tardar entre cuatro y seis horas en reconfigurarse para un formato diferente —tiempo durante el cual no produce nada. Para las panaderías con una cartera de SKU diversa y volúmenes moderados por SKU, una línea semiautomática con herramientas modulares a menudo ofrece una mejor efectividad general del equipo (OEE) que una línea dedicada de alta velocidad.
Cómo dimensionar correctamente una línea de producción de pastelería
La planificación de la capacidad es donde la mayoría de las inversiones en líneas de pastelería salen mal. El enfoque correcto parte de la demanda, no de las especificaciones del equipo.
Comience con los requisitos de producción diarios
Calcule cuántas unidades por día necesita producir en el pico de demanda, luego trabaje hacia atrás a través del tiempo de horneado, la capacidad del horno y la velocidad de formación para determinar el rendimiento requerido en cada etapa de la línea. Incluya patrones de turnos y tiempo de inactividad planificado —la mayoría de las líneas funcionan al 75–85% de la capacidad nominal una vez que se tienen en cuenta los cambios, la limpieza y las paradas menores. Una línea con una capacidad nominal de 2.000 croissants por hora podría ofrecer de manera realista 1.500–1.700 por hora operativa efectiva.
Tenga en cuenta el tiempo de prueba
Para los pasteles con levadura, el tiempo de fermentación es una restricción biológica fija que determina cuánto producto debe haber en el fermentador en un momento dado. Una prueba de 90 minutos a una velocidad de formación de 1.500 piezas por hora significa que el probador debe contener 2.250 piezas simultáneamente. El tamaño insuficiente del profetizador es uno de los cuellos de botella más comunes en las líneas de pastelería recién encargadas.
Adapte el horno al sistema de refrigeración
El sistema de enfriamiento debe tener el tamaño adecuado para limpiar el producto horneado al mismo ritmo que lo entrega el horno. Un enfriador en espiral con un tiempo de residencia insuficiente empuja el producto que aún está demasiado caliente hacia la etapa de envasado. Esto crea condensación dentro de los paquetes sellados y acelera el deterioro —un problema de calidad que se remonta directamente a una falta de coincidencia de capacidad entre los equipos de horneado y enfriamiento.
Requisitos de higiene y saneamiento
Los entornos de producción de pasteles manejan ingredientes que favorecen el crecimiento microbiano —crema, huevos, rellenos de frutas, lácteos frescos. El diseño de equipos para estos entornos debe cumplir con estándares de calidad alimentaria que van más allá de la construcción básica de acero inoxidable.
- Construcción de marco abierto:El equipo debe diseñarse sin secciones huecas, juntas no selladas ni superficies horizontales donde puedan acumularse residuos de producto o agua.
- Componentes eléctricos con clasificación IP:Los motores, sensores y paneles de control en áreas de lavado deben tener clasificaciones IP65 o superiores para soportar el lavado a presión.
- Piezas de contacto extraíbles:Los troqueles de formación, los cabezales depositadores y las cintas transportadoras deben poder retirarse sin herramientas para su limpieza y saneamiento entre series de producción.
- Compatibilidad CIP:Los recipientes mezcladores y los sistemas de dosificación en líneas de gran volumen están cada vez más diseñados para sistemas de limpieza in situ (CIP) que hacen circular la solución limpiadora a través de tuberías sin desmontarla.
- Zonificación:El manejo de alérgenos en líneas de múltiples productos requiere una separación física o una validación de limpieza estricta entre series que contienen alérgenos como nueces, lácteos o gluten.
La certificación según las normas EHEDG (Grupo Europeo de Ingeniería y Diseño Higiénico) o 3-A proporciona una verificación independiente de que el equipo está diseñado para ser limpiable según un estándar seguro para los alimentos. Estas certificaciones son importantes para las panaderías que abastecen a los principales minoristas o para las cuentas de servicios de alimentos donde las auditorías de terceros son rutinarias.
Qué evaluar al elegir un proveedor de línea de pastelería
La compra del equipo es sólo una parte de la inversión. La relación con el proveedor —instalación, puesta en servicio, capacitación, disponibilidad de repuestos y soporte técnico— determina qué tan rápido una nueva línea alcanza la productividad total y cómo se desempeña a lo largo de su vida operativa.
Pruebas de aceptación de fábrica (FAT)
Antes de enviar una línea, insista en realizar una prueba de aceptación de fábrica en las instalaciones del proveedor ejecutando las fórmulas reales de su producto a la tasa de producción especificada. Un FAT que utiliza solo un producto de prueba o funciona por debajo de la velocidad especificada no es una validación significativa. Cualquier deficiencia descubierta en FAT se resuelve a cargo del proveedor; las deficiencias descubiertas después de la instalación y puesta en servicio son mucho más costosas de corregir.
Repuestos y plazos de entrega
Solicite al proveedor una lista de repuestos críticos recomendados y plazos de entrega actuales para componentes con ventanas de entrega largas —accionamientos servo, herramientas de conformado especializadas y componentes del sistema de control pueden tener plazos de entrega de ocho a dieciséis semanas o más. Una línea de producción que se detiene porque un repuesto crítico no está disponible durante tres meses es mucho más costosa que la inversión en inventario para mantener las piezas adecuadas disponibles.
Capacidad de servicio local
Una máquina técnicamente capaz respaldada únicamente por diagnósticos remotos y un equipo de servicio distante crea un riesgo inaceptable para una línea que funciona dos o tres turnos por día. Evalúe si el proveedor cuenta con ingenieros de servicio que puedan estar en el sitio dentro de 24 a 48 horas, no solo un número de teléfono.
Referencias de operaciones comparables
Solicite referencias de clientes de panaderías que produzcan el mismo tipo de producto con un volumen de producción comparable y visite esas instalaciones si es posible. Cómo se desempeña una línea de croissant en un entorno de demostración controlado y cómo se desempeña funcionando tres turnos al día en una panadería comercial son dos cosas diferentes —hablar con operadores y equipos de mantenimiento que manejan el equipo diariamente le brinda información que ninguna presentación de ventas puede brindarle.
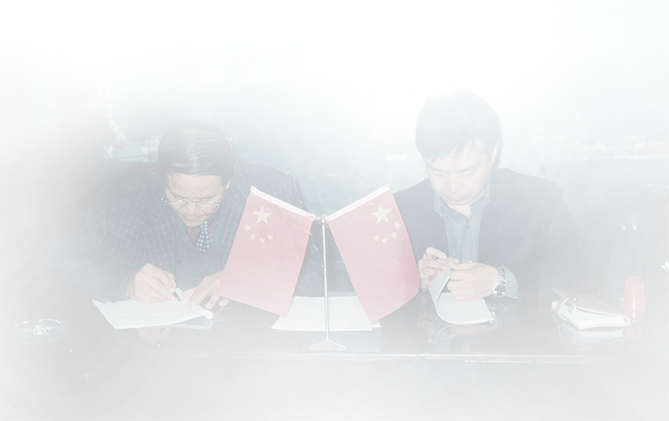
Un momento histórico de firma de la década de 1970, cuando el fundador de HG ayudó a impulsar el desarrollo de la industria alimentaria de China y comenzó a expandirse a los mercados internacionales.
Durante las últimas décadas, hemos participado en la evolución de la producción automatizada de alimentos — desde fábricas locales hasta proyectos globales llave en mano en 100+ países.
Esa experiencia continúa dando forma a todas las líneas de producción de HG en la actualidad.
Maquinaria alimentaria mundial y
Soluciones de fábrica llave en mano

Creación de asociaciones a largo plazo a través del crecimiento compartido y el valor industrial.
Copyright© HG Industry Group Todos los derechos reservados
Máquina de alimentos Maquinaria para procesar alimentos para refrigerios

El uso no autorizado del contenido de este sitio web constituye una infracción de derechos de autor y puede dar lugar a acciones legales.