 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Línea de producción automática de pasteles de chocolate: cómo lograr el equilibrio adecuado entre malvaviscos y chocolate
Contenido
- 1. Por qué la uniformidad de la base del pastel sienta las bases para cada paso posterior
- 2. Relleno de malvaviscos: volumen de inyección, temperatura y por qué es el paso más sensible de la línea
- 3. Del pastel horneado al pastel sándwich: cómo se acumulan los errores de alineación aguas abajo
- 4. Sistemas de recubrimiento de chocolate: cobertura, espesor y consistencia del recubrimiento
- 5. Diseño de túneles de refrigeración y por qué no se puede apresurar la fijación del tiempo
- 6. Velocidad de línea versus costos de chocolate: encontrar el rendimiento adecuado
- 7. Defectos comunes y puntos de inspección que los detectan antes del envasado
- 8. Cómo elegir un proveedor de línea de producción de pastel de chocolate
Un pastel de chocolate parece simple en un estante — dos capas de pastel suave, un centro de malvavisco, una cáscara de chocolate. Pero una línea automática de producción de Choco Pie tiene que mantener unida una cadena de pasos donde un pequeño error al principio (un pastel desigual) aparece mucho más tarde como una capa de chocolate agrietada o un pastel con bajo peso. Obtener el equilibrio correcto entre malvavisco y chocolate no es una configuración única — es la suma de qué tan bien cada estación a lo largo de la línea está sintonizada con las anteriores y posteriores. Este artículo recorre esa cadena, estación por estación, y cierra con dos preguntas que todo comprador eventualmente tendrá que responder: cómo controlar el costo del chocolate sin reducir la calidad y cómo elegir un proveedor que realmente pueda entregar una línea que funcione como se especifica.
1. Por qué la uniformidad de la base del pastel sienta las bases para cada paso posterior
Todo lo que viene después depende de que la base del pastel salga del horno del mismo tamaño, del mismo grosor y del mismo contenido de humedad, pastel tras pastel. Si el diámetro del pastel varía incluso uno o dos milímetros, o si algunos pasteles salen ligeramente abovedados mientras que otros son planos, la estación de inyección de malvaviscos tiene que compensar — y generalmente no puede, no de manera consistente.
La cocción desigual también afecta la resistencia estructural. Un pastel demasiado seco se desmorona cuando se coloca en un sándwich; uno demasiado húmedo no mantendrá la forma del malvavisco una vez relleno, y el pastel se extiende fuera de su forma redonda antes de llegar al baño de chocolate. Esta es la razón por la que la etapa de depósito/horneado necesita una medición estricta de la masa, temperaturas constantes en la zona del horno y un paso de enfriamiento antes de que los pasteles sigan adelante — apresurar un pastel caliente para formar un sándwich es una de las causas fundamentales más comunes de defectos de forma que solo se vuelven visibles tres o cuatro estaciones después.
2. Relleno de malvaviscos: volumen de inyección, temperatura y por qué es el paso más sensible de la línea
El relleno de malvavisco es donde la mayoría de las líneas pierden o ganan su reputación de consistencia. Dos variables importan más:
Volumen de inyección. Si se usa muy poco malvavisco, el pastel se siente hueco, con espacios visibles una vez abierto; si se usa demasiado, se aprieta durante el sándwich, creando un borde irregular que el recubridor de chocolate no puede cubrir de manera uniforme. Las bombas dosificadoras volumétricas o basadas en el peso con retroalimentación en tiempo real son las que mantienen esto dentro de la tolerancia, pero solo funcionan si también se controla la viscosidad del malvavisco —, lo que genera temperatura.
Temperatura. El malvavisco está aireado y es sensible a la temperatura; unos pocos grados demasiado frío y deja de fluir uniformemente a través de las boquillas, lo que provoca rellenos parciales o superficies de torta rotas al contacto. Unos grados demasiado caliente y pierde aireación, volviéndose más denso y pesado de lo que pretende la receta —, lo que silenciosamente aumenta el costo de los ingredientes por pastel sin que nadie se dé cuenta hasta que una verificación del peso del lote lo indique.
Debido a que esta estación se encuentra entre dos componentes estructurales (torta y cáscara de chocolate) en lugar de estar sobre una superficie estable, tiene menos margen de error que casi cualquier otro punto de la línea. La mayoría de los operadores experimentados lo tratan como la estación que debe instrumentar más de cerca los sensores y la que debe reducir la velocidad primero si aparece una tendencia defectuosa en otro lugar.
3. Del pastel horneado al pastel sándwich: cómo se acumulan los errores de alineación aguas abajo
Sándwich — emparejar un pastel relleno con un pastel superior y presionarlos juntos — parece mecánico, pero los pequeños errores de alineación aquí se agravan en lugar de promediar. Si el pastel superior queda incluso ligeramente descentrado, el malvavisco sobresale de manera desigual en un lado. Ese bulto desigual determina entonces cuánto chocolate se acumula en ese lado durante el recubrimiento, lo que cambia el tiempo de secado necesario en el túnel de enfriamiento, lo que luego cambia el comportamiento del pastel dentro de su envoltorio.
Este es el mecanismo que los compradores deben comprender al evaluar una línea: un problema no permanece local. Un error de alineación de 2 mm durante el intercalado puede aparecer como una capa de chocolate inconsistente tres estaciones después y un problema de integridad del sello en el empaque después de eso. Las buenas estaciones de intercalación utilizan una alineación guiada por visión o indexada mecánicamente en lugar de depender únicamente de la gravedad y la fricción del transportador, precisamente porque el costo de un error aumenta cuanto más aguas abajo viaja antes de ser atrapado.
4. Sistemas de recubrimiento de chocolate: cobertura, espesor y consistencia del recubrimiento
El enrober es donde el pastel obtiene su identidad final — y donde muchos de los ingredientes de la línea cuestan vidas. Hay tres cosas que deben relacionarse:
- Cobertura: recubrimiento completo y uniforme sin parches de pastel desnudos, incluida la parte inferior y los bordes, que son las áreas más difíciles de cubrir consistentemente sobre una cortina de chocolate en movimiento.
- Espesor: controlado por la viscosidad del chocolate, el caudal de la cortina y la velocidad de la correa. Demasiado delgado y la cobertura se vuelve irregular; demasiado grueso y el peso — y el costo — del recubrimiento aumentan pastel por pastel.
- Consistencia en todo el lote: Incluso si el espesor promedio es correcto, la alta variación entre las tartas significa que algunas están recubiertas en exceso (chocolate desperdiciado) y otras poco recubiertas (defectos visibles), por lo que ambas colas de la distribución cuestan dinero de diferentes maneras.
El templado importa tanto como el propio enrobedor aquí. El chocolate mal templado florece (desarrolla una superficie opaca y veteada) incluso si el espesor del recubrimiento es perfecto, por lo que la unidad de templado que alimenta el enrober necesita su propio control de la curva de temperatura, no solo un único punto de ajuste.
5. Diseño de túneles de refrigeración y por qué no se puede apresurar la fijación del tiempo
Una vez recubierta, la cáscara de chocolate necesita suficiente tiempo y el perfil de temperatura adecuado para fraguar correctamente — no solo enfriarse a temperatura ambiente, sino cristalizarse en una forma estable que le dé estabilidad al chasquido, brillo y almacenamiento. Empujar pasteles a través del túnel de enfriamiento demasiado rápido es un error común de reducción de costos: se ve bien el día de la producción, pero aparece semanas después como floración, suavidad o revestimiento que se agrieta durante el transporte.
Un túnel bien diseñado controla tanto la temperatura como el flujo de aire en etapas —un conjunto inicial más rápido seguido de una estabilización más gradual— en lugar de una única zona fría uniforme. La longitud del túnel y la velocidad de la cinta deben coincidir con el rendimiento del enrobedor; un túnel que es demasiado corto para la velocidad de la línea obliga a elegir entre un chocolate poco fraguado y un cuello de botella, y ninguno de los dos es un buen intercambio.
6. Velocidad de línea versus costos de chocolate: encontrar el rendimiento adecuado
La velocidad de la línea y el costo del chocolate se contraponen entre sí más directamente que la mayoría de las otras variables en la línea, por lo que esto merece su propia discusión.
Por qué más rápido no es automáticamente más barato. Hacer funcionar el enrober más rápido para alcanzar un objetivo de rendimiento a menudo significa aumentar el caudal de la cortina para mantener la cobertura, lo que aumenta el peso del recubrimiento por pastel. Dado que el chocolate suele ser el ingrediente más caro de un pastel de chocolate, incluso un aumento de 0,5–1 gramo en el peso promedio del recubrimiento, multiplicado a lo largo de una producción completa, es un cambio de costos significativo —, a menudo mayor que el ahorro de mano de obra o energía obtenido con la mayor velocidad.
Dónde están los ahorros reales. La forma más sostenible de controlar el costo del chocolate no es cortando el espesor del recubrimiento en todos los ámbitos —, lo que corre el riesgo de generar parches desnudos visibles y tasas de defectos que cuestan más en retrabajos y rechazos de lo que ahorran en chocolate. En cambio, el control de costos proviene de:
- Ajuste de la variación del peso del recubrimiento por lo tanto, el promedio se puede establecer más cerca del espesor mínimo aceptable sin correr el riesgo de que el extremo inferior caiga por debajo de las especificaciones.
- Recuperar y reutilizar el exceso de chocolate desde el sistema de desbordamiento del enrober en lugar de dejarlo gotear hasta desperdiciarse — un enrober bien diseñado recircula mucho más de esto que uno básico.
- Hacer coincidir con precisión el ancho de la cortina y el espaciado del pastel de esta manera, el chocolate no se deposita entre las tartas ni fuera de los bordes del cinturón.
- Hacer funcionar la unidad de templado en un punto de ajuste estable y correctamente calibrado, ya que el chocolate que está un poco fuera de tono a menudo necesita una capa más gruesa para lograr una cobertura visual, enmascarando el problema del temperamento en lugar de solucionarlo.
En la práctica, el número de rendimiento que vale la pena optimizar no son "pasteles por minuto" de forma aislada — son pasteles por minuto con un peso de recubrimiento y una tasa de defectos que mantienen el costo por pastel aceptable lo más bajo posible. Se trata de un equilibrio para toda la línea, no de una única configuración de máquina.
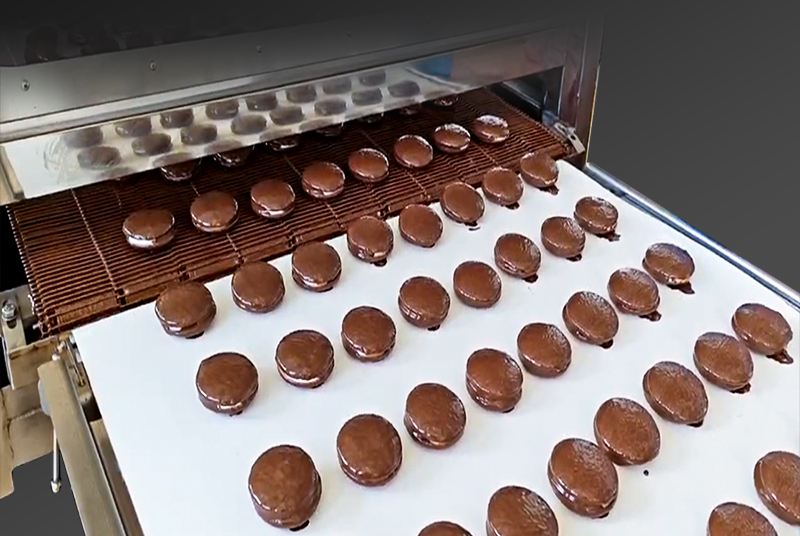
7. Defectos comunes y puntos de inspección que los detectan antes del envasado
Debido a que los defectos se acumulan en todas las estaciones, detectarlos temprano es mucho más barato que detectarlos al final. Los problemas más comunes y dónde es mejor detectarlos son:
- Espacios o desbordamientos de malvaviscos
Es mejor atraparlo justo después de intercalarlo, antes de que el pastel entre en el enrober, ya que un núcleo defectuoso no se puede arreglar con nada aguas abajo. - Tartas descentradas o desalineadas
una verificación de la visión antes de envolver evita desperdiciar chocolate en un pastel que será rechazado de todos modos. - Parches desnudos o capa fina
se verifica inmediatamente después de la inmersión, idealmente con inspección de visión automatizada en lugar de muestreo, ya que los defectos del recubrimiento son muy variables de un pastel a otro. - Chocolate floreciente o de fraguado suave
solo detectable después del túnel de enfriamiento, razón por la cual la salida del túnel es un punto de control de inspección estándar, a menudo combinado con una verificación de peso para detectar la deriva del peso del recubrimiento. - Variación de peso en general
un pesador de verificación final antes del empaquetado es la última línea de defensa, capturando todo lo que las verificaciones de cada estación pasaron por alto, ya sea una variación de malvavisco, pastel o chocolate.
Las líneas que sólo inspeccionan al final tienden a tener tasas de chatarra más altas, porque un pastel que no pasa la inspección final ya ha consumido pastel, malvavisco y chocolate. Distribuir puntos de inspección más temprano en la línea —incluso simples controles de peso o visión— es una de las mejoras más rentables que un productor puede realizar sin tocar la maquinaria central.
8. Cómo elegir un proveedor de línea de producción de pastel de chocolate
Teniendo en cuenta el panorama técnico, la decisión del proveedor se reduce a algunas preguntas prácticas que vale la pena plantear directamente durante la evaluación:
¿Pueden mostrar una línea de referencia que ejecute la especificación real de su producto? Una línea genérica de obleas o galletas tipo sándwich no es lo mismo que una línea de Choco Pie — la inyección de malvaviscos y el recubrimiento de chocolate son estaciones especializadas. Solicite un video o, idealmente, una visita en persona a una línea de trabajo que produzca un producto comparable, no solo una demostración de máquinas individuales.
¿La línea está diseñada como un sistema o ensamblada a partir de máquinas separadas? El problema de error compuesto descrito en la Sección 3 significa que la integración de estación a estación es tan importante como la calidad de cada máquina. Pregunte específicamente cómo las etapas de intercalado, envolvimiento y enfriamiento comunican velocidad y sincronización — el control PLC sincronizado a través de la línea es muy diferente de las máquinas con sincronización independiente atornilladas entre sí en un transportador.
¿Cuál es la variación real del peso de la cobertura de chocolate que pueden garantizar, no solo el espesor promedio? Como se explica en la Sección 6, la variación es cuando se gana o se pierde un costo. Un proveedor que sólo puede cotizar un espesor promedio, sin un rango de tolerancia respaldado por datos de prueba, no ha demostrado que pueda ayudar a controlar los costos.
¿Qué inspección y registro de datos están integrados y cuáles se incorporan posteriormente? La inspección de la visión y el control de peso son mucho más económicos de integrar en la etapa de diseño que de modernizar. Pregunte si los puntos de inspección son parte del diseño de la línea base o un elemento de línea separado.
¿Cuál es el costo total real, incluido el tiempo de cambio, la disponibilidad de repuestos y el soporte de servicio local? Un precio de etiqueta más bajo en la propia línea puede compensarse con un envío lento de repuestos o una falta de soporte técnico local, lo que se convierte en un costo de tiempo de inactividad que eclipsa los ahorros originales.
¿Pueden proporcionar pruebas con su propia receta antes de la compra? La viscosidad del malvavisco y la formulación del chocolate varían entre los productores. Un proveedor dispuesto a realizar pruebas con sus ingredientes reales —no una receta de demostración estándar— brinda una imagen mucho más honesta de cómo funcionará la línea una vez instalada.
Un buen Línea automática de producción de Choco Pie no es la suma de buenas máquinas individuales — es un sistema ajustado para que la uniformidad del pastel, el relleno de malvaviscos, la alineación, la cobertura de chocolate y el enfriamiento se apoyen entre sí en lugar de transmitir errores aguas abajo. Para lograr un equilibrio adecuado entre malvavisco y chocolate y controlar el costo del chocolate, es necesario aplicar la misma disciplina subyacente: tolerancias estrictas en cada estación, puntos de inspección ubicados temprano en lugar de solo al final y un proveedor que pueda demostrar —no solo prometer— que toda la línea funciona como un sistema integrado.
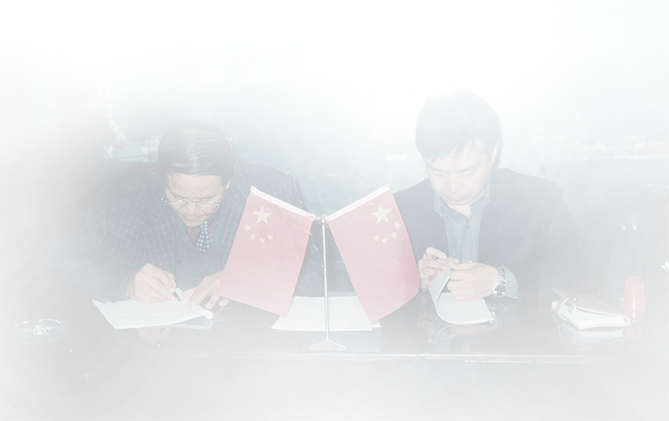
Un momento histórico de firma de la década de 1970, cuando el fundador de HG ayudó a impulsar el desarrollo de la industria alimentaria de China y comenzó a expandirse a los mercados internacionales.
Durante las últimas décadas, hemos participado en la evolución de la producción automatizada de alimentos — desde fábricas locales hasta proyectos globales llave en mano en 100+ países.
Esa experiencia continúa dando forma a todas las líneas de producción de HG en la actualidad.
Maquinaria alimentaria mundial y
Soluciones de fábrica llave en mano

Creación de asociaciones a largo plazo a través del crecimiento compartido y el valor industrial.
Copyright© HG Industry Group Todos los derechos reservados
Máquina de alimentos Maquinaria para procesar alimentos para refrigerios

El uso no autorizado del contenido de este sitio web constituye una infracción de derechos de autor y puede dar lugar a acciones legales.